

¿Qué es una matriz de estampado automático y por qué es importante?
Imagine una lámina plana de acero que entra en una máquina y emerge segundos después como un guardabarros, un panel de puerta o un travesaño estructural de forma perfecta. Esa transformación ocurre dentro de una sola pieza de herramientas de precisión y, cuando falla, colapsan cronogramas de producción completos. Comprender qué son realmente estas herramientas y por qué su ingeniería es tan importante es el primer paso para prevenir costosas fallas posteriores.
Definición y función principal de una matriz de estampado automático
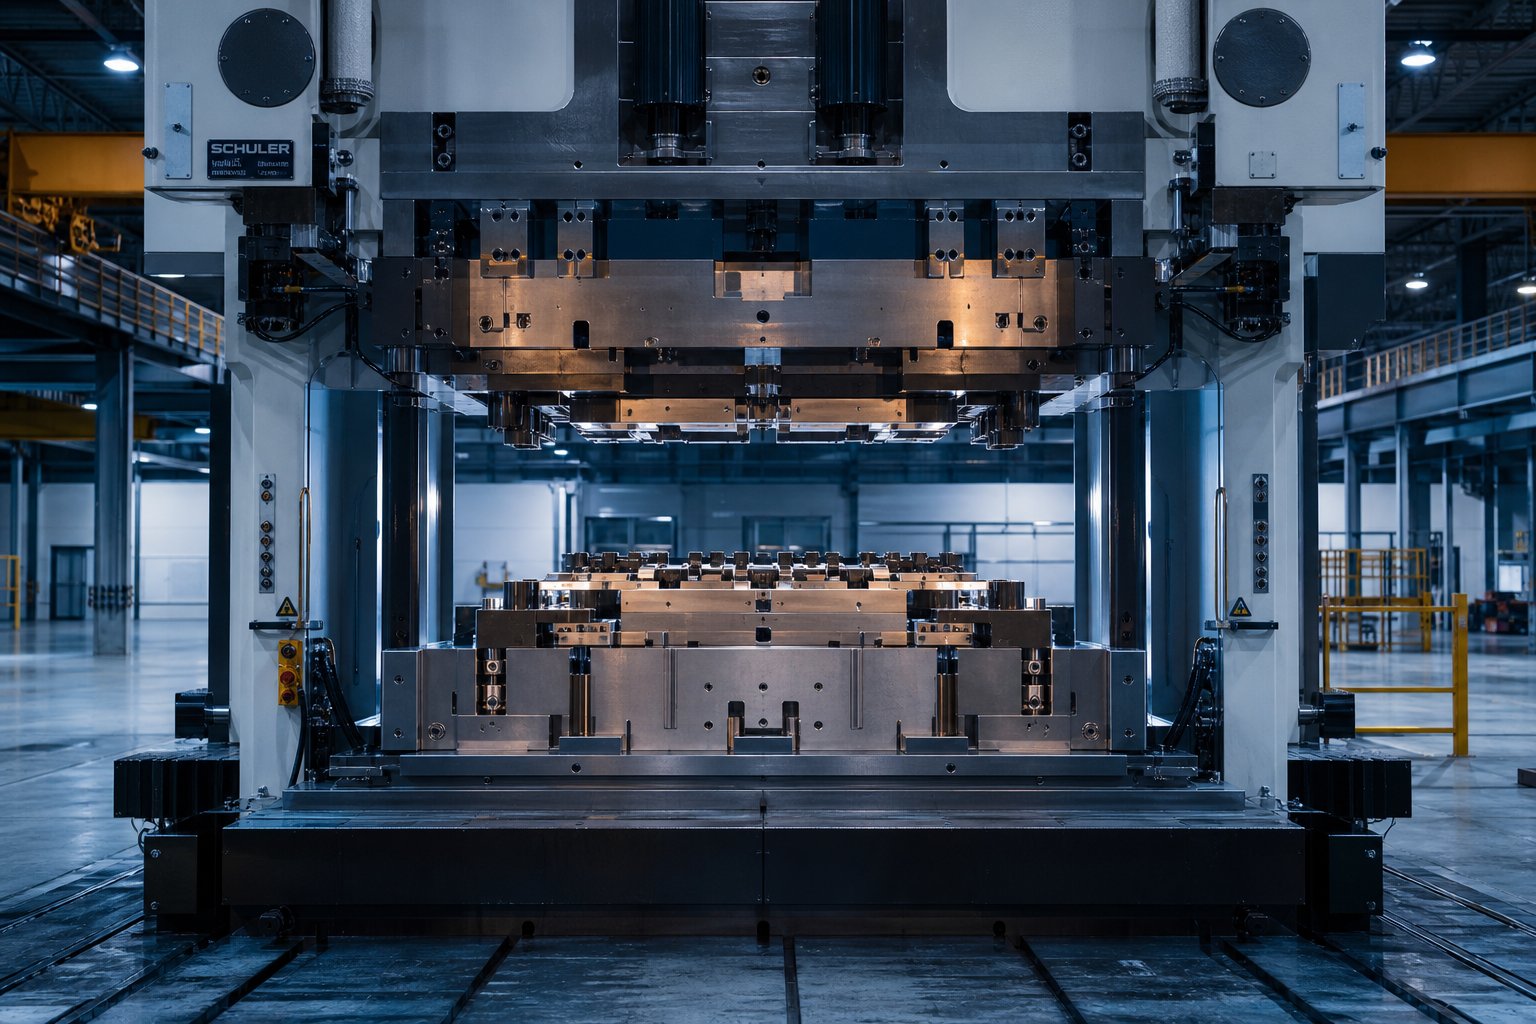
Un troquel de estampado automático es un conjunto combinado de componentes superiores e inferiores de acero para herramientas, montados en una prensa, que convierte láminas de metal planas en piezas automotrices tridimensionales-mediante corte, doblado y conformado controlados en una sola pasada de prensa o en una serie de pasadas.
En esencia, la matriz funciona como un molde de metal de alta ingeniería. La mitad superior (que normalmente lleva el punzón) desciende a la mitad inferior (el bloque de matriz) y la chapa metálica atrapada entre ellas se fuerza a adaptarse a la geometría de la cavidad. Atitular en blancoSujeta los bordes del material para controlar cómo fluye el metal durante la deformación, evitando arrugas o desgarros. Los pasadores guía y los casquillos alinean las mitades superior e inferior dentro de tolerancias tan ajustadas como 0,0001 pulgadas, mientras que los resortes y los cilindros de nitrógeno proporcionan la presión necesaria para mantener el material en su lugar durante toda la carrera.
El estampado es una operación de conformado-en frío, lo que significa que no se aplica calor externo intencionalmente. Sin embargo, la fricción entre el acero para herramientas y la chapa genera una energía térmica significativa, y gestionar ese calor es una de las muchas variables que separan un troquel que ejecuta millones de ciclos de uno que se astilla en su primer golpe de prueba.
Por qué son importantes los troqueles de estampado automático en la producción de vehículos
La escala cuenta la historia. La carrocería de un vehículo típico requiere250 a 300 piezas de chapa-metálicas estampadassolo para el cuerpo-en-estructura blanca únicamente. Agregue soportes de chasis, refuerzos interiores y miembros estructurales, y la cuenta aumenta aún más. Cada una de esas piezas necesita su propio troquel o estación dedicada dentro de una herramienta progresiva. Eso significa que un programa de un solo vehículo puede exigir cientos de troqueles de estampado individuales, cada uno de ellos diseñado, construido, probado y validado antes de que el primer vehículo de producción salga de la línea.
Esta es la razón por la que la ingeniería de matrices es a la vez un factor crítico de costos y un guardián de la calidad. Un troquel de estampado automotriz mal diseñado no sólo produce piezas defectuosas. Detiene los plazos de lanzamiento, infla los presupuestos de prueba e introduce variaciones dimensionales que se transmiten en cascada a través del ensamblaje de la carrocería, el ajuste de la pintura y la calidad final del vehículo. Obtener el troquel justo antes de que comience la producción no es un lujo. Es un requisito previo para una fabricación competitiva.
Este artículo cubre el ciclo de vida completo detroqueles de estampado automotriz, desde la selección de tipos y la estrategia de materiales hasta la simulación, las pruebas, el mantenimiento y la evaluación de socios. Está escrito como una referencia para los profesionales, cerrando la brecha entre la teoría académica y las descripciones demasiado simplificadas que dominan los resultados de búsqueda. Ya sea que esté especificando una nueva herramienta progresiva para un programa de soporte o solucionando problemas de recuperación elástica en un panel estructural AHSS, las secciones siguientes brindan el contexto de ingeniería que necesita para tomar mejores decisiones en cada etapa.
La diversidad de piezas estampadas en un vehículo moderno, desde pequeños clips hasta laterales de carrocería completa, exige tipos de troqueles igualmente diversos. Cada configuración conlleva distintas compensaciones en costo, complejidad y capacidad de producción.
Tipos de troqueles de estampado para automóviles comparados
Elegir el tipo de troquel incorrecto para una pieza determinada es uno de los caminos más rápidos hacia el fracaso previo a la producción. No se trata sólo de si un dado puede formar la geometría. Se trata de si la inversión en herramientas, el tiempo del ciclo y el comportamiento del material se alinean con los objetivos de volumen y calidad del programa. Así es como se descomponen los principales tipos de matrices de estampado en el contexto automotriz y cuándo cada uno gana su lugar en el taller.
Matrices progresivas para piezas repetitivas de alto-volumen
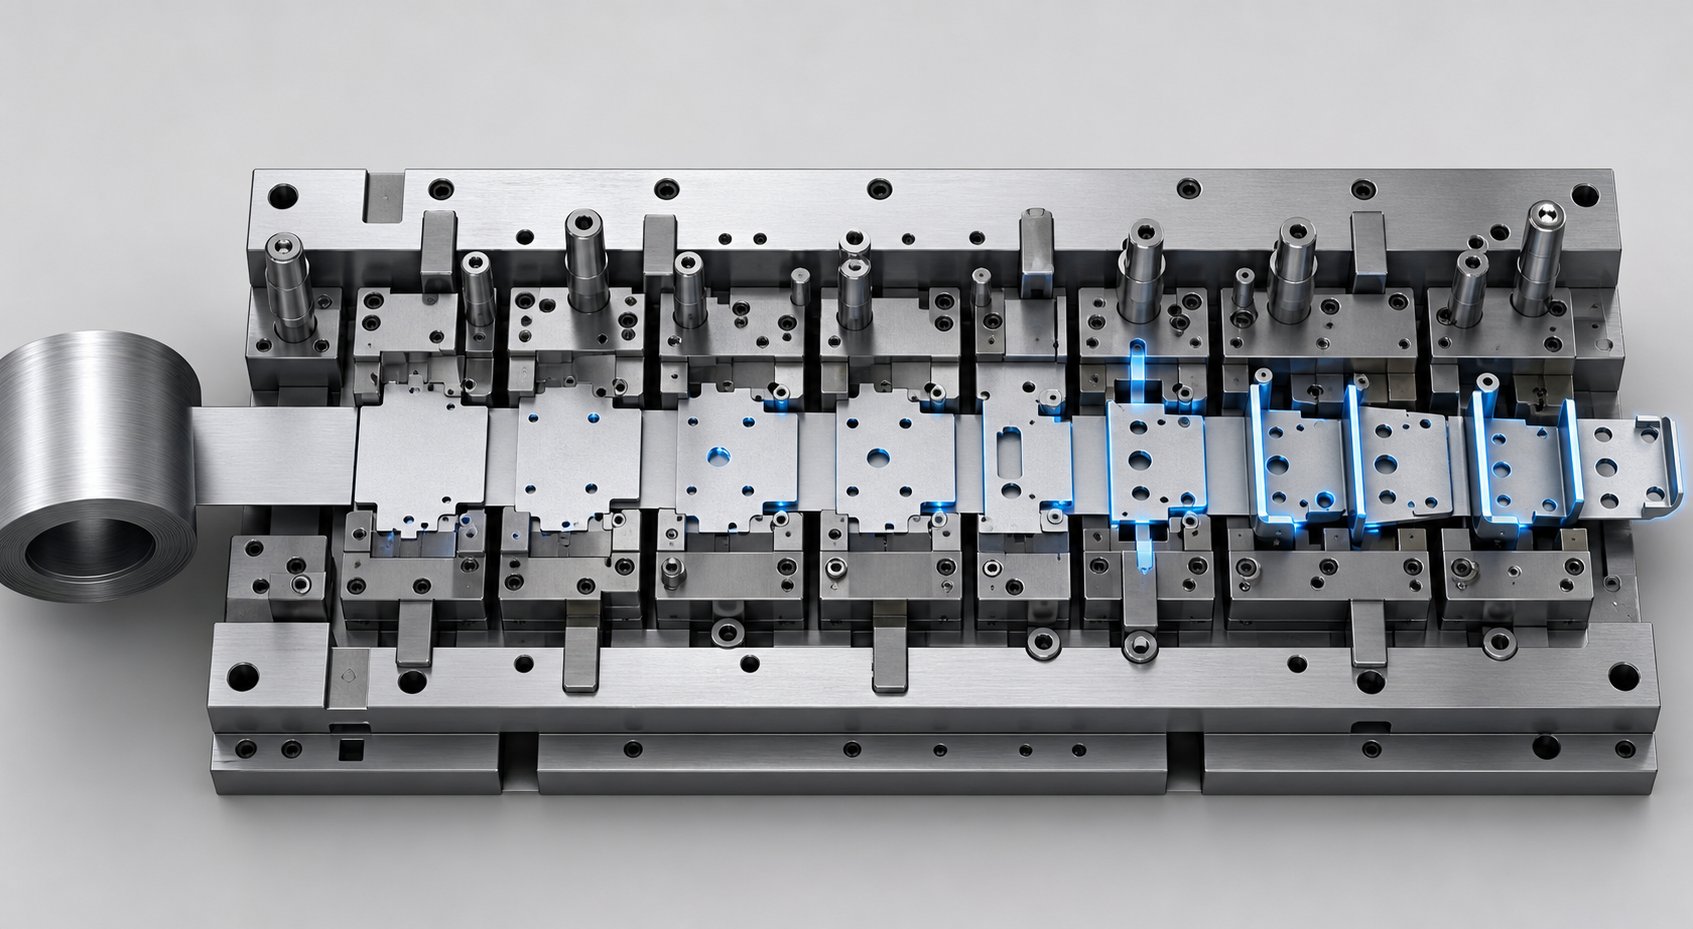
Un troquel de estampación progresivoalimenta una bobina continua de chapa metálica a través de una serie de estaciones, cada una de las cuales realiza una operación distinta: perforar, doblar, acuñar o recortar. La pieza de trabajo permanece unida a la banda portadora durante todo el proceso y solo se separa en la estación final. Esto mantiene los tiempos de ciclo extremadamente bajos, produciendo a menudo piezas terminadas a entre 30 y 60 golpes por minuto o más.
Encontrará matrices progresivas dondequiera que un programa automotriz exija grandes volúmenes de piezas relativamente pequeñas y geométricamente complejas. Piense en soportes de montaje, conectores eléctricos, clips del marco del asiento y placas de refuerzo estructural. Debido a que todas las operaciones se realizan en una sola pasada de prensa, los costos de mano de obra siguen siendo mínimos y la repetibilidad sigue siendo estricta. ¿La compensación? Las herramientas son caras de construir, los plazos de entrega son más largos y las embuticiones profundas son difíciles ya que la tira limita la distancia que puede fluir el material.
Troqueles de transferencia para componentes estructurales grandes
El proceso de estampado por transferencia adopta un enfoque fundamentalmente diferente. En lugar de mantener la pieza en una tira, la pieza en bruto se separa de la bobina en la primera estación. Luego, dedos mecánicos o sistemas de transporte automatizados mueven cada pieza en bruto individual a través de sucesivas estaciones de formación dentro de una única prensa grande.
Esta separación es lo que hace que los troqueles de transferencia sean ideales para componentes estructurales grandes como interiores de puertas, paneles de piso y laterales de la carrocería. Sin una tira portadora que restrinja el flujo de material, los ingenieros pueden lograr embutidos profundos y formas tridimensionales complejas-que una herramienta progresiva simplemente no puede ofrecer. Las configuraciones de transferencia también manejan características complejas como nervaduras, bridas y salientes roscados en múltiples etapas de conformado. La desventaja es que las velocidades de ciclo son más lentas y una mayor sensibilidad a la precisión del posicionamiento en blanco.
Troqueles compuestos y combinados para trabajos de precisión
Cuando necesita una pieza plana y dimensionalmente precisa producida a alta velocidad, los troqueles compuestos se la proporcionan. Estas herramientas realizan múltiples operaciones de corte y conformado simultáneamente en una sola carrera de prensa. Los resultados típicos son arandelas, cuñas, placas de respaldo y soportes simples. Debido a que cada característica se crea a la vez, la concentricidad y la planitud tienden a ser superiores a lo que logra una herramienta progresiva en geometrías similares.
Los troqueles combinados amplían este concepto al fusionar operaciones de corte y no-corte, como corte y dibujo, en un solo trazo. Cubren un nicho para piezas de volumen medio-donde las herramientas progresivas serían excesivas pero las matrices de una sola operación-requerirían demasiados pasos secundarios.
Líneas de prensado en tándem para paneles Clase-A
Los capós, guardabarros, techos y exteriores de puertas exigen una calidad de superficie que no tolere imperfecciones visibles después de la pintura. Estos paneles Clase-A generalmente se forman en líneas de prensas en tándem: una secuencia de prensas individuales dispuestas en serie, cada una de las cuales realiza una operación en un espacio en blanco discreto. Sistemas automatizados de transferencia de barras transversales, como elConfiguraciones de Gudel roboBeam utilizadas por los principales fabricantes de equipos originales, mover piezas de prensa en prensa sin estaciones de orientación intermedias. Las velocidades de ciclo alcanzan de 12 a 15 golpes por minuto tanto para paneles de acero como de aluminio.
Las líneas en tándem ofrecen la máxima flexibilidad porque cada prensa funciona de forma independiente. Los cambios de matrices en una estación no obligan a rediseñar otras y el tonelaje se puede variar según la estación. La prensa inicial normalmente funciona a mayor capacidad ya que el sorteo inicial exige la mayor cantidad de energía. Esta configuración maneja piezas en bruto de hasta 4.160 mm de ancho y espesores de material desde 0,4 mm de acero hasta 4 mm de aluminio.
Comparación estructurada de tipos de matrices
La selección entre estos troqueles de estampación de chapa requiere sopesar varios factores simultáneamente. La siguiente tabla consolida los criterios de decisión clave en una única referencia:
| Tipo de matriz | Volumen de producción | Complejidad de la pieza | Costo de herramientas | Plazo de entrega típico | Flexibilidad de cambio de diseño |
|---|---|---|---|---|---|
| Troquel progresivo | Alto (más de 100.000 al año) | Moderado a alto (sin extracciones profundas) | Alto | 12-20 semanas | Bajo (los cambios afectan a varias estaciones) |
| Troquel de transferencia | Medio a alto | Alto (embutidos profundos, geometría grande) | Alto | 16-24 semanas | Moderado (las estaciones individuales se pueden modificar) |
| Troquel compuesto | Medio a alto | Bajo a moderado (partes planas) | Bajo a medio | 6-12 semanas | Moderado (herramienta única, reconstrucción más sencilla) |
| Troquel combinado | Medio | Moderado (cortar + formar de un solo trazo) | Medio | 8-14 semanas | Moderado |
| Línea de prensa en tándem | Alto (paneles de clase-A) | Alto (superficie-crítica, espacios en blanco grandes) | Muy alto (inversión en varias-prensas) | 20-30+ semanas | Alta (estaciones independientes) |
Ningún tipo de troquel domina todos los criterios. Un programa de soporte que ejecuta 500.000 piezas por año pertenece a una herramienta progresiva. Un panel lateral de carrocería con requisitos de embutición profunda y exigencias de superficie Clase-A pertenece a una prensa de transferencia o una línea tándem. Equivocarse en esta coincidencia significa invertir demasiado-en herramientas que no pueden ofrecer la geometría requerida, o invertir menos-en herramientas que no pueden soportar el volumen requerido.
Sin embargo, incluso un tipo de troquel perfectamente seleccionado fallará prematuramente si el acero para herramientas que está detrás no puede soportar el material que se estampa. Los aceros avanzados-y las aleaciones de aluminio castigan las herramientas de una manera que el acero dulce nunca lo hizo, lo que hace que la selección de materiales y la ingeniería de superficies sean la siguiente variable crítica en la longevidad del troquel.
Materiales de matrices y tratamientos superficiales para mejorar el rendimiento
Un tipo de troquel que se adapta perfectamente a la geometría de una pieza aún puede sufrir cráteres antes del inicio de la producción si el acero para herramientas no puede sobrevivir al material que estampa. Aquí es donde la selección del material del troquel de estampado separa las herramientas que soportan millones de ciclos de las herramientas que se astillan en su primera pieza bruta de acero de alta-resistencia. La elección nunca es tan sencilla como elegir el grado más difícil disponible. Cada acero para herramientas para troqueles de estampado representa un equilibrio entre resistencia al desgaste y tenacidad, y el equilibrio adecuado depende de lo que realmente hace el troquel durante cada carrera de prensa.
Grados de acero para herramientas y sus compensaciones de rendimiento
Imagine un punzón ciego cortando acero DP780 de 1,2 mm a 40 golpes por minuto. Ese borde soporta el contacto abrasivo miles de veces por hora. Compare eso con un radio de matriz de formación que guía el mismo material hacia una embutición profunda. El punzón necesita la máxima resistencia al desgaste. El radio de formación necesita tenacidad para absorber cargas de impacto cíclicas sin agrietarse. La misma pieza, la misma prensa, demandas de material completamente diferentes para las herramientas.
El acero para herramientas D2 (11-13 % de cromo, 1,4-1,6 % de carbono) se encuentra en el extremo de resistencia al desgaste-del espectro. Sus abundantes carburos de cromo resisten brillantemente el desgaste abrasivo de los bordes, lo que lo convierte en la opción predeterminada para operaciones de corte y perforación en troqueles de estampado de acero. Tratado térmicamente a 58-62 HRC, D2 puede ofrecer de dos a tres veces más vida útil que las alternativas de menor aleación al procesar materiales en láminas abrasivos. La desventaja es la fragilidad: los troqueles D2 fallan por astillamiento o agrietamiento en lugar de desgastarse gradualmente, lo que los convierte en malos candidatos para estaciones de conformado de alto impacto.
El acero para herramientas A2 (5 % de cromo, endurecido al aire-) ocupa el equilibrio intermedio. Sacrifica aproximadamente entre el 40 y el 50 % de la vida útil del D2, pero obtiene una tenacidad y estabilidad dimensional significativamente mejores durante el tratamiento térmico. Los troqueles de conformado, troqueles de embutición y cuerpos de troqueles progresivos con geometrías complejas se benefician de la capacidad del A2 para absorber cargas de impacto repetidas sin fracturas catastróficas.
El acero para herramientas S7 avanza aún más hacia la resistencia al impacto y sirve para operaciones-de embutición profunda y estaciones sujetas a cargas de impacto severas. DC53, una variante D2 modificada, cierra la brecha entre la resistencia a la abrasión de nivel D2 y la tenacidad mejorada para aplicaciones donde el D2 convencional se agrieta prematuramente.
Los aceros para herramientas de pulvimetalurgia (PM) representan el nivel superior. El proceso de producción de PM atomiza la aleación fundida en un polvo fino y la consolida mediante prensado isostático en caliente, produciendo una microestructura con carburos pequeños y uniformemente distribuidos en lugar de las grandes redes de carburo que se encuentran en los aceros fundidos convencionalmente. El resultado es un material que ofrece simultáneamente una alta resistencia al desgaste y una gran tenacidad. Aestudio de caso documentado por AHSS Insightsdemostró que cambiar de un acero para herramientas D2 convencional a un acero para herramientas PM restauró la vida útil del troquel de 5000-7000 ciclos a 40 000-50 000 ciclos al formar un grado de ferrita-bainita de 580 MPa, sin introducir problemas de irritación o deformación.
Insertos de carburo y su función en zonas de alto-desgaste
Cuando ni siquiera los aceros PM pueden mantener una vida útil aceptable en los bordes, intervienen los insertos de carburo de tungsteno. Estos insertos no son componentes de matriz completa. Están ubicados estratégicamente en bordes recortados, estaciones de perforación y radios de contacto altos-donde el contacto deslizante y el desgaste abrasivo se concentran más intensamente. Las matrices de estampado de carburo, o más precisamente las matrices equipadas con inserciones de carburo en zonas críticas de desgaste, se vuelven esenciales cuando se cortan aceros de resistencia ultra-alta-por encima de 980 MPa o se estampan materiales con revestimiento abrasivo-como láminas galvan recocidas.
La economía favorece un enfoque híbrido: construir el cuerpo del troquel a partir de un grado resistente como A2 o acero PM, luego instalar insertos de carburo solo donde los datos de desgaste o la simulación predicen una pérdida acelerada de material. Esto evita los desafíos extremos de fragilidad y maquinabilidad de construir herramientas enteras a partir de carburo, y al mismo tiempo ofrece el rendimiento de desgaste necesario en las zonas de mayor-demanda.
Tratamiento térmico y revestimientos de superficies que prolongan la vida útil del troquel
Seleccionar el acero base adecuado es sólo el punto de partida. La ingeniería de superficies multiplica el rendimiento de ese sustrato al abordar modos de falla específicos: excoriación, desgaste adhesivo, desgaste abrasivo y acumulación de calor inducida por fricción-. Un recubrimiento incorrecto sobre un sustrato incorrecto, o un recubrimiento aplicado sin el tratamiento térmico adecuado debajo, en realidad acelera la falla en lugar de prevenirla.
Considere primero el sustrato. Un revestimiento de superficie aplicado sobre acero para herramientas blando o endurecido incorrectamente se agrietará porque el sustrato se deforma plásticamente bajo la presión de contacto, socavando el revestimiento sobre él. Un tratamiento térmico adecuado, incluido un doble templado para aliviar la tensión residual, es un requisito previo para que cualquier recubrimiento funcione.
Cada uno de los siguientes tratamientos de superficie tiene como objetivo distintos modos de falla y escenarios de aplicación:
- nitruración de iones- Difunde nitrógeno en la superficie de la herramienta para crear una capa dura y resistente al desgaste-(normalmente 900-1100 HV). Previene el desgaste del adhesivo y el irritamiento. Ideal para formar matrices que procesan AHSS galvanizado, donde los recubrimientos PVD pueden causar acumulación de zinc.
- Revestimiento TD (Toyota Difusión)- Un proceso de deposición termo-reactiva que forma una capa de carburo de vanadio unida metalúrgicamente a la superficie del acero. Ofrece una dureza extrema (3200-3800 HV) y una excelente resistencia al desgaste abrasivo y adhesivo. Ideal para radios de troqueles y bordes recortados para estampar AHSS sin recubrimiento.
- Recubrimientos PVD (TiAlN, CrN, TiCN)- La deposición física de vapor aplica recubrimientos delgados y duros a temperaturas relativamente bajas (por debajo de 500 grados C), preservando la dureza del sustrato sin distorsión. Reduce el irritamiento y la fricción en láminas de acero sin recubrimiento. Una comparación documentada mostró que un acero de corte recubierto de PVD-producía más de 1,2 millones de piezas frente a solo 50.000 para una herramienta cromada-del mismo grado AHSS.
- Recubrimientos CVD (TiC, TiCN)- La deposición química de vapor crea una unión metalúrgica más fuerte que el PVD, pero requiere temperaturas de procesamiento de alrededor de 1000 grados C, lo que puede ablandar el sustrato del troquel y causar distorsión dimensional. Requiere endurecimiento posterior. Se utiliza cuando la fuerza de unión importa más que la precisión dimensional.
- cromado- Históricamente común para reducir la fricción, pero presenta microfisuras bajo las altas presiones de contacto generadas por AHSS. Los estudios confirman que no es la mejor opción para grados avanzados de alta-resistencia y las regulaciones ambientales están limitando aún más su uso.
El cambio hacia el AHSS y el aluminio para aligerar los vehículos ha cambiado fundamentalmente la estrategia de materiales para las herramientas de estampado. Los grados AHSS pueden alcanzar valores de dureza de la hoja que se acercan a los de la propia herramienta, y algunos grados martensíticos superan los 57 HRC. Los estándares de matrices tradicionales desarrollados para acero dulce son simplemente insuficientes. Mientras tanto, el aluminio introduce un desgaste adhesivo agresivo y tendencias de excoriación que exigen químicas de recubrimiento y acabados de superficie diferentes a los que requieren los troqueles de estampado de acero.
No es opcional hacer coincidir el grado de acero para herramientas, el protocolo de tratamiento térmico y el recubrimiento de la superficie con el material de la hoja específico y la operación de estampado. Es la disciplina de ingeniería la que determina si una matriz sobrevive a su vida útil prevista o falla antes del lanzamiento. Y esa estrategia de materiales solo ofrece su valor total cuando el troquel está diseñado para satisfacer la geometría exacta de la pieza y las demandas de conformado de su aplicación objetivo.
Piezas automotrices y sus demandas de ingeniería de troqueles
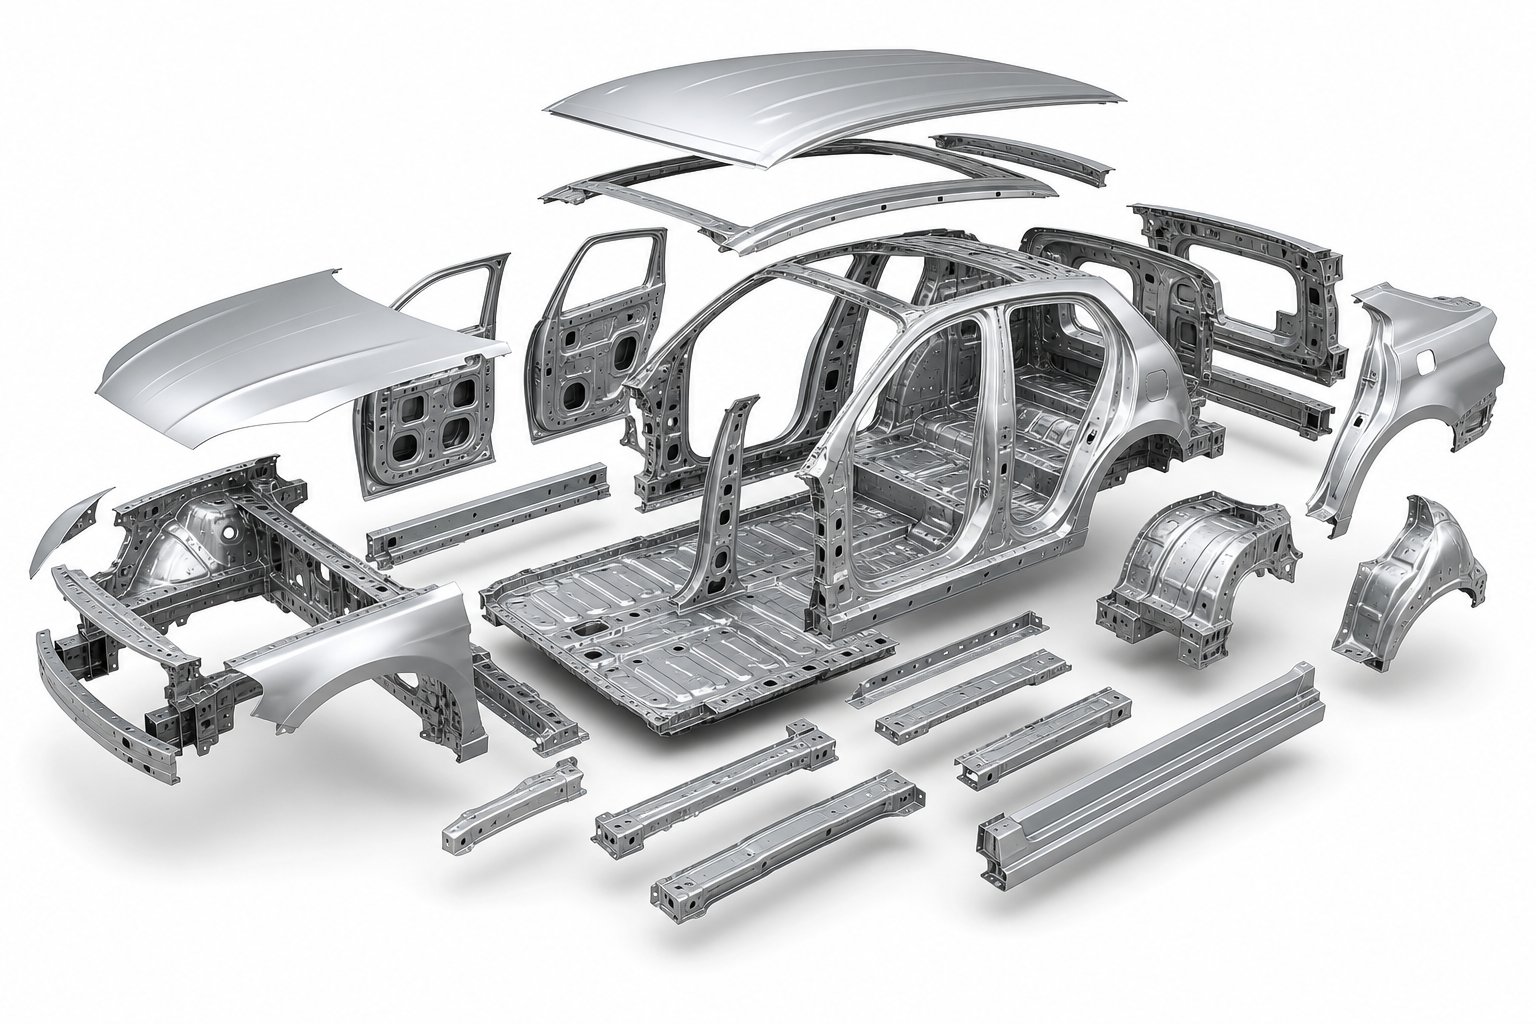
Saber cómo interactúan los grados y recubrimientos del acero para herramientas con el material de las láminas es esencial, pero ese conocimiento solo produce resultados cuando se aplica a componentes específicos del vehículo. Cada pieza estampada de un automóvil tiene restricciones de geometría, tolerancia y materiales únicas que dictan qué tipo de troqueles automotrices implementar y cómo diseñarlos. Hablar del diseño de troqueles en términos abstractos no tiene sentido. La verdadera pregunta es siempre: ¿qué pieza estoy fabricando y qué exige esa pieza de las herramientas?
Requisitos del cuerpo-en-blanco y troquel de estampado estructural
Las estructuras de carrocería-en-blanco (BIW) representan algunas de las aplicaciones más exigentes para troqueles de estampado para automóviles. Los pilares B-, los paneles de los balancines, los travesaños y los refuerzos de los pilares A-se forman cada vez más a partir de grados AHSS a 980 MPa y superiores para cumplir los objetivos de seguridad en caso de colisión y al mismo tiempo reducir el peso. Estos materiales resisten la deformación por diseño, lo que significa que las herramientas deben superar fuerzas de formación significativamente mayores y gestionar una recuperación elástica severa después de que se abre la prensa.
El springback en piezas estructurales AHSS no es un inconveniente menor. Las investigaciones confirman que las desviaciones dimensionales en la geometría angular, la curvatura de la pared y la torsión crecen proporcionalmente a medida que las resistencias a la tracción alcanzan los 980 MPa y más, lo que a veces impide por completo el ensamblaje al alterar la alineación de las uniones soldadas. Controlar esto requiereacumulando múltiples contramedidasen el diseño del dado: compensación de sobre-flexión integrada en las superficies del dado, geometrías híbridas de cordón de tracción que inducen el post-estiramiento y, en algunos casos, estaciones de acuñado o reencendido que comprimen radios críticos para neutralizar los gradientes de tensión residual. Ninguna técnica por sí sola es suficiente en estos niveles de fuerza.
Los troqueles de transferencia y las líneas de prensa en tándem dominan este espacio porque los paneles BIW suelen ser espacios en blanco grandes que requieren embuticiones profundas y secuencias de formación de varias-etapas. Los requisitos de tonelaje de la prensa pueden exceder las 2000 toneladas para una sola operación de pilar B-y cada superficie del troquel que entre en contacto con la lámina debe estar diseñada para la naturaleza abrasiva del acero de alta resistencia-sin recubrimiento o con recubrimiento de zinc-recubierto de zinc.
Componentes del chasis y soporte
Los componentes del chasis siguen una lógica diferente. Los brazos de control, soportes de montaje, placas de refuerzo y refuerzos de travesaños- suelen ser más pequeños, se producen en volúmenes muy altos y exigen tolerancias geométricas estrictas para el ensamblaje, pero rara vez requieren una calidad de superficie Clase-A. Aquí es donde sobresale el troquelado progresivo.
Una sola herramienta progresiva puede perforar, formar, doblar y recortar un soporte de chasis en una pasada continua alimentada por bobina de 30 a 60 golpes por minuto. El desafío de ingeniería pasa de gestionar la recuperación elástica en material de ultra-alta-resistencia a optimizar el diseño de la tira para un mínimo de desechos, mantener una alineación estrecha entre estaciones-a-estaciones a lo largo de millones de ciclos y gestionar el desgaste de la matriz en las estaciones de perforación donde los insertos de carburo se vuelven necesarios para los aceros con revestimiento abrasivo-.
Para los equipos que trabajan en estas familias de piezas, es importante tener un socio de estampado con experiencia en procesos documentada.YICHEN, por ejemplo, apoya a los equipos de ingeniería OEM, Tier-1 y Tier-2 con estudios de casos de estampado y fabricación de chapa metálica que abarcan piezas metálicas estructurales y de chasis, proporcionando referencias del mundo real sobre cómo la ingeniería de troqueles se traduce en componentes listos para producción en múltiples subsistemas de vehículos.
EV-Componentes específicos que impulsan la innovación en troqueles
Los vehículos eléctricos han introducido una categoría completamente nueva de piezas automotrices que utilizan troquelado y conformado de maneras que las plataformas ICE tradicionales nunca necesitaron. Los gabinetes de bandejas de baterías son quizás el ejemplo más significativo. Un paquete de baterías puede representar entre el 20 y el 25 % del peso total del vehículo eléctrico, lo que hace que la arquitectura de la bandeja sea una oportunidad fundamental para aligerar el peso.
Estampar una bandeja de batería de acero de una sola pieza- exige configuraciones en blanco únicas. Cleveland-Cliffs y AutoForm demostraron un enfoque-en blanco soldado a medida (TWB) que combina AHSS para el fondo plano (protección del suelo) con acero de menor-resistencia en las esquinas y paredes laterales donde se produce una deformación severa. El troquel debe manejar propiedades de materiales diferentes dentro de una sola pieza en bruto, gestionar el movimiento de la línea de soldadura-durante el conformado y lograr una planitud de brida dentro de 1,5 mm en toda la longitud de la bandeja para pasar los requisitos de la prueba de fugas-. Los diseños iniciales mostraron una recuperación elástica y una torsión severas hasta que los ingenieros optimizaron el diseño del TWB en una configuración en forma de hashtag-que minimizó la deformación en las zonas AHSS.
Los reemplazos de carcasas de motores y piezas fundidas estructurales de aluminio añaden mayor complejidad. Las arquitecturas EV con uso intensivo de aluminio-requieren diferentes espacios libres para los troqueles (normalmente 8-12% del espesor del material versus 5-8% para el acero), lubricación especializada para combatir la irritación y velocidades de conformado ajustadas, ya que la sensibilidad a la tasa de deformación del aluminio difiere de la del acero. Las servoprensas, con sus perfiles de movimiento deslizante programables, se combinan cada vez más con estos troqueles para optimizar la velocidad del ariete a lo largo de la carrera de formación.
Familias de piezas asignadas al tipo de matriz y al desafío de ingeniería
La siguiente lista combina familias de piezas automotrices comunes con su configuración típica de matriz y el principal obstáculo de ingeniería que determina el éxito o el fracaso:
- Refuerzos de pilares B-y A-pilares (matriz de transferencia)- Compensación de recuperación elástica para 980+ MPa AHSS que requiere apilamiento de múltiples-contramedidas y alto tonelaje de prensa.
- Interiores de puertas y paneles de piso (matriz de transferencia)- Gestión profunda de la profundidad de embutición con flujo de material controlado en grandes áreas en blanco.
- Capós, guardabarros y paneles de techo (línea de prensa tándem)- Clase-Una calidad de superficie sin imperfecciones visibles después de pintar, lo que requiere un control preciso de la presión del portapiezas.
- Soportes de montaje y placas de refuerzo (troquel progresivo)- Optimización del diseño de las tiras para un mínimo de desechos y una producción consistente a alta-velocidad a lo largo de millones de ciclos.
- Conectores y clips eléctricos (troquel progresivo)- Tolerancia estricta en geometrías pequeñas y complejas con materiales-de calibre delgado propensos a la formación de rebabas.
- Gabinetes de bandeja de batería (matriz de transferencia o gran golpe único-)- Formación de materiales diferentes en espacios en blanco de TWB, control de recuperación elástica para la planitud de las bridas y precisión dimensional-a prueba de fugas.
- Carcasas de motores y miembros estructurales de vehículos eléctricos (matriz de transferencia)- Prevención de excoriación del aluminio, holguras ajustadas para troqueles y optimización de la velocidad de conformado en servoprensas.
- Brazos de control y soportes de suspensión (progresivo o de transferencia)- Fatiga-calidad que forma vida con propiedades mecánicas consistentes en tiradas de producción de alto-volumen.
Cada uno de estos pares de piezas troqueladas y automotrices conlleva un riesgo de falla distinto si las herramientas están diseñadas genéricamente en lugar de{0}}diseñadas específicamente para el material, la geometría y la intención de producción específicos. La brecha entre saber qué tipo de troquel encaja y especificar realmente la herramienta adecuada para un programa determinado es donde los marcos de decisión de ingeniería se vuelven indispensables.
Cómo elegir el tipo de troquel de estampado adecuado
Saber qué tipos de matrices existen no es lo mismo que saber cuál especificar para un programa determinado. Los ingenieros que toman esta decisión equivocada no sólo desperdician el presupuesto de herramientas. Encierran a su equipo en un sistema de producción que no puede alcanzar los objetivos del ciclo o no puede formar la geometría en absoluto. Una guía práctica de selección de troqueles de estampado comienza con tres variables: volumen, geometría y economía. Todas las demás consideraciones se derivan de éstas.
Volumen y tiempo de ciclo como principales factores de selección
El volumen de producción es el primer filtro. Un troquel de estampado progresivo se vuelve rentable-cuando los volúmenes anuales alcanzan aproximadamente entre 50 000 y 100 000 unidades, aunque las geometrías ultra-simples pueden justificar herramientas de 30 000 unidades. Por debajo de ese umbral, la inversión en herramientas por pieza es prohibitiva y la fabricación basada en CNC-o los troqueles de estación única-tienen más sentido financiero. Los troqueles de transferencia ocupan un nivel de volumen similar, pero sirven piezas demasiado grandes o demasiado profundas para el procesamiento con alimentación por banda, lo que normalmente justifica una inversión de 25 000 o más piezas anuales.
El tiempo del ciclo agrava la cuestión del volumen. Los troqueles progresivos funcionan de 200 a 600 o más golpes por minuto para piezas pequeñas, produciendo componentes terminados en un flujo continuo. Los sistemas de transferencia funcionan de 12 a 30 golpes por minuto dependiendo del tamaño de la pieza y la configuración de la prensa. Cuando evalúe cómo elegir el tipo de troquel de estampado, pregúntese lo siguiente: ¿la demanda de volumen anual justifica la prima de velocidad del herramental progresivo, o la geometría de la pieza lo obliga a aplicar tasas de transferencia independientemente de los objetivos de volumen?
Geometría de piezas y restricciones de materiales
El volumen por sí solo no dicta la respuesta. Un soporte de 200.000 unidades con curvas poco profundas pertenece a una herramienta progresiva. Una puerta interior de 200.000 unidades con una profundidad de cajón de 150 mm no lo hace, porque la tira portadora no puede soportar ese flujo de material sin romperse.
Los factores geométricos decisivos incluyen la profundidad del embutido en relación con el diámetro de la pieza en bruto, el número de etapas de formación requeridas, las dimensiones generales de la pieza en bruto y si la pieza necesita características en múltiples planos. Las piezas con profundidades de embutición que superan los 25 a 50 mm o que requieren más de cinco a seis etapas de formación generalmente migran hacia configuraciones de transferencia o tándem. Las piezas planas que sólo necesitan operaciones de corte y perforación se adaptan a matrices compuestas independientemente del volumen.
La calidad del material introduce otra restricción. AHSS por encima de 780 MPa exige un mayor tonelaje de prensa, un control de holgura más estricto y más etapas de formación para gestionar el retorno elástico. El aluminio requiere espacios libres ajustados y velocidades de formación más lentas para evitar la irritación. Ambos materiales reducen la gama de configuraciones viables de herramientas de estampado y troqueles en comparación con el acero dulce.
Consideraciones de presupuesto, plazo de entrega y flexibilidad
Un programa prototipo y un programa con intención de producción-requieren una lógica de inversión fundamentalmente diferente. Los troqueles prototipo se simplifican intencionalmente, se construyen con materiales más blandos y se diseñan para desde cientos hasta unos pocos miles de piezas. Existen para validar la geometría, no para sobrevivir 500.000 ciclos. Comprometer el presupuesto de herramientas de grado-de producción antes de que se complete la validación del diseño genera una costosa exposición a retrabajos, ya que un cambio de ingeniería-en una etapa tardía en un troquel progresivo puede costar la mitad del precio de la herramienta original.
Haga coincidir la inversión en matrices con el valor de producción del ciclo de vida. Un troquel que cuesta tres veces más pero que ofrece diez veces más volumen a una-décima parte del coste de la pieza no es caro. Es la única opción racional.
El tiempo de entrega también influye. Los troqueles progresivos requieren de 12 a 20 semanas para su diseño, mecanizado y puesta en marcha. Los troqueles de transferencia duran de 16 a 24 semanas. Las herramientas de línea en tándem pueden exceder las 30 semanas. Si el calendario del programa no puede adaptarse a esas ventanas, herramientas más simples con plazos de entrega más rápidos pueden ser el único camino viable para su lanzamiento, incluso si la economía-a largo plazo favorece configuraciones más complejas.
Matriz de decisión: hacer coincidir las características de la pieza con el tipo de matriz
| Característica de la pieza | Troquel progresivo | Troquel de transferencia | Troquel compuesto | Línea tándem |
|---|---|---|---|---|
| Tamaño pequeño (menos de 300 mm) | Ideal | Posible pero ineficiente | Ideal para piezas planas | No adecuado |
| Tamaño grande (más de 500 mm) | No factible | Ideal | No factible | Ideal |
| Embutición profunda (más de 50 mm) | No factible | Ideal | No factible | Ideal |
| Perfil plano, solo operaciones de corte | Posible | exagerar | Ideal | exagerar |
| Volumen anual superior a 100.000 | Ideal | Bien | Bien | Bien |
| Volumen anual inferior a 25.000 | No justificado | Marginal | Justificado | No justificado |
| AHSS (780+ MPa) | Viable con insertos de carburo. | Ideal (control de varias-etapas) | Limitado a suprimir | Ideal |
| aleación de aluminio | Viable con controles irritantes. | Ideal (se necesita control de velocidad) | Viable | Ideal con servoprensa |
| Clase-Se requiere superficie A | No adecuado | Posible | No aplicable | Ideal |
Cómo el tipo de prensa limita o permite el diseño de troqueles
El troquel automático no funciona de forma aislada. Funciona dentro de una prensa, y ese tipo de prensa expande o limita lo que las herramientas pueden lograr. Una prensa mecánica convencional ofrece perfiles de carrera fijos a alta velocidad, lo que la convierte en la opción predeterminada para operaciones progresivas. Pero no puede ajustar la velocidad del ariete a mitad de-carrera ni permanecer en el punto muerto inferior.
Una prensa hidráulica proporciona un tonelaje completo en cualquier punto de la carrera y puede mantenerse indefinidamente bajo presión, lo que la hace ideal para embutición profunda y conformado complejo donde el material necesita tiempo para fluir. Sin embargo, la velocidad máxima normalmente tiene un límite de alrededor de 30 pulsaciones por minuto, lo que limita el rendimiento de programas de alto-volumen.
Las prensas servo-mecánicas cierran esta brecha. Permiten un movimiento deslizante programable: desaceleración a través de zonas críticas de formación, aceleración a través de partes del recorrido sin contacto y permanencia breve en la parte inferior para reducir el retorno elástico en materiales de alta-tracción. Una servoprensa puede prolongar la vida útil de la herramienta al reducir el tonelaje inverso ({5}}paso) al formar acero de alta-resistencia, y abre la puerta a trabajar con aleaciones más exigentes que abrumarían a las prensas mecánicas-de velocidad fija. Cuando su guía de selección de troqueles de estampado apunta hacia AHSS o aluminio, la elección de la prensa no está separada de la elección del troquel. Son un sistema acoplado.
Obtener este marco correcto, alinear el volumen, la geometría, el material, el presupuesto y la capacidad de la prensa en una especificación coherente, determina si el troquel tiene éxito desde el primer golpe o requiere meses de costosos retrabajos. Pero incluso una matriz perfectamente especificada todavía depende de lo que sucede en la fase de ingeniería digital antes de cortar cualquier acero para herramientas.
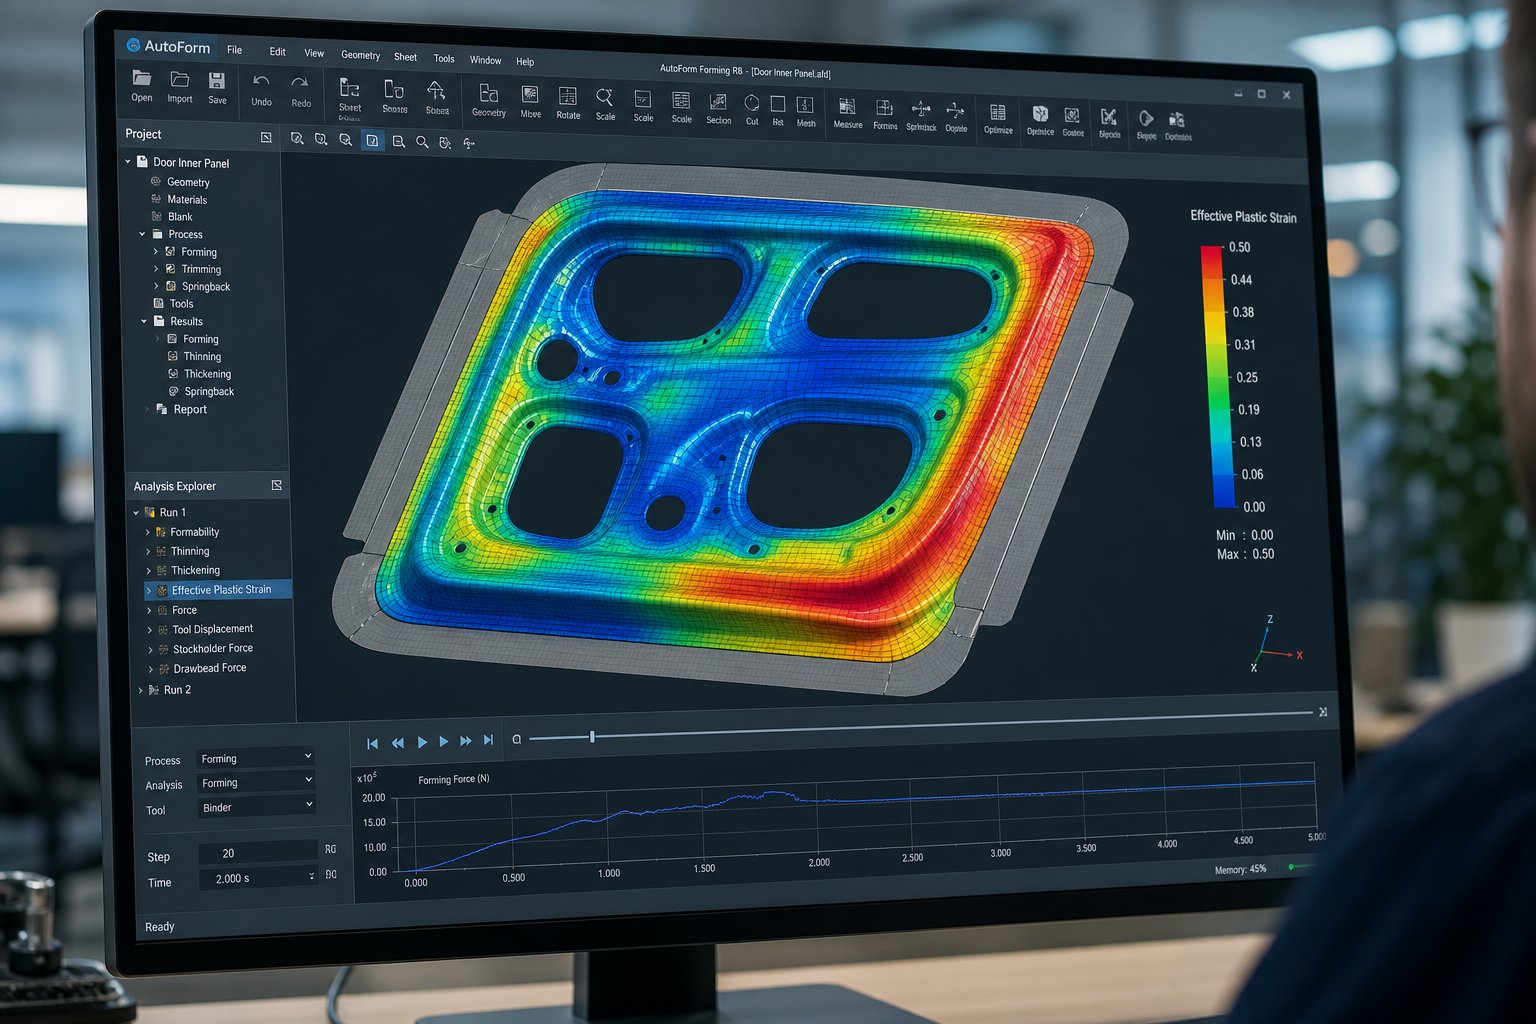
Simulación digital e ingeniería de matrices virtuales
Una especificación de troquel que parece perfecta sobre el papel aún puede fallar espectacularmente en el primer golpe de prensa. Aparecen divisiones en radios de dibujo que parecían conservadores. Se forman arrugas en las áreas de las bridas que supuestamente estaban bajo una presión adecuada del portapiezas. El resorte empuja un panel estructural 4 mm fuera de la tolerancia cuando la ventana aceptable es de 0,5 mm. Estos no son fracasos aleatorios. Son resultados predecibles que la simulación de matrices de estampado puede identificar y resolver meses antes de que se mecanice cualquier acero para herramientas.
La fase de ingeniería digital entre la congelación del diseño del troquel y la construcción física es donde se detectan o crean la mayoría de los fallos de pre-producción. Los equipos que invierten en una rigurosa validación virtual reducen drásticamente sus ciclos de prueba. Los equipos que se saltan o acortan esta fase pagan por ello en retrabajos, reparaciones de soldadura y lanzamientos retrasados.
Simulación de formación y análisis de viabilidad.
El software de simulación de diseño de troqueles moderno utiliza análisis de elementos finitos (FEA) para replicar digitalmente lo que sucede cuando una pieza de chapa metálica entra en contacto con las superficies del troquel bajo un tonelaje de prensa. El software entrelaza la pieza en bruto en miles de elementos discretos, asigna propiedades del material (límite elástico, comportamiento de endurecimiento por deformación, anisotropía) y recorre el proceso de conformado en pasos de tiempo incrementales. En cada incremento, calcula la tensión, la deformación, el cambio de espesor y las condiciones de contacto en toda la superficie de la pieza.
¿Qué revela esto? Imagine que está diseñando una matriz de transferencia para un refuerzo de pilar B-en acero de doble fase- de 980 MPa. La simulación muestra un adelgazamiento superior al 25% en un radio de transición, colocando esa zona por encima de la curva límite de formación. Esa es una división prevista. En el mismo tramo, las tensiones de compresión se acumulan en una brida sin soporte, lo que indica riesgo de arrugas. Ambos problemas son visibles en la pantalla antes de que se escriba un único programa de mecanizado.
Este enfoque proactivo es exactamente lo queflujos de trabajo de prueba de troqueles virtualesestán diseñados para lograr: detectar y resolver defectos potenciales durante la fase de diseño en lugar de durante la prueba física, cuando las correcciones consumen mucho tiempo y son costosas. La simulación permite a los ingenieros probar diferentes formas de piezas en bruto, configuraciones de cordones de embutición, fuerzas de soporte de piezas en bruto y velocidades de prensa en horas en lugar de semanas, iterando digitalmente hasta que la ventana del proceso sea sólida.
Compensación de recuperación elástica en el diseño de la cara del troquel
Springback es recuperación elástica. Cuando la prensa se abre y se liberan las fuerzas de formación, la chapa regresa parcialmente a su estado plano original. En acero dulce, esta desviación puede ser de 1 a 2 grados en un ángulo de brida. En 980 MPa AHSS, puede alcanzar de 8 a 12 grados, con torsión adicional y curvatura de pared que distorsiona toda la pieza más allá de la tolerancia del ensamblaje.
Un troquel de estampado con compensación elástica no simplemente forma la pieza según la geometría nominal. Sobre-forma intencionalmente, doblando las superficies más allá de su posición objetivo en una cantidad calculada para que, después de la recuperación elástica, la pieza se relaje y adopte la forma correcta. En principio, esto parece sencillo. En la práctica, requiere bucles de simulación iterativos donde el software predice la desviación del resorte, transforma las superficies del dado en la dirección opuesta, re-simula y verifica la convergencia.
La transformación de superficies es la técnica principal. La geometría de la cara del dado es desplazada por un campo vectorial derivado de la predicción del retorno elástico, esencialmente empujando cada punto en la superficie de la herramienta por el inverso de su error dimensional previsto. Uso de enfoques avanzadosCampos vectoriales de desviación basados en CAE-para definir una correspondencia de nodo-a-uno entre la superficie CAD nominal y la geometría compensada, lo que garantiza superficies de herramienta suaves y fabricables incluso cuando los patrones de recuperación elástica son complejos. Esta metodología funciona tanto para la compensación virtual durante el diseño como para la compensación basada en el escaneo-durante la prueba física, donde los datos escaneados de la nube-de-puntos de los estampados reales impulsan las correcciones de transformación.
Son típicas múltiples iteraciones de compensación. Una primera pasada podría reducir la recuperación elástica de 4 mm a 1,5 mm. Una segunda pasada lo lleva por debajo de 0,8 mm. El objetivo es la precisión de la forma neta-después de que se abre la prensa, no durante el proceso de formación en sí.
Prueba virtual y optimización de procesos
La simulación de troqueles de estampado va más allá de las comprobaciones de viabilidad de una sola-operación. Una prueba virtual completa replica todo el sistema de material de -troquel-prensa como un gemelo digital: cada operación de formado en secuencia, con recuperación elástica intermedia entre estaciones, operaciones de recorte y recuperación elástica final después del último golpe. Los ingenieros pueden evaluar cómo los cambios en una estación se propagan aguas abajo, algo que es extremadamente difícil de diagnosticar en una línea de prensa física.
Este enfoque de gemelo digital permite la optimización de variables cuyo ajuste físico es costoso:
- Dibujar la geometría y la posición del cordón.- Controla el flujo de material hacia la cavidad del troquel, evitando arrugas (muy poca restricción) y divisiones (demasiada restricción).
- Forma y tamaño en blanco- El contorno optimizado reduce los desechos, elimina las grietas en los bordes y garantiza suficiente material para las operaciones de reborde.
- Perfil de fuerza del soporte en bruto- La fuerza variable durante la carrera gestiona la velocidad de avance del material en diferentes etapas de deformación.
- Presione la velocidad y deslice el movimiento- Particularmente crítico para aplicaciones de servoprensa donde la velocidad del ariete a través de la zona de formación afecta la sensibilidad a la tasa de deformación en aluminio y AHSS.
El análisis de la robustez del proceso añade otra capa. Al ejecutar la simulación en una variedad de variaciones de propiedades del material (tolerancia de espesor, dispersión del límite elástico, cambios en el coeficiente de fricción), los ingenieros identifican si la ventana del proceso es lo suficientemente amplia como para tolerar la variación del mundo real-o si producirá rechazos cada vez que las propiedades de la bobina entrante cambien ligeramente.
Resultados clave de la simulación que todo ingeniero de matrices debería evaluar
Una sola ejecución de simulación genera un rico conjunto de datos. Saber qué resultados importan y qué indican es lo que separa a los equipos de ingeniería experimentados de aquellos que simplemente "ejecutan el software" sin extraer conclusiones viables:
- Formación de diagramas de límites (FLD)- Trazar la tensión mayor y menor en cada elemento contra la curva de falla del material. Los elementos encima de la curva indican riesgo dividido. Los elementos en la zona de compresión indican tendencia a las arrugas.
- Mapas de adelgazamiento- Muestra el porcentaje de reducción de espesor en toda la pieza. Los umbrales críticos varían según el material, pero una dilución superior al 20-25 % en AHSS normalmente indica una falla inminente.
- Contornos de desviación de recuperación elástica- Visualice el error dimensional después de la recuperación elástica, que generalmente se muestra como una distancia asignada en color-desde la geometría nominal. Guía la estrategia de compensación e identifica áreas que necesitan operaciones de reinicio.
- Indicadores de arrugas- Identifique zonas donde la tensión de compresión supera el umbral de pandeo del material, prediciendo ondas superficiales o pliegues que pueden no aplanarse en operaciones posteriores.
- Distribución de presión de contacto- Revela dónde las superficies de los troqueles experimentan la mayor carga de desgaste, informando las decisiones sobre los recubrimientos de superficies y la ubicación de los insertos.
- Dibujar-en mapas- Realice un seguimiento de cuánto material fluye hacia adentro desde el borde en blanco durante el formado. La falta de coincidencia entre el consumo previsto y el real-es un diagnóstico principal cuando los resultados de las pruebas físicas se desvían de la simulación.
Por qué la caracterización de materiales determina la precisión de la simulación
Cada resultado enumerado anteriormente es tan confiable como los datos del material que alimentan el modelo. Los resultados de las pruebas de tracción estándar (rendimiento, UTS, alargamiento) son insuficientes para una simulación de matrices de estampado de alta-fidelidad. Las predicciones precisas requieren curvas de endurecimiento completas en todas las velocidades de deformación, parámetros de superficie de rendimiento que capturen la anisotropía direccional (valores r{3}} de Lankford a 0, 45 y 90 grados) y coeficientes de fricción medidos bajo presiones y velocidades de contacto realistas.
Este desafío se intensifica para el AHSS y las aleaciones de aluminio. Los aceros-de fase dual exhiben un comportamiento de endurecimiento complejo donde la martensita y la ferrita se deforman a diferentes velocidades. Las aleaciones de aluminio muestran una fuerte sensibilidad a la tasa de deformación-y características de fricción diferentes a las del acero. Cuando los equipos de simulación utilizan tarjetas de material genéricas en lugar de datos probados y de calificación-específica, sus predicciones de recuperación pueden desviarse entre un 30 y un 50 % de la realidad física, lo que hace que toda la estrategia de compensación no sea confiable.
Invertir en una caracterización adecuada del material, incluidas pruebas de abultamiento, pruebas de fricción y datos de carga cíclica para el modelado de recuperación elástica, no es un refinamiento opcional. Es la base que hace que la ingeniería de matrices virtuales sea lo suficientemente confiable como para reducir las pruebas físicas de semanas de iteración a días de confirmación.
Por supuesto, incluso la simulación más precisa produce una predicción virtual. En el momento en que el acero físico se encuentra con las herramientas físicas en una prensa real, surgen nuevas variables que ningún modelo captura a la perfección. Esa transición de la confianza digital a la validación física es donde la metodología de prueba determina si la promesa simulada se traduce en una realidad de producción.
Prueba, validación y aprobación de producción de troqueles
La simulación prometía una ventana de proceso sólida. La construcción del troquel siguió la geometría CAD dentro de las tolerancias de mecanizado. Sin embargo, el primer panel que salió de la prensa muestra una división en el radio de estiramiento y 3 mm de desviación de recuperación elástica en el reborde crítico. ¿Qué pasó? El proceso de prueba de troqueles de estampado es donde las predicciones digitales se encuentran con la realidad física, y es la fase donde la mayoría de las fallas de pre-producción se resuelven o derivan en costosas demoras.
La prueba no es un evento único. Es una secuencia estructurada de pasos de validación crecientes, cada uno con criterios de aceptación definidos y ciclos de retroalimentación correctiva. Los equipos que lo tratan como una formalidad lanzan tarde. Los equipos que diseñan su metodología de prueba con el mismo rigor que el diseño de su troquel se lanzan a tiempo.
Proceso de prueba de troqueles y evaluación del panel
El proceso de prueba del troquel de estampado comienza en el momento en que la herramienta completa llega a la prensa de prueba. Una primera-operación produce el panel estampado inicial con un tonelaje reducido y una velocidad lenta, lo que permite a los ingenieros evaluar la formabilidad bruta sin correr el riesgo de sufrir daños catastróficos en la herramienta. Está buscando divisiones obvias, arrugas severas o desalineación grave entre las mitades superior e inferior de la herramienta.
Después de las correcciones del primer-golpe, el troquel pasa a la-línea de prueba de inicio en la prensa de producción (o una prensa que coincida con las especificaciones de producción en tonelaje, tamaño de la base y movimiento del deslizador). Este paso es importante porque las características de deflexión de la prensa, la planitud del refuerzo y el paralelismo del ariete influyen en el rendimiento del troquel. Una herramienta que funciona limpiamente en una prensa de prueba rígida puede producir desviaciones dimensionales en una línea de producción con diferente conformidad estructural.
Sigue un refinamiento sucesivo. Cada ciclo de prueba produce paneles de muestra que se miden, evalúan y comparan con las predicciones de la simulación. ComoFormando notas del mundo, hacer coincidir la relación-entre la simulación y los resultados físicos es un diagnóstico principal. Si el flujo de material hacia la cavidad del troquel difiere de los valores previstos, la restricción efectiva de los cordones, la presión del aglutinante y la fricción no replica la intención del diseño, y la investigación de la causa raíz-comienza allí.
Criterios de validación e hitos de aprobación
Un panel que se forma sin divisiones no se aprueba automáticamente. Los estándares automotrices de validación de matrices requieren pasar una serie de criterios antes de aprobar la producción:-
- Conformidad con GD&T- La máquina de medición por coordenadas (CMM) o el escaneo óptico 3D verifica cada dimensión crítica con respecto al dibujo de la pieza. Las tolerancias típicas para los paneles BIW varían desde +/- 0.5 mm en superficies de contacto hasta +/- 1.0 mm en bridas no-críticas.
- Evaluación de la calidad de la superficie.- Para los paneles de Clase-A, la lapidación (pasar una piedra de aceite por la superficie) y la inspección Abralux (examen con luz-cepillada) revelan puntos bajos, marcas de hundimiento y ondulaciones de la superficie invisibles a simple vista. Estos defectos se vuelven visibles después de pintar y no son aceptables en paneles exteriores.
- Estudios de capacidad de procesos.- La ejecución de 30 o más paneles consecutivos y la medición de dimensiones críticas establece índices Cp y Cpk. La mayoría de los fabricantes de equipos originales requieren un Cpk de 1,33 o superior como mínimo; se prefiere 1,67 para dimensiones críticas de seguridad-. Un Cpk por debajo del umbral significa que el proceso produce demasiadas piezas fuera-de-especificaciones incluso cuando la media está centrada.
- Protocolos de aprobación-de OEM- Proceso de aprobación de piezas de producción (PPAP) o paquetes de envío equivalentes documentan certificaciones de materiales, informes dimensionales, datos de capacidad y diagramas de flujo de procesos. Sólo después de una revisión completa de la documentación el OEM libera el troquel para su uso en producción.
La calidad de las pruebas determina directamente el tiempo y el costo del lanzamiento de la producción. Cada ciclo de prueba adicional agrega semanas al cronograma del programa y decenas de miles en gastos de reelaboración, mientras que cada problema no resuelto en esta etapa se convierte en un defecto de producción recurrente.
Secuencia de prueba estándar-a-aprobación
El proceso de aprobación de matrices de estampación sigue una progresión definida. Si bien los hitos específicos varían según el OEM, la secuencia fundamental es consistente en toda la industria:
- Entrega de matrices e inspección mecánica.- Verifique que la construcción del troquel coincida con la intención del diseño: verifique las dimensiones de mecanizado, los espacios libres de las guías, las cargas de los resortes y el torque de los sujetadores.
- Primer-golpe con un tonelaje reducido- Produzca paneles iniciales al 50-70 % de la capacidad de la prensa para evaluar la formabilidad bruta e identificar los problemas principales antes de la operación con toda su fuerza.
- Manchado y combinación-azul- Aplique compuesto quitamanchas (azul de Prusia) para verificar el contacto uniforme entre las superficies del troquel y la lámina de metal. Ajuste mediante pulido manual hasta que el contacto supere el 80% en todas las áreas críticas de formado.
- Aumento progresivo del tonelaje- Aumente el tonelaje de producción total mientras monitorea grietas, adelgazamiento excesivo o defectos superficiales en cada incremento.
- Prueba de la línea-inicio- Ejecute el troquel en la línea de prensa de producción real para capturar-la desviación, la velocidad y las interacciones específicas del sistema de alimentación de la prensa.
- Evaluación dimensional y medición del springback.- CMM o escanear todas las funciones críticas. Compare con el valor nominal y aplique correcciones de compensación cuando las desviaciones excedan la tolerancia.
- Auditoría de calidad superficial- Piedra e inspeccionar paneles Clase-A. Identifique y corrija puntos bajos, distorsión de la superficie y marcas de troquel mediante pulido o ajuste de geometría.
- Ejecución de capacidad de proceso- Produzca un lote estadísticamente significativo (normalmente entre 30 y 300 piezas) a velocidad de producción y mida Cp/Cpk en características clave.
- Envío de PPAP y aprobación de OEM- Empaquete todos los datos, envíelos para que los revisen los clientes y obtenga la aprobación formal-autorizando el uso en producción.
Problemas comunes de prueba y acciones correctivas
Incluso los troqueles bien-simulados encuentran problemas durante la validación física. La diferencia entre una prueba exitosa y una espiral de retrabajo de meses-es la rapidez con la que el equipo diagnostica las causas fundamentales y aplica la acción correctiva adecuada.
divisionesAparecen como fracturas en zonas de alta-deformación, generalmente en radios de estiramiento o áreas de transición. Las acciones correctivas incluyen aumentar los radios de la matriz, agregar cordones de extracción para redirigir el flujo de material, ajustar el tamaño de la pieza en bruto o pulir y re-recubrir superficies de alta-fricción. Si la ubicación dividida coincide con las predicciones de la simulación, el modelo digital ya contiene la respuesta. Si no es así, la herramienta física puede tener desviaciones de la intención del diseño que requieren investigación.
ArrugasEsto se debe a una presión insuficiente en el portapiezas o a un flujo excesivo de material hacia áreas sin soporte. Las correcciones puntuales, el aumento del tonelaje de aglutinante o la adición de almohadillas de presión locales resuelven la mayoría de los casos. Las arrugas severas en las áreas de las bridas pueden requerir soldar y re-mecanizar las superficies del troquel para agregar características de restricción del material.
Desviación de recuperación elásticamás allá de la tolerancia exige una compensación total. Los ingenieros escanean la pieza real, la comparan con la nominal y aplican vectores de transformación inversa a las superficies del troquel. Por lo general, esto requiere soldar material en áreas sub-formadas y volver a mecanizar-la geometría compensada. Son comunes las iteraciones múltiples para las piezas AHSS.
Defectos superficialestales como marcas de troquel, rayones o puntos bajos se remontan a interferencias de contacto, pulido insuficiente o puntos altos localizados en la superficie de la herramienta. El desmanchado con compuesto de contacto identifica las áreas problemáticas, que luego se esmerilan, pulen o lapean hasta lograr un contacto uniforme con el panel.
La velocidad y el costo de resolver estos problemas dependen en gran medida de las capacidades internas del taller-. Una instalación con su propia prensa de prueba, laboratorio de CMM y fabricantes de matrices capacitados puede realizar iteraciones en días. Uno que envía herramientas a ubicaciones de prueba externas pierde semanas por ciclo. Es por eso que la infraestructura de prueba no es una idea de último momento, sino una capacidad central que separa los programas de troqueles efectivos de los problemáticos, y un factor crítico al evaluar a qué socio de fabricación confiarle su inversión en herramientas.
Mantenimiento, modos de falla y gestión del ciclo de vida de los troqueles
Un dado que pasa la prueba y obtiene la aprobación de producción no es un activo terminado. Es el comienzo de un ciclo de vida medido en millones de golpes de prensa, donde cada ciclo degrada los bordes cortantes, fatiga los radios estresados y desgasta las superficies guía de manera incremental. La diferencia entre una herramienta que ofrece todo el volumen de producción previsto y una que falla catastróficamente a mitad de ejecución se reduce a la disciplina de mantenimiento del troquel de estampado. Sin embargo, la mayoría de los talleres confunden el mantenimiento con la reparación, reaccionando ante las fallas en lugar de prevenirlas.
Como dice el experto en ingeniería Art Hedrickdistingue claramente: si sus actividades diarias incluyen reparar almohadillas rotas, soldar secciones dañadas después de que se caigan las clavijas o excavar piezas atascadas de un troquel, eso es reparación. El verdadero mantenimiento preventivo implica afilar las secciones de corte según lo programado, inspeccionar el desgaste antes de que cause defectos y reemplazar los componentes antes de que finalice su ciclo de vida esperado. Ejecutar un programa de reparación de matrices disfrazado de mantenimiento garantiza la muerte prematura de las herramientas.
Programas de mantenimiento preventivo y puntos clave de inspección
El mantenimiento eficaz de los troqueles de estampado se basa en intervalos-de conteo de golpes, no en el tiempo calendario. Un troquel que ejecuta 40 golpes por minuto en un horario de dos-turnos acumula aproximadamente 38.000 golpes por día. En una semana, eso supone más de 190.000 ciclos de tensión mecánica en cada filo, casquillo guía y resorte. Programar inspecciones por fecha en lugar de carreras acumuladas ignora por completo el factor de desgaste real.
Los intervalos basados en el-recuento-de accidentes cerebrovasculares varían según la gravedad de la operación. Las estaciones de corte y perforación en troqueles progresivos generalmente necesitan afilarse cada 50 000 a 150 000 golpes cuando se procesa acero dulce, y se reducen a 20 000 a 60 000 golpes para los grados AHSS. Las estaciones de formado se desgastan más gradualmente, pero necesitan inspección de la superficie y verificación del sistema de lubricación a intervalos similares. Se debe medir el crecimiento del espacio libre en los pasadores y casquillos guía cada 250 000 a 500 000 carreras, y el reemplazo se activa cuando el espacio libre excede las especificaciones de diseño en 0,02 mm o más.
Los puntos clave de inspección durante el mantenimiento programado incluyen:
- Estado de vanguardia- Verifique la altura de las rebabas en todos los bordes de los punzones y botones en las piezas estampadas. Cuando las rebabas superan los 0,1 mm (depende del material-), el afilado está retrasado. Utilice la muela abrasiva adecuada para el grado de acero para herramientas, ya que las muelas cargadas provocan una acumulación de calor que ablanda o agrieta las secciones endurecidas.
- Integridad del resorte- Inspeccione los cilindros de nitrógeno para detectar pérdidas de presión y los resortes helicoidales para detectar fracturas por fatiga. Reemplace antes de que finalice el ciclo de vida esperado. Si los resortes se rompen repetidamente en intervalos cortos, es probable que la causa principal sea un problema de diseño, como una deflexión excesiva más allá de la tasa efectiva.
- Desgaste de los componentes de la guía- Mida la holgura entre el pasador-y-el casquillo con medidores de tapón. El juego excesivo provoca una desalineación entre el punzón y la matriz, lo que acelera la rotura de los bordes y genera rebabas.
- Seguridad del sujetador- Compruebe que todos los tornillos estén apretados. Busque pasadores faltantes o flojos que permitan el desplazamiento de la sección bajo cargas de estampado.
- Condición de la superficie- Inspeccione los radios de formación, las placas de desgaste y las superficies de las levas para detectar marcas de irritación, rayaduras o degradación del recubrimiento. Rectifique y recubra antes de que el daño de la superficie se transfiera a las piezas estampadas.
- Sistema de lubricación- Verifique que en-los canales de lubricación del troquel estén limpios, que las boquillas no estén obstruidas y que el lubricante llegue a todas las zonas de contacto de alta-fricción. El contacto seco acelera exponencialmente el desgaste abrasivo y por irritación.
- Eliminación de babosas y escombros- Limpie todos los conductos para desechos, orificios de caída y canales de desechos. La acumulación de residuos provoca que los residuos se tiren, lo que provoca que los troqueles choquen y se rompan los punzones.
Después de cada servicio, seque el troquel completamente para evitar la oxidación en las superficies rectificadas-de precisión, confirme que todas las protecciones de seguridad estén colocadas y documente el trabajo realizado con la lectura actual del contador de carreras. Esta documentación construye el historial de servicio que hace posible el análisis de fallas futuras.
Modos de falla comunes y diagnóstico de causa raíz
Los modos de falla de los troqueles de estampado se dividen en categorías distintas, cada una con diferentes firmas visuales y diferentes causas fundamentales. Tratar cada fracaso de la misma manera, digamos, simplemente reafilándolo y esperando lo mejor, garantiza la recurrencia. Un enfoque estructurado de análisis de fallas comienza con la identificación de qué modo está presente antes de pasar a la acción correctiva.
astilladoSe presenta como pequeños fragmentos que se desprenden de los bordes cortantes o forman radios. Verá superficies de fractura concoideas irregulares en lugar de patrones de desgaste suaves. Las causas fundamentales incluyen una tenacidad insuficiente en el acero para herramientas para la carga aplicada (se usa D2 cuando se necesita S7), un tratamiento térmico inadecuado que deja tensión residual, esquinas afiladas que actúan como elevadores de tensión o un espacio libre de corte excesivo que genera altas cargas de rotura-. Los lubricantes clorados utilizados con herramientas de carburo también pueden atacar los aglutinantes de cobalto y provocar astillas en la superficie con el tiempo.
MortificanteAparece como una transferencia de material desde la lámina de metal a la superficie del troquel, creando grumos elevados que rayan los paneles posteriores. El indicador visual es una acumulación de material de la pieza de trabajo adherido a los radios de formación o superficies de embutición, a menudo con las correspondientes marcas de puntuación en las piezas estampadas. Este modo domina al formar aluminio, aceros galvanizados o grados inoxidables donde la afinidad adhesiva entre la lámina y la herramienta es alta. La lubricación inadecuada, la fuerza excesiva del portapiezas o los recubrimientos PVD degradados amplifican la tendencia al irritamiento.
Agrietamientose manifiesta como fracturas lineales que se propagan a través de los componentes de la matriz, a veces de manera catastrófica. Las grietas por fatiga crecen gradualmente a partir de concentradores de tensión, como esquinas internas afiladas, marcas de sellos o cambios-de sección transversal abruptos. Las grietas térmicas se presentan como redes de líneas superficiales finas (comprobación de calor) causadas por calentamiento y enfriamiento cíclicos durante el estampado a alta-velocidad. Las fallas de diseño que colocan secciones delgadas adyacentes a secciones gruesas, o características con filetes que son demasiado pequeños, crean la geometría que inicia el agrietamiento durante el tratamiento térmico o la vida útil temprana.
Fallo por fatigase desarrolla durante un servicio prolongado sin previo aviso evidente. La carga cíclica repetida por debajo de la resistencia máxima del material todavía provoca la nucleación y el crecimiento progresivo de microfisuras. Los componentes de la matriz sujetos a cargas de impacto, como los punzones ciegos y los controladores de levas, son los más susceptibles. Los indicadores visuales son sutiles hasta la fractura final: ligera deformación en las superficies cargadas, finas grietas en la superficie bajo aumento o deriva dimensional gradual en piezas estampadas a medida que el componente del troquel se deforma plásticamente bajo ciclos acumulados.
La siguiente tabla asigna estos modos de falla del troquel de estampado a sus indicadores de diagnóstico y rutas correctivas:
| Modo de falla | Causas fundamentales | Síntomas visuales | Acción correctiva |
|---|---|---|---|
| astillado | Dureza insuficiente, esquinas afiladas, tratamiento térmico inadecuado, holgura excesiva | Fracturas de bordes irregulares, superficies de rotura concoideas, aumento de rebabas en las piezas. | Cambie a un grado de acero más resistente, agregue radios a los elevadores de tensión, revise el ciclo de tratamiento térmico y corrija el espacio libre |
| Mortificante | Adhesión del material, lubricación inadecuada, falla del recubrimiento, presión excesiva | Transferencia-de material acumulado en la superficie del troquel, rayado en paneles estampados | Vuelva a pulir y recubrir la superficie del troquel, mejore la entrega de lubricación, reduzca la fuerza del aglutinante, aplique un recubrimiento PVD o TD antidesgaste |
| Cracking (térmico) | Carga térmica cíclica, refrigeración insuficiente, funcionamiento a alta-velocidad | Red de finas líneas superficiales (heat check), profundización progresiva con el tiempo | Mejore el enfriamiento, reduzca la velocidad de la prensa, resurja y aplique un revestimiento-resistente al calor, verifique el templado del material |
| Cracking (mecánico) | Concentradores de tensión, errores de diseño (esquinas afiladas, paredes delgadas), sobrecarga | Fracturas lineales por esquinas o cambios de sección, falla repentina de componentes | Rediseñar con filetes adecuados, aumentar el espesor de la sección, verificar que el tonelaje esté dentro del límite de diseño |
| Fallo por fatiga | Carga cíclica que excede el límite de resistencia, carga de choque, microfisura acumulada | Deriva dimensional gradual, agrietamiento superficial fino, fractura catastrófica repentina después de un servicio prolongado | Reemplace el componente antes de la vida útil prevista para la fatiga, rediseñe para reducir la concentración de tensión, agregue funciones de alivio de pre-carga |
| Desgaste abrasivo | Material de chapa dura (AHSS), revestimientos abrasivos (galvannealed), dureza superficial insuficiente | Pérdida gradual de material de las superficies de la matriz, aumento del espacio libre de la matriz, redondeo de bordes | Actualice a acero para herramientas PM o insertos de carburo, aplique recubrimiento TD o PVD, ajuste los intervalos de afilado |
Marco de decisión de reparación versus reemplazo
Cuando se diagnostica una falla, la siguiente pregunta es económica: ¿reparar el componente existente, reemplazarlo con un inserto nuevo o reconstruir toda la sección del troquel? La respuesta depende de tres variables: volumen de producción restante, viabilidad de reparación y riesgo de recurrencia.
La reparación por soldadura tiene sentido cuando el daño está localizado, el material base es soldable sin introducir una variación excesiva de la dureza y el volumen de producción restante justifica el costo. Las aplicaciones típicas incluyen la reconstrucción de radios de conformado desgastados, el relleno de desconchones localizados en los bordes de las molduras y la restauración de las superficies del accionador de levas. Sin embargo, las reparaciones de soldadura alteran la metalurgia de la zona afectada por el calor-y pueden introducir tensión residual que acelera el agrietamiento futuro si no se alivia la tensión-y se vuelve a mecanizar adecuadamente.
El reemplazo de insertos es la opción preferida cuando se produce desgaste o daño en una zona de alto contacto-predecible que fue diseñada para insertos reemplazables desde el principio. Los insertos de carburo, por ejemplo, deben cambiarse a intervalos definidos. Si el troquel no fue diseñado originalmente con insertos reemplazables en el lugar de la falla, vale la pena considerar su adaptación cuando el modo de falla se repetirá independientemente de la calidad de la reparación.
La reconstrucción completa del dado se convierte en la opción racional cuando están presentes múltiples modos de falla simultáneamente, el dado ha acumulado suficiente retrabajo acumulativo como para que la integridad dimensional sea cuestionable, o el volumen de producción restante excede lo que las reparaciones pueden ofrecer de manera confiable. Una reconstrucción utilizando calidades de materiales y tratamientos superficiales actualizados también puede incorporar lecciones aprendidas del historial de servicio del troquel, creando efectivamente una herramienta de próxima-generación en lugar de restaurar el diseño original.
Sistemas de protección de troqueles para prolongar la vida útil
La estrategia de mantenimiento más-rentable es, en primer lugar, prevenir daños catastróficos. Los sistemas de protección de troqueles utilizan en-sensores de prensa y controladores electrónicos para detectar-eventos que amenazan el troquel y detener la prensa antes de que un solo golpe malo destruya semanas de trabajo de reparación.
Un programa de protección de troqueles bien-implementado monitorea condiciones tales como detección de problemas de alimentación (la tira no avanza a la posición piloto), verificación de expulsión de piezas (que confirma que la pieza anterior fue eliminada antes del siguiente golpe), eventos de alimentación corta o sobrealimentación, hebilla de la tira, confirmación de fin-de-stock y retorno de leva. Los controladores modernos basados en resolución-proporcionan una precisión de sincronización de un-tercio de grado de rotación del cigüeñal, lo suficientemente rápido como para detectar un problema de alimentación y detener la prensa antes de que el ariete llegue a la zona de trabajo.
Los sensores instalados permanentemente en cada troquel, conectados a través de una caja de conexiones montada en un troquel-a una interfaz montada en una prensa-, eliminan los errores de configuración y el desgaste de los cables que afectan a los cables sueltos-. El principio crítico: instalar permanentemente un sensor en cada troquel que lo necesite en lugar de mover sensores entre herramientas. En comparación con el coste de un accidente de troquel, los sensores son económicos. Incluso sin que se produzca un fallo, el tiempo de configuración que se ahorra gracias a la instalación permanente compensa rápidamente la inversión en hardware.
Las paradas molestas, en las que el sistema detiene la imprenta cuando no existe ningún problema real, son la principal amenaza para el éxito del programa. Erosionan la confianza del operador hasta que el sistema es ignorado o desactivado por completo. Para evitarlos, es necesario realizar pruebas en banco adecuadas de cada sensor antes de la instalación, utilizar toda la tolerancia disponible en el posicionamiento del sensor en lugar de establecer umbrales de detección innecesariamente estrictos y garantizar que los sensores estén fijos en su posición de modo que no sea necesario-ajuste del tiempo de funcionamiento.
Los contadores de accidentes cerebrovasculares integrados con el controlador de protección proporcionan la columna vertebral de datos para el mantenimiento basado en la condición-. En lugar de depender de calendarios o conjeturas, los activadores de mantenimiento se activan automáticamente cuando los golpes acumulados alcanzan umbrales predefinidos para el afilado, el reemplazo del resorte o la inspección completa. Esto transforma la extensión de la vida útil de la extinción de incendios reactiva en un resultado predecible y diseñado.
La infraestructura de mantenimiento, la capacidad de diagnóstico de fallas y la sofisticación del sistema de protección son atributos que distinguen a un socio de troquel de otro. Al evaluar a qué fabricante o proveedor de servicios confiarle sus herramientas de producción, estas capacidades del ciclo de vida son tan importantes como el diseño inicial y la calidad de construcción.
Selección de un socio fabricante de troqueles de estampado
Los programas de mantenimiento, el diagnóstico de fallas y los sistemas de protección asumen algo fundamental: el dado estaba bien-construido en primer lugar. Una herramienta con fallas de diseño incorporadas en la etapa de concepto, o errores de mecanizado introducidos durante la construcción, consumirá los presupuestos de mantenimiento sin importar cuán disciplinados sean sus intervalos de inspección. Esa realidad hace que la selección de proveedores de troqueles de estampado sea una de las decisiones de mayor-influencia en cualquier programa de vehículos. El socio equivocado no sólo entrega una herramienta tardía. Ofrecen una herramienta que nunca funciona bien, lo que reduce los costos de retrabajo y retrasa el lanzamiento durante todo el ciclo de vida del programa.
Entonces, ¿cómo se evalúa un fabricante de matrices de estampado de metal antes de comprometer el presupuesto de herramientas? El precio por kilogramo de acero para herramientas es la métrica que utilizan por defecto la mayoría de los equipos de compras. También es el que menos predice el éxito del programa. Lo que realmente importa es si el proveedor puede diseñar un proceso sólido, construirlo con precisión, demostrar que funciona y respaldarlo durante la producción. Eso requiere un conjunto específico de capacidades, y saber qué buscar separa el abastecimiento informado de las adquisiciones esperanzadoras.
Capacidades clave para evaluar en un fabricante de troqueles
Piense en la selección de proveedores de matrices de estampado como una evaluación de sistemas en lugar de una compra de productos básicos. No estás comprando acero ni horas de mecanizado. Usted está comprando la capacidad de entregar-herramientas listas para producción que alcanzan objetivos dimensionales en la primera prueba o cerca de ella. Las siguientes capacidades determinan si un fabricante de matrices de estampado para automóviles personalizado puede cumplir esa promesa:
- Simulación de formación interna-- Un proveedor que ejecuta internamente análisis de viabilidad basados en FEA-y compensación de recuperación puede identificar y resolver problemas antes de que comience el mecanizado. La simulación subcontratada añade retraso en la comunicación y desconecta a las personas que diseñan el dado de las personas que predicen su comportamiento.
- Mecanizado CNC de 5 ejes- Las geometrías complejas de las caras de los troqueles, especialmente para las superficies compensadas con recuperación elástica-AHSS, requieren capacidad de 5 ejes para mecanizar con precisión en una sola configuración. Los proveedores limitados a trabajos de 3 ejes introducen más configuraciones, más tolerancias y más riesgo de discontinuidades en la superficie.
- Prensa de prueba interna-- Esto no es-negociable para programas serios. Un proveedor con su propia prensa de prueba itera las correcciones en días. Uno que envía herramientas a instalaciones externas pierde semanas por ciclo y no puede mantener una estrecha retroalimentación entre los fabricantes de troqueles y los resultados de las pruebas.
- Laboratorio de metrología con CMM y escaneo 3D- La validación dimensional requiere capacidad de medición de coordenadas en-el sitio. Los proveedores que pueden escanear paneles de prueba inmediatamente después de imprimirlos, superponer los resultados con CAD y generar mapas de desviación en horas en lugar de días, comprimen todo el cronograma de validación.
- Historial de aprobación OEM- Un proveedor que haya completado con éxito los envíos de PPAP para su OEM objetivo (o programas comparables) ya comprende los requisitos de documentación, los umbrales de capacidad y los-protocolos de aprobación. Este conocimiento institucional elimina los retrasos-en la curva de aprendizaje durante su programa.
- Capacidad de respuesta al cambio de ingeniería- Los cambios de diseño tardíos son una realidad en los programas automotrices. Evalúe cómo el proveedor maneja las ECN: ¿tiene la infraestructura CAD/CAM para incorporar cambios rápidamente y comunica el costo y el impacto del tiempo de manera transparente en lugar de absorber los cambios en silencio y entregar tarde?
Más allá de las capacidades individuales, busque la integración entre ellas. Un proveedor con simulación, mecanizado, pruebas y metrología bajo un mismo techo puede cerrar el círculo entre el rendimiento previsto y los resultados reales más rápido que uno que subcontrata cualquiera de esos pasos. Cada traspaso entre instalaciones introduce demoras, pérdida de comunicación y brechas de rendición de cuentas.
Modelos de colaboración desde el diseño hasta el soporte de producción
La forma en que el proveedor se relaciona con su equipo de ingeniería es tan importante como el equipo que posee. Existen dos modelos de colaboración dominantes y la elección correcta depende de la madurez de su programa y de los recursos internos de su equipo.
Asociaciones de-servicio completo (creadas-según-especificaciones)Otorgue autoridad de diseño al proveedor del troquel. Usted proporciona geometría de piezas, especificaciones de materiales, objetivos de volumen y requisitos de calidad. El proveedor diseña el concepto de matriz, ejecuta la simulación, diseña las herramientas, las construye y las valida mediante pruebas. Este modelo funciona mejor cuando su equipo carece de recursos de ingeniería de troqueles dedicados, cuando desea aprovechar la experiencia en conformado del proveedor o cuando el programa se beneficia de la optimización del diseño basada en la fabricación-. El proveedor asume más riesgos de ingeniería, pero usted obtiene acceso a su conocimiento de procesos acumulado en familias de piezas similares.
Crear asociaciones-para-imprimirmantenga la autoridad de diseño con su equipo. Usted proporciona datos completos de diseño de matrices, modelos CAD, especificaciones de materiales y tolerancias. El proveedor ejecuta la fabricación con precisión según su documentación sin alterar la geometría, los materiales o los parámetros del proceso a menos que se apruebe formalmente. Este modelo se adapta a programas en los que la sensibilidad de IP es alta, los diseños están maduros y completamente validados, o su equipo interno de ingeniería de troqueles tiene una gran experiencia y desea un control estricto de la configuración. ComoEl análisis de la industria lo confirma., el factor determinante es si el control del diseño o la optimización de costes es la mayor prioridad para su programa.
Muchos programas exitosos combinan ambos modelos. La viabilidad inicial y el desarrollo del concepto de matriz podrían seguir un-enfoque de servicio completo, aprovechando la experiencia en simulación del proveedor y la formación de conocimientos-. Una vez que el diseño se congela y valida, la construcción del troquel de producción pasa a la ejecución desde la construcción-a la-impresión con un estricto control de cambios. Este híbrido captura los beneficios de la ingeniería colaborativa sin renunciar a la autoridad de configuración durante la producción.
Para los equipos que evalúan socios de servicio completo-en programas de estampado relacionados con estructuras, chasis, interiores y{1}}camiones,La división automotriz de YICHENofrece un punto de referencia útil. Apoyan a los equipos de ingeniería OEM, Tier-1 y Tier-2 con estampado y fabricación de chapa metálica, publicando estudios de casos de procesos que demuestran capacidad en múltiples familias de piezas. La revisión de estudios de casos documentados de proveedores potenciales, ya sea YICHEN u otros en su lista corta, le brinda evidencia tangible de cómo manejan los desafíos reales del programa en lugar de confiar únicamente en afirmaciones de capacidad en una presentación de ventas.
En última instancia, encontrar el socio de fabricación de troqueles de estampado adecuado no es la cotización más barata ni el plazo de entrega más rápido prometido. Es el equipo cuya profundidad de ingeniería, capacidad de equipo y modelo de colaboración se alinean con la complejidad de su programa y los recursos internos de su organización. Si logra esa alineación correcta, el troquel llegará-listo para producción. Si se equivoca, volverá al título del artículo: su troquel de estampado automático falla antes de que comience la producción.
Preguntas frecuentes sobre troqueles de estampado automático
1. ¿Qué es un troquel de estampado automático y cómo funciona?
Un troquel de estampado automático es un conjunto combinado de componentes de acero para herramientas superiores e inferiores mecanizados con precisión-montados en una prensa. La mitad superior (punzón) desciende a la mitad inferior (bloque de troquel), lo que obliga a la chapa a adaptarse a la geometría de la cavidad mediante corte, doblado y conformado controlados. Un soporte en bruto sujeta los bordes del material para gestionar el flujo de metal, mientras que los pasadores guía mantienen la alineación dentro de tolerancias tan ajustadas como 0,0001 pulgadas. Este proceso-de conformado en frío convierte láminas de metal planas en-piezas automotrices tridimensionales en una sola pasada o en una serie de pasadas, produciendo de todo, desde pequeños soportes hasta paneles de carrocería completos.
2. ¿Cuáles son los principales tipos de matrices de estampado que se utilizan en la fabricación de automóviles?
La fabricación de automóviles se basa en cuatro tipos de troqueles principales. Los troqueles progresivos alimentan bobinas continuas a través de múltiples estaciones para piezas pequeñas de gran-volumen, como soportes y clips. Las matrices de transferencia mueven espacios en blanco individuales entre estaciones para componentes estructurales grandes, como interiores de puertas y paneles de piso. Los troqueles compuestos y combinados realizan corte y conformado simultáneos para piezas planas de precisión. Las líneas de prensas en tándem utilizan múltiples prensas independientes en serie para paneles exteriores Clase-A, como capós y guardabarros. La selección depende del tamaño de la pieza, la profundidad del embutido, el volumen de producción, los requisitos de calidad de la superficie y la calidad del material.
3. ¿Cómo se elige el tipo de troquel de estampado adecuado para una pieza de automóvil específica?
La elección del tipo de troquel de estampado correcto comienza con tres variables principales: volumen de producción, geometría de la pieza y economía. Los troqueles progresivos se vuelven rentables-por encima de 50.000 a 100.000 unidades anuales para piezas de menos de 300 mm. Los troqueles de transferencia se adaptan a piezas grandes con profundidades de embutido superiores a 50 mm en volúmenes superiores a 25.000 unidades. El grado del material agrega limitaciones, ya que AHSS por encima de 780 MPa requiere más etapas de formación y mayor tonelaje, mientras que el aluminio exige espacios libres ajustados y control de velocidad de la servoprensa. El presupuesto y el tiempo de entrega también influyen, ya que los troqueles progresivos necesitan 12-20 semanas frente a 20-30+ semanas para las herramientas de línea tándem. Socios como YICHEN (yichen-group.com/automotive) pueden proporcionar estudios de casos de procesos para ayudar a validar las decisiones sobre tipos de troqueles en aplicaciones estructurales y de chasis.
4. ¿Qué causa que los troqueles de estampado fallen prematuramente y cómo se pueden prevenir las fallas?
La falla prematura del troquel de estampado se debe a cuatro modos principales: astillado (dureza insuficiente o elevaciones de tensión agudas), excoriación (adhesión del material debido a una lubricación inadecuada o degradación del recubrimiento), agrietamiento (ciclos térmicos o concentradores de tensión mecánica) y fatiga (microfisuras acumuladas por carga cíclica). La prevención requiere hacer coincidir el grado del acero para herramientas con la operación de estampado, implementar cronogramas de mantenimiento basados en -conteo- de carreras en lugar de inspecciones basadas en calendario-, aplicar recubrimientos superficiales apropiados como TD o PVD para aplicaciones AHSS e instalar sensores de protección de troqueles que detecten atascos de alimentación o fallas de expulsión antes de que ocurran daños catastróficos.
5. ¿Qué debe buscar al seleccionar un socio fabricante de troqueles de estampado?
Evalúe a un fabricante de troqueles de estampado como un socio de sistemas, no como un proveedor de productos básicos. Las capacidades críticas incluyen-simulación de conformado interna para la detección de problemas previos-a la construcción, mecanizado CNC de 5-ejes para superficies compensadas complejas, una prensa de prueba-in situ para una iteración rápida, un laboratorio de metrología con CMM y escaneo 3D, un historial de aprobación de OEM documentado y una gestión receptiva de cambios de ingeniería. La integración entre estas capacidades bajo un mismo techo comprime significativamente los plazos. Los socios de servicio completo como YICHEN apoyan a los OEM a través de equipos de nivel 2 con estampado y fabricación en familias de piezas estructurales, de chasis e interiores, ofreciendo estudios de casos publicados como evidencia de la ejecución real del programa.


