

¿Qué es una máquina troqueladora y por qué es importante?
Cuando escuchas el término "máquina de estampación," ¿Qué le viene a la mente? Si imagina una prensa genérica golpeando metal, solo verá la mitad de la imagen. Una máquina de estampado de troqueles no es solo una prensa y no solo un troquel -, es un sistema integrado completo en el que un marco de prensa y un conjunto de troqueles-diseñados expresamente trabajan juntos para convertir láminas de metal planas en piezas terminadas mediante una fuerza controlada.
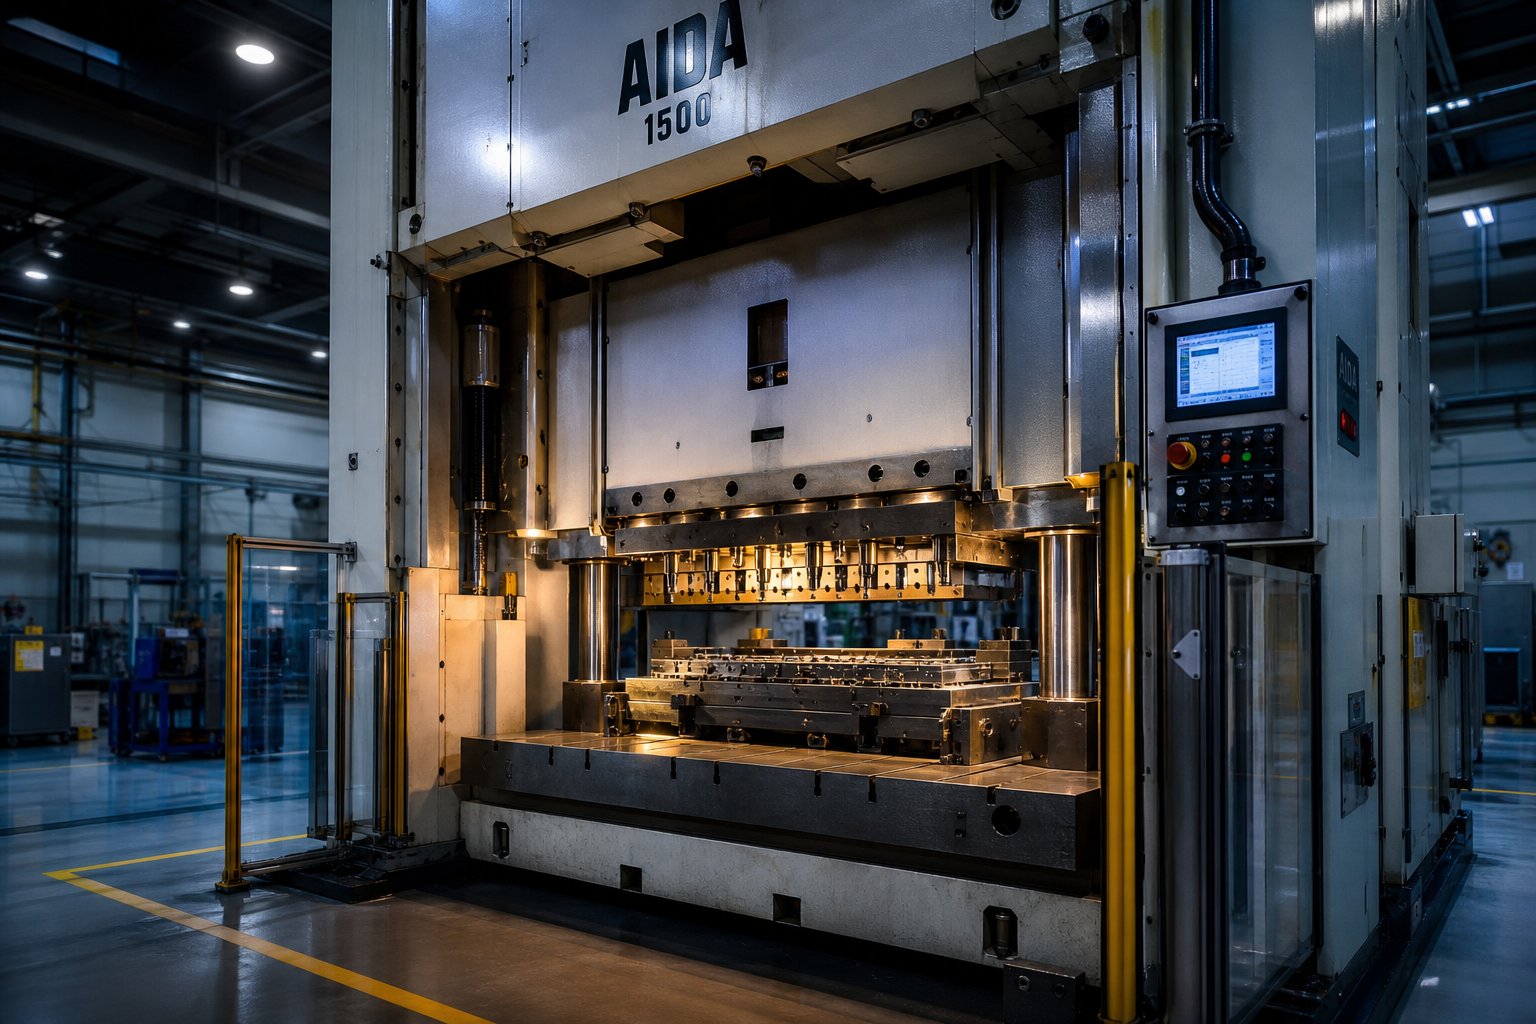
Una máquina de troquelado es un sistema integrado de trabajo de metales que combina un marco de prensa con un punzón-y-un conjunto de matrices para cortar, formar o estirar láminas de metal en componentes-con forma neta en un solo golpe o en una secuencia de golpes.
Esa definición de estampado distingue a este equipo de las prensas independientes que se venden sin herramientas y de las matrices que se encuentran en un estante esperando una máquina compatible. El valor - y la complejidad - residen en cómo las dos mitades se unen en un solo sistema de producción.
Definición de una máquina de troquelado
Este es el principio fundamental: un ariete accionado por un accionamiento mecánico, hidráulico o servo entrega el tonelaje a un punzón-y un conjunto de troqueles- montados entre la corredera y la placa de soporte. Dependiendo de la operación, ese único trazo puede cortar un perfil plano a partir de tiras, perforar orificios, doblar bridas o dibujar una forma de copa profunda. Los sistemas de troqueles progresivos hacen avanzar una tira de bobina a través de múltiples estaciones, realizando una operación diferente en cada parada hasta que una pieza completa sale de la estación final.
Notarás que el término se superpone con varias frases relacionadas. Una prensa de estampado se refiere al marco de la máquina e impulsa - la fuerza-generando la mitad. Una máquina de estampado de metal es una etiqueta industrial más amplia que cubre el mismo equipo. El estampado con matrices limita el enfoque a la relación a nivel de sistema-entre la prensa y las herramientas. Los tres describen la misma familia de equipos, pero "máquina troqueladora" enfatiza que el troquel no es un accesorio - es la mitad del sistema.
Dónde encaja el estampado con matrices en el trabajo de metales
Si viene de un rincón diferente de la fabricación, será útil ver dónde se ubica el estampado de metal en relación con otros procesos:
- Mecanizado CNCelimina material de un bloque sólido para lograr geometrías complejas - ideales para volúmenes bajos-a-bajos y tolerancias estrictas, pero más lento y con mayor desperdicio de materia prima a escala.
- Corte por láserperfila una hoja plana con alta precisión, pero solo corta -, no puede formar dobleces, dibujos o relieves en una sola operación.
- Fundiciónvierte metal fundido en moldes, adaptándose a formas 3D complejas pero requiriendo mecanizado secundario y tiempos de ciclo más largos.
- Estampaciónda forma a láminas de metal-a temperatura ambiente a alta velocidad con un desperdicio mínimo, produciendo piezas resistentes y repetibles en volúmenes que van desde miles a millones por año.
Una comparación de DureX Inc. resalta claramente la desventaja: el mecanizado CNC gana en flexibilidad y tolerancias estrictas para piezas únicas y complejas, mientras que el estampado de metal gana en costo por pieza y velocidad una vez que se completa el herramental. La máquina de estampación ocupa el punto ideal donde el volumen de producción justifica la inversión en herramientas y la geometría de la pieza se adapta al conformado de chapa-.
Comprender este posicionamiento es importante porque la máquina que selecciona - y el troquel que diseña para ella - determinan el costo por pieza-, el techo de calidad y la tasa de producción en los años venideros. Cada decisión posterior, desde el diseño de componentes hasta el tipo de transmisión y el programa de mantenimiento, surge de qué tan bien la prensa y el troquel funcionan juntos como un solo sistema.
Componentes principales dentro de una máquina de estampado
Saber que la prensa y la matriz forman un solo sistema es una cosa. Saber qué hay realmente dentro de ese sistema - y qué hace cada parte - es lo que separa la resolución de problemas segura de las conjeturas. Cadamáquina de prensa de estampadoContiene docenas de componentes que interactúan, divididos entre el lado de la prensa (el generador de fuerza) y el lado del troquel (la herramienta de estampado de metal que da forma a la materia prima). Abramos ambas mitades.
Marco de prensa y componentes de transmisión
El marco es el esqueleto. Dos diseños dominan el mercado:
- C-marco (marco de espacio)- Con forma de "C" abierta, lo que brinda fácil acceso a tres lados del área del troquel. Compacto y económico, pero propenso a la deflexión angular bajo cargas pesadas o descentradas-.
- Marco lateral recto-- Las columnas verticales en ambos lados eliminan la desalineación angular, lo que proporciona una vida útil superior del troquel y precisión de las piezas para trabajos de mayor-tonelaje o precisión.
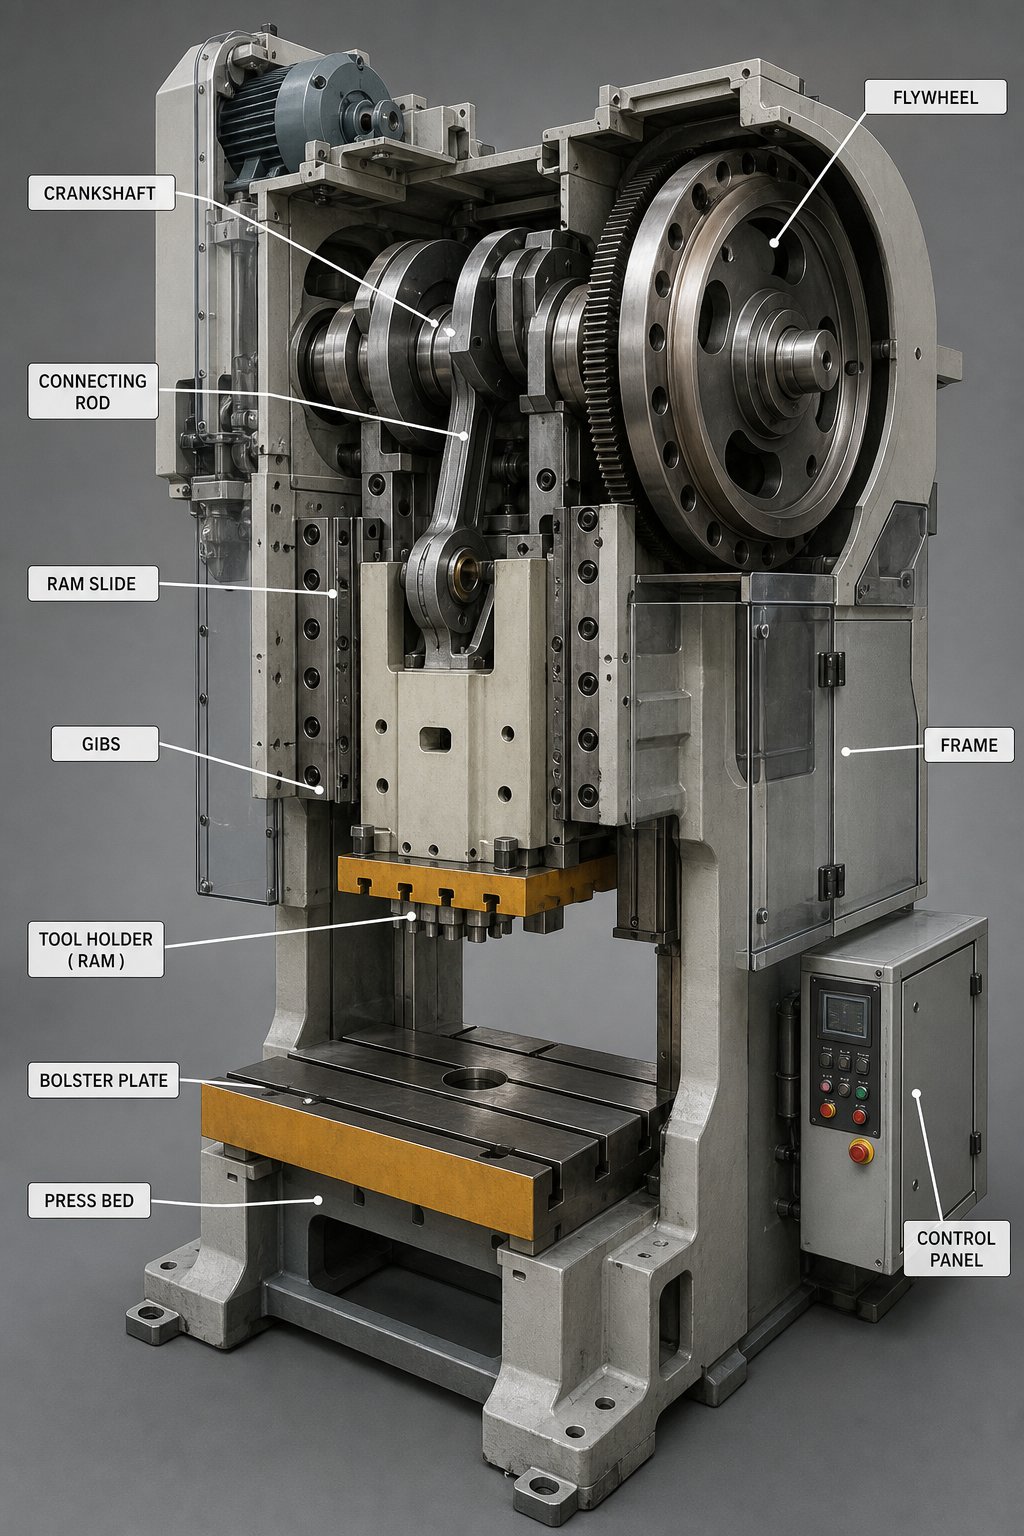
Montado sobre (o dentro) de ese marco, el tren de transmisión convierte el movimiento giratorio de un motor eléctrico en la fuerza lineal que hace circular el ariete. En una prensa de estampado mecánica, el motor hace girar un volante que almacena energía cinética. Cuando el operador activa un ciclo, unembraguese acopla para transferir esa energía a través de un cigüeñal o eje excéntrico a la corredera. Afrenomantiene el ariete en posición en el momento en que se desacopla el embrague. Este sistema de embrague-freno controla no solo la sincronización del ciclo sino también la seguridad del operador. - El tiempo de parada determina qué tan rápido puede funcionar la prensa y qué tan cerca pueden estar las manos de manera segura del punto de operación.
Elcarnero (deslizamiento)viaja verticalmente a lo largo de cuñas de precisión y entrega tonelaje a cualquier herramienta que se encuentre debajo de ella. Debajo del carnero, elplaca de refuerzoProporciona una superficie de montaje plana y rígida para la mitad inferior del troquel, que normalmente presenta ranuras en T-u orificios roscados para sujeción. Juntas, estas piezas de la prensa de estampado forman la columna vertebral de entrega de fuerza de la máquina.
Componentes del juego de matrices y sus funciones
Si la prensa es el motor, el juego de troqueles es la transmisión - convierte la fuerza bruta en geometría precisa. Un conjunto completo de matriz de sello de metal incluye mucho más que un punzón y un agujero:
- Zapatas de matriz superior e inferior- Placas de acero gruesas que soportan todos los componentes de corte y conformado. Se atornillan al ariete y al refuerzo, respectivamente, y sirven como base estructural de la matriz.
- Pasadores y casquillos guía- Postes y fundas de tierra de precisión- que alinean las zapatas superiores e inferiores en cada ciclo, manteniendo espacios libres estrechos entre los bloques del punzón y del troquel.
- Bloques de punzonado y troquelado- La herramienta endurecida-insertos de acero que realmente cortan, doblan o forman el metal. El espacio entre ellos determina la altura de las rebabas y la calidad del borde.
- strippers- Placas- con resorte (o positivas/fijas) que extraen la tira de los punzones de corte después de cada golpe. Sin ellos, el metal colapsa alrededor del vástago del punzón y se atasca en el siguiente ciclo.
- pilotos- Pequeños alfileres que entran en agujeros previamente perforados para registrar la tira en la posición exacta antes del siguiente golpe. Son los héroes anónimos de la precisión del progreso.
- Mecanismos de alimentación- Alimentadores de rollo (rodillos accionados intermitentemente), alimentadores de pinzas (abrazaderas accionadas-por corredera) o alimentadores servo (rodillos controlados digitalmente) que hacen avanzar la bobina a una distancia precisa entre carreras.
Imagine todas estas piezas trabajando a 200 golpes por minuto - cada componente debe localizar, cortar, pelar y hacer avanzar el material en una fracción de segundo. Es por eso que este equipo de estampado exige una fabricación precisa y un mantenimiento disciplinado desde el primer día.
Tabla de referencia de componentes
| Componente | Ubicación | Función primaria |
|---|---|---|
| Marco (marco C-o lado-recto) | Lado de prensa | Soporte estructural; resiste la deflexión bajo carga |
| Volante | Lado de prensa | Almacena energía cinética del motor entre carreras. |
| Sistema de freno-embrague | Lado de prensa | Activa/desactiva la energía del volante; detiene el ariete |
| Ariete/deslizamiento | Lado de prensa | Proporciona fuerza lineal a la mitad superior del troquel. |
| Placa de refuerzo | Lado de prensa | Soporta y ubica la mitad inferior del troquel. |
| Zapatas de matriz superior e inferior | Lado del troquel | Lleve todos los componentes de corte/formado |
| Pasadores y casquillos guía | Lado del troquel | Alinee las mitades superior e inferior del troquel en cada carrera |
| Bloques de punzonado y troquelado | Lado del troquel | Realizar operaciones de corte, conformado o dibujo. |
| Placa extractora | Lado del troquel (superior) | Quita el material de los punzones después del corte |
| pilotos | Lado del troquel (superior) | Registre la posición de la tira para una progresión precisa |
| Mecanismo de alimentación (rollo/pinza/servo) | Lado de prensa (auxiliar) | Avanza la bobina una distancia determinada por carrera |
Una vez mapeadas cada una de estas partes, la siguiente pregunta lógica es: ¿cómo se limitan entre sí? Un diseñador de troqueles no puede elegir el número de estaciones, el ancho de la tira o el paso de progresión sin conocer la altura de cierre de la prensa, el área de la cama y la curva de tonelaje disponible - y viceversa. Esa interacción entre las dos mitades es donde los sistemas funcionan o fallan.
Cómo funcionan juntos el troquel y la prensa como un sistema
Una matriz colocada en un estante es simplemente acero de precisión. Una prensa de metal sin herramientas es simplemente fuerza controlada sin ningún lugar adonde ir. Ninguno de los dos produce piezas por sí solo. El verdadero rendimiento - o fallo - de una prensa de estampación reside en la interfaz donde se encuentran estas dos mitades. Si se equivoca en esa interfaz, quemará las herramientas, perderá la calidad o dañará la máquina misma.
La mayoría de los recursos tratan el troquel y la prensa como temas separados: un artículo cubre el diseño del troquel, otro cubre las especificaciones de la prensa. En producción, son un sistema casado. La geometría de la pieza impulsa la complejidad del troquel, la complejidad del troquel impulsa los requisitos de la prensa y las capacidades disponibles de la prensa retroceden para limitar lo que el ingeniero de troqueles puede hacer. Comprender ese bucle es lo que separa una máquina prensadora de estampado de metal bien -de una costosa discordancia.
Cómo el diseño de matrices dicta los requisitos de prensa
Cada decisión que toma el ingeniero de matrices se traduce en una exigencia para la prensa. Imagine que está diseñando un troquel progresivo para un soporte de automóvil con seis estaciones - dos de perforación, una de lanza-y-forma, dos estaciones de estirado y un corte final. Cada una de esas opciones crea requisitos específicos que la prensa debe satisfacer:
- Número de estaciones y ancho de franja- Más estaciones significan una matriz más larga, lo que exige un soporte más ancho (dimensión de la cama de izquierda-a-derecha). Un troquel de seis-estaciones con un paso progresivo de 3 pulgadas necesita al menos 18 pulgadas de longitud de trabajo, además de espacio para cortadores de desechos y material final.
- Paso de progresión y longitud del avance- La distancia que avanza la tira por carrera dicta el recorrido del mecanismo de alimentación y la ventana de tiempo disponible para el avance del material. Un paso más grande en una prensa de alta-velocidad comprime la ventana de alimentación.
- Geometría de pieza y profundidad de dibujo.- Los moldes profundos requieren una longitud de carrera más larga para que el ariete se desplace lo suficiente como para enganchar completamente el sorteo, además de suficiente luz natural (altura abierta) para la extracción de piezas.
- Altura de cierre- Esta es la altura total del conjunto de troquel cerrado. Debe quedar dentro del espacio de altura del troquel-disponible de la prensa. ComoRevista MetalFormingComo explica, si la altura de cierre del troquel excede el espacio de altura máxima-del troquel de la prensa, el troquel se cierra completamente antes de que el ariete llegue al punto muerto inferior -, estirando el marco y potencialmente dañando tanto el troquel como la prensa.
La altura de cierre merece especial atención porque es donde la confusión causa daños reales. La altura de cierre de la prensa es la distancia desde la cara inferior del ariete hasta la parte superior de la cama de la prensa con el ariete en el punto muerto inferior y el ajuste completamente hacia arriba. La altura del troquel - el espacio utilizable - resta el espesor de la placa de refuerzo de ese número. La altura cerrada del troquel debe ajustarse entre los valores de altura mínimo y máximo-del troquel, teniendo en cuenta el rango de ajuste del ariete. Si pierde esa ventana, no podrá montar el dado o generará sobrecargas catastróficas en cada golpe.
¿Parece que el dado toma todas las decisiones? No exactamente. La prensa retrocede.
Cómo las capacidades de la prensa dan forma a la ingeniería de troqueles
La máquina prensadora para estampado de metales no es un anfitrión pasivo - sus características determinan activamente lo que el ingeniero de troqueles puede y no puede hacer. Tres factores del lado de la prensa-influyen más en el diseño del troquel:
Curvas de tonelaje, no sólo de capacidad nominal.Una prensa de estampado de metal de 400-toneladas no entrega 400 toneladas en todo su recorrido. En una prensa mecánica, el tonelaje nominal completo solo está disponible cerca del punto muerto inferior - normalmente dentro de los últimos 6 a 12 mm de recorrido. La orientación de la industria sobre la carga de prensas mecánicas muestra que una operación de extracción que comienza a 3 pulgadas por encima del fondo en una prensa de 2000 toneladas puede tener solo aproximadamente 1000 toneladas disponibles en ese punto. El ingeniero de troqueles debe mapear las cargas de conformado con la curva de tonelaje real de la prensa, no con el número de placa de identificación. Si la estación de formación más pesada exige una fuerza máxima en la parte alta de la carrera, es necesario rediseñar el troquel o utilizar una prensa diferente.
Velocidad de deslizamiento y energía por golpe.La energía disponible depende de la velocidad del volante y de la desaceleración permitida por ciclo. Una operación de estampado en prensa que arrastra material a lo largo de una larga distancia de trabajo consume más energía que un golpe superficial del mismo tonelaje. Si la demanda de energía del troquel excede lo que el volante puede entregar en un solo golpe, la prensa se detiene o se desacelera más allá de los límites aceptables.
Dimensiones de la cama y patrones de almohadones.El espacio entre ranuras T-, los patrones de orificios- roscados y el ancho del refuerzo limitan físicamente el lugar donde se puede sujetar el troquel. Un troquel de gran tamaño que cuelga más allá de los bordes del soporte introduce una carga sin soporte. Por el contrario, un troquel que es demasiado angosto para la prensa puede crear problemas de carga -desplazada - una condición en la que un lado de la prensa soporta significativamente más fuerza que el otro, lo que acelera el desgaste de la chaveta y desvía el paralelismo del ariete.
Criterios clave de coincidencia para un sistema de prensa-y-troquel
A la hora de evaluar si un troquel y una prensa para estampación de metal funcionarán como un sistema fiable, estos criterios deben alinearse:
- Tonelaje en la posición de carrera requerida- No solo la capacidad nominal máxima, sino también la fuerza utilizable en el punto exacto de la carrera donde las cargas de conformado alcanzan su punto máximo.
- Rango de altura de cierre- La altura cerrada del troquel debe estar dentro de la ventana de altura mínima-a-máxima del troquel-después de tener en cuenta el grosor del refuerzo y las contrahuellas.
- Longitud del trazo- Debe proporcionar suficiente recorrido para el encaje completo del troquel más un espacio libre seguro para las piezas durante la carrera de retorno.
- Tamaño de la cama (izquierda-derecha y adelante-atrás)- Debe adaptarse a la huella del troquel sin salientes no soportados ni cargas de compensación excesivas.
- Temporización de la ventana de alimentación- La prensa debe proporcionar suficiente ángulo de manivela-cerca del punto muerto superior para que el mecanismo de alimentación avance la tira sin chocar con los pilotos o los extractores.
- Energía por golpe- El trabajo total requerido (tonelaje multiplicado por la distancia de trabajo en todas las estaciones) debe mantenerse dentro del presupuesto de energía de la prensa a la velocidad de producción planificada.
- Compensación-tolerancia de carga- La distribución de la carga en el troquel debe respetar los límites de equilibrio de izquierda-a-derecha de la prensa, normalmente dentro de una división del 60/40 por ciento.
Si omite cualquier criterio, no necesariamente verá un fracaso inmediato. Verá una desviación gradual de la calidad, un desgaste acelerado de la guía, una rotura prematura del punzón o tensión en la transmisión que acorta la vida útil de la prensa. El sistema no anuncia una falta de coincidencia con un choque dramático -, sino que susurra a través de un desplazamiento de altura y de variación dimensional de las rebabas-hasta que alguien finalmente pregunta por qué las herramientas siguen desgastándose.
Una vez mapeada la relación-de la prensa, la siguiente pregunta se vuelve práctica: ¿qué combinación de accionamiento de prensa y configuración de matriz se adapta realmente a su escenario de producción? La respuesta depende del volumen, la complejidad de la pieza y el tipo de entrega de fuerza que exigen sus operaciones.
Tipos de máquinas troqueladoras y cuándo utilizar cada una
La relación con la prensa-establece las reglas, pero ¿en torno a qué combinación se construye realmente? Eso depende de dos variables independientes: cómo la prensa genera fuerza (tipo de accionamiento) y cómo el troquel organiza las operaciones (configuración del troquel). Combínelos correctamente y obtendrá un sistema de producción adaptado a sus objetivos de volumen, complejidad de piezas y costos. Si los combinas mal, lucharás contra la máquina en cada carrera.
Comparación de tipos de unidades de prensa
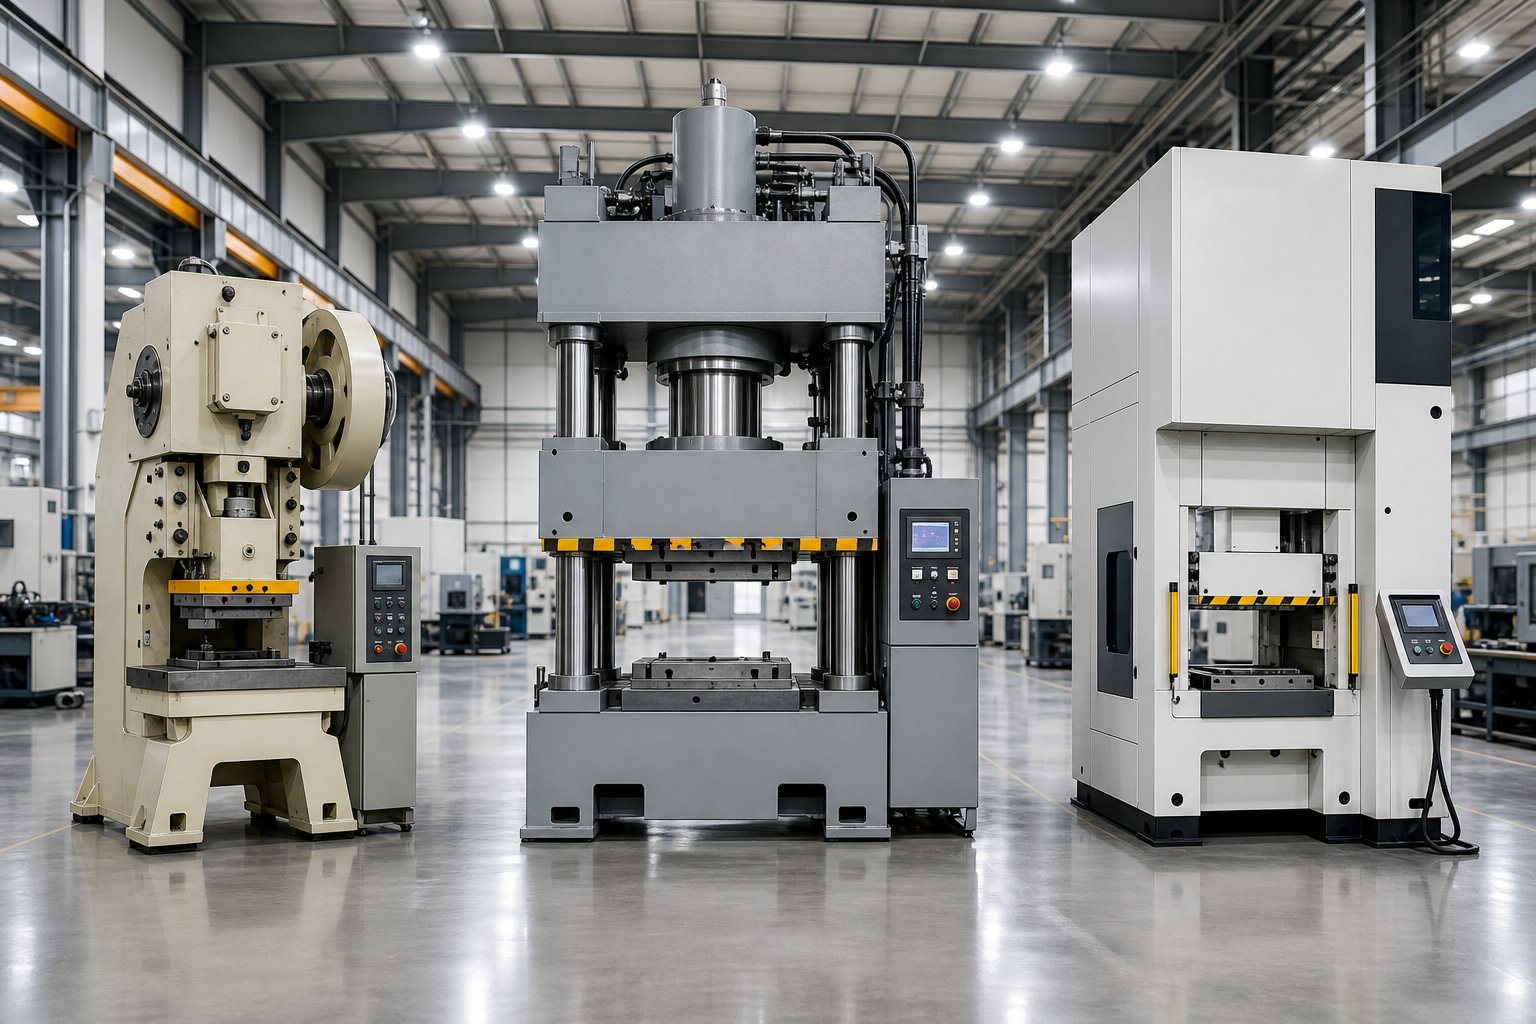
Tres arquitecturas de unidades cubren la gran mayoría de aplicaciones. Cada uno entrega fuerza de manera diferente, lo que determina la velocidad del ciclo, la flexibilidad y los tipos de herramientas que puede albergar.
Mecánico (impulsado por volante-)- Un motor hace girar un volante que almacena energía cinética. Cuando se activa el embrague, un cigüeñal convierte esa energía almacenada en una carrera de longitud fija-. El resultado: ciclos rápidos y repetibles - a menudo de 50 a 65 golpes por minuto con un tonelaje moderado. Los picos de fuerza se encuentran cerca del punto muerto inferior, lo que hace que estas prensas sean ideales para corte, perforación y conformado superficial donde la distancia de trabajo es corta. Una prensa de estampado de alta velocidad que ejecuta herramientas progresivas a 200+ SPM es casi siempre mecánica.
Hidráulico- Una bomba presuriza el fluido para impulsar un pistón, entregando una fuerza ajustable durante toda la carrera. Las velocidades de los ciclos son más lentas (normalmente de 30 a 35 SPM a 100 toneladas), pero una prensa hidráulica de estampado proporciona el tonelaje completo en cualquier punto del recorrido del ariete. Eso lo convierte en la opción preferida para embutición profunda, aceros gruesos de alta-resistencia y operaciones que requieren tiempo de permanencia en la parte inferior del trazo.
Impulsado por servo-- Un servomotor programable reemplaza completamente el volante, lo que brinda a los ingenieros control total sobre la longitud de la carrera, el perfil de velocidad y la permanencia en cualquier posición. Puede programar el movimiento pendular para embuticiones poco profundas, reducir la velocidad del ariete a mitad de -carrera para conformado difícil o ejecutar un ciclo de carrera corto-a velocidades que rivalizan con las prensas mecánicas. La compensación es un costo inicial más alto y controles más sofisticados.
| Criterios | Prensa Mecánica | Prensa hidráulica | Servoprensa |
|---|---|---|---|
| Velocidad del ciclo (SPM a 100T) | 50-65+ | 30-35 | Variable (hasta 50+) |
| Consistencia del tonelaje | Pico solo en BDC | Fuerza total durante todo el golpe. | Fuerza total en cualquier punto programado |
| Eficiencia energética | Alto a velocidad sostenida | Extracción continua de la bomba | 15-20% mejor que el hidráulico |
| Flexibilidad | Perfil de carrera fijo | Carrera y permanencia ajustables | Movimiento totalmente programable |
| Aplicaciones-mejor adaptadas | Matrices progresivas, perforantes y de corte de alto-volumen | Embutición profunda, material grueso, volumen bajo-a-medio | Conformado complejo, AHSS, producción mixta |
Configuraciones de troqueles y sus aplicaciones
El lado del troquel de la ecuación determina cuántas operaciones ocurren por carrera - y cómo se mueve la pieza de trabajo entre ellas. De lo más simple a lo más complejo:
- Una sola-estación muere- Una operación por trazo: un espacio en blanco, una perforación o una forma. Sencillo, económico y rápido de construir. Ideal para piezas de baja-complejidad u operaciones secundarias en espacios en blanco pre-cortados.
- Muere compuesto- Múltiples operaciones de corte en una sola pasada (por ejemplo, cortar el perfil exterior y perforar agujeros interiores simultáneamente). Ofrecen una precisión posicional estricta entre funciones porque todo corta de un solo golpe, pero se limitan a operaciones planas en un solo plano.
- Troqueles progresivos- Una tira de bobina avanza a través de estaciones secuenciales, cada una realizando una operación diferente - perforar, punzar, formar, estirar, cortar - hasta que una pieza terminada cae en la estación final. El estampado progresivo es el caballo de batalla de la producción de alto-volumen. Una prensa de estampado progresivo que ejecuta un troquel progresivo bien diseñado puede producir miles de piezas completas por hora con una manipulación manual mínima.
- Muere la transferencia- Los espacios en blanco individuales (en lugar de una tira continua) se transfieren mecánicamente entre estaciones de troqueles independientes. Una prensa de estampado por transferencia maneja piezas más grandes o geometrías demasiado complejas para la progresión basada en tiras-. Los troqueles de transferencia también desperdician menos material porque no hay una red portadora que conecte las piezas a través de la tira.
Cada paso en la complejidad del troquel exige más de la prensa: más estaciones significan un área de lecho más grande, tiempos de alimentación más ajustados, mayor tonelaje acumulativo y controles más sofisticados. Un troquel de estampado progresivo que funciona a alta velocidad necesita una prensa con una excelente repetibilidad del ariete y una ventana de alimentación generosa; una configuración de transferencia necesita dedos mecánicos integrados o pinzas servo sincronizadas con el ciclo de prensa.
Adaptación del tipo de máquina a las necesidades de producción
¿Qué combinación realmente tiene sentido para su escenario? Piense en niveles:
- Prototipo y tirada corta-(menos de 10.000 piezas)- Prensa hidráulica con una sola-estación o matrices compuestas. Bajo costo de herramientas, cambio rápido, parámetros de conformado ajustables. La velocidad no importa cuando estás marcando geometría.
- Volumen medio (10.000 a 500.000 piezas)- Prensa mecánica o servo con matrices progresivas compuestas o cortas. La velocidad del ciclo comienza a impulsar el costo-por-pieza y las herramientas dedicadas se amortizan solas. Una servoprensa agrega flexibilidad si ejecuta números de piezas mixtos en la misma máquina.
- Alto volumen (500,000+ partes)- Prensa de estampado mecánica de alta velocidad combinada con una configuración de prensa de matriz progresiva o una línea de transferencia dedicada. A esta escala, cada fracción de segundo por ciclo y cada gramo de material de desecho influye en sus resultados. Aquí domina el estampado progresivo porque maximiza los golpes por minuto y minimiza los toques de mano de obra.
La combinación correcta no siempre es la opción más avanzada - sino aquella en la que el tipo de unidad, la configuración de la matriz y el volumen de producción se refuerzan entre sí en lugar de trabajar con propósitos opuestos. Y una vez que haya seleccionado la clase correcta de máquina, el siguiente desafío se vuelve cuantitativo: ¿cuánto tonelaje necesita realmente y qué otras especificaciones separan una prensa de buen tamaño de una imprenta costosa?
Calcular el tonelaje y seleccionar la máquina adecuada
Ha identificado el tipo de unidad y la configuración de troquel correctos para su aplicación. La siguiente pregunta es engañosamente simple: ¿cuánta fuerza necesita realmente ejercer la prensa? Un tonelaje insuficiente sobrecarga la máquina, daña las herramientas y produce piezas inconsistentes. Un tonelaje excesivo desperdicia capital y espacio. La respuesta reside en una fórmula sencilla -, pero aplicarla correctamente en un dado progresivo multi-estación requiere una contabilidad cuidadosa.
Comprender los requisitos de tonelaje
Para cualquier operación de corte - corte, perforación, entallado - el cálculo del tonelaje sigue una relación básica:
Tonelaje requerido=Perímetro de corte (pulg.) x Espesor del material (pulg.) x Resistencia al corte del material (toneladas/pulg.²)
Eso es todo a nivel conceptual. El perímetro de corte es la longitud total del borde que se corta, el espesor del material es el calibre del material y la resistencia al corte es una propiedad del metal mismo. Los materiales más duros exigen más fuerza por unidad de corte. Una pieza de acero inoxidable con la misma geometría que una pieza de acero dulce requerirá un tonelaje significativamente mayor porque el acero inoxidable tiene aproximadamente entre 1,5 y 2 veces la resistencia al corte.
Algunas realidades prácticas complican la fórmula limpia:
- Compensación de herramientas desafiladas- La fórmula utiliza el espesor total del material para tener en cuenta el desgaste. En realidad, el corte se produce en la mitad del material (visible como la banda de corte en cualquier borde estampado). Los punzones afilados reducen la fuerza real, pero los ingenieros dimensionan la prensa para las peores-condiciones de los casos para evitar sobrecargas a medida que las herramientas se desgastan entre los ciclos de afilado.
- Operaciones de conformado y embutición.- Doblar, acuñar y dibujar no siguen la misma fórmula basada en el perímetro-. Usos del tonelaje de dibujoresistencia máxima a la tracciónen lugar de resistencia al corte porque las paredes de la carcasa están en tensión durante el estiramiento. La presión de la almohadilla portapiezas, los resortes de nitrógeno y cualquier leva accionada en el troquel añaden una carga adicional a la fuerza de formado.
- Cargas acumuladas de estaciones- En un dado progresivo, la prensa llega a todas las estaciones simultáneamente. Eso significa que se suma el tonelaje de cada estación de perforación, cada estación de formación, cada extractor de resorte, cada pasador de elevación y el corte final para obtener la carga total del troquel. Un troquel progresivo de 15 estaciones puede requerir individualmente una fuerza modesta en cada estación, pero la suma puede superar fácilmente las 100 toneladas.
Este efecto acumulativo es el motivo por el cual una prensa de estampado de chapa metálica que ejecuta herramientas progresivas a menudo necesita más capacidad de la que se podría imaginar al observar solo la pieza terminada. Los ingenieros generalmente agregan un margen de seguridad del 20 al 30 por ciento además de los totales calculados para acomodar la variación de las propiedades del material, el desgaste de las herramientas y cualquier estación agregada durante futuros cambios de ingeniería.
Hay otro factor que la mayoría de los compradores pasan por alto: la energía. Una prensa de estampado de acero puede tener un tonelaje nominal suficiente y aún así detenerse en el punto muerto inferior si la operación exige más energía de la que el volante puede entregar en un solo golpe. Los embuticiones profundas que trabajan el material a larga distancia consumen significativamente más energía que los cortes superficiales con la misma fuerza. El dimensionamiento tanto del tonelaje como de la energía evita que la prensa se atasque bajo carga - un modo de falla común que daña tanto la máquina como el troquel.
Criterios de selección más allá del tonelaje
El tonelaje aparece en los titulares, pero una máquina de estampado que coincida con sus requisitos de fuerza aún puede no alcanzar sus objetivos de producción si otras especificaciones no se alinean. Piense en el tonelaje como algo que está en juego - necesario pero no suficiente. Esto es lo que más importa y cómo la respuesta cambia dependiendo de su volumen de producción:
- Bajo volumen (menos de 10.000 piezas)
- Tamaño de la base - Debe adaptarse al espacio que ocupa el troquel, pero la flexibilidad para múltiples juegos de troqueles es más importante que la optimización para una sola herramienta.
- Longitud de carrera - La carrera generosa admite distintas profundidades de piezas en diferentes trabajos; una prensa de estampado pequeña con carrera limitada restringe las opciones de herramientas futuras.
- SPM (golpes por minuto) - Menos crítico; el tiempo de cambio y la flexibilidad de configuración superan la velocidad del ciclo bruto.
- Protección de troqueles - La detección básica de problemas de alimentación y el monitoreo de tonelaje protegen la inversión en herramientas, especialmente cuando se ejecutan lotes cortos donde los operadores pueden estar menos familiarizados con troqueles específicos.
- Ventana de alimentación - El tiempo de alimentación estándar es aceptable; La sincronización precisa se vuelve crítica sólo a velocidades más altas.
- Volumen medio (10.000 a 500.000 piezas)
- Tamaño de la cama - Tamaño de su matriz principal con espacio para futuras adiciones de progresión (estaciones adicionales para mejoras de calidad o cambios de diseño).
- Longitud de carrera - Adaptada a su estación de formación más profunda más espacio para expulsión de piezas.
- SPM - Velocidades moderadas (40-80 SPM) donde el tiempo del ciclo comienza a afectar materialmente el costo por pieza.
- Protección de troqueles - Sensores de atascos, detección de restos y verificación de piezas-se convierten en requisitos estándar para evitar tiradas de desechos y fallas de herramientas.
- Ventana de avance - Se necesita un tiempo de avance más ajustado para mantener la precisión de la progresión a velocidades más altas sin que la tira se pandee.
- Alto volumen (500,000+ partes)
- Tamaño de la plataforma - Precisión-adaptado a la huella del troquel con equilibrio de carga optimizado en toda la plataforma de la prensa; sin desperdicio de capacidad.
- Longitud de carrera - Minimizada al recorrido más corto que despeja la pieza de forma segura, maximizando las SPM disponibles.
- SPM - El estampado de metal a alta velocidad exige de 150 a 400+ golpes por minuto; cada SPM ganado se traduce directamente en rendimiento y ganancias.
- Protección de troqueles - Conjunto completo de sensores que incluye monitores de tonelaje, detección acústica de grietas,-medición de piezas en el troquel y apagado automático en caso de falla. A velocidades de estampado de alto volumen, un solo atasco de alimentación puede destruir las estaciones antes de que alguien reaccione.
- Ventana de alimentación - Alimentación servo con sincronización de ángulo de manivela-; La precisión del tiempo de alimentación se mide en grados de rotación de la prensa, no en milisegundos.
Un patrón emerge en todos los niveles: a medida que aumenta el volumen, cada especificación se vuelve más estricta. Las máquinas de prensado de estampado de precisión que procesan millones de piezas exigen una coincidencia exacta entre las especificaciones de la prensa y los requisitos del troquel - no hay margen para "lo suficientemente cerca". La base de la prensa debe centrar la carga del troquel para evitar la desviación. El recorrido debe ser lo suficientemente corto para alcanzar el SPM objetivo sin exceder los límites de velocidad de deslizamiento en las estaciones de extracción. La ventana de alimentación debe ser lo suficientemente amplia para el paso de progresión sin entrar en conflicto con el tiempo de participación del piloto.
Dimensionar correctamente una máquina de estampado significa ejecutar estos cálculos en paralelo - tonelaje, energía, ajuste de la plataforma, espacio libre de carrera, viabilidad de velocidad y tiempo de alimentación - y confirmar que los seis se alinean antes de comprometerse con una orden de compra. Omita uno y descubrirá el vacío en el piso de producción, donde arreglarlo cuesta diez veces más que capturarlo en papel.
Los números te dicen qué máquina comprar. Pero los números por sí solos no producen piezas - un flujo de trabajo completo conecta el diseño de piezas a través de la ingeniería de matrices, las pruebas y la inspección antes de que la prensa alcance la velocidad de producción.
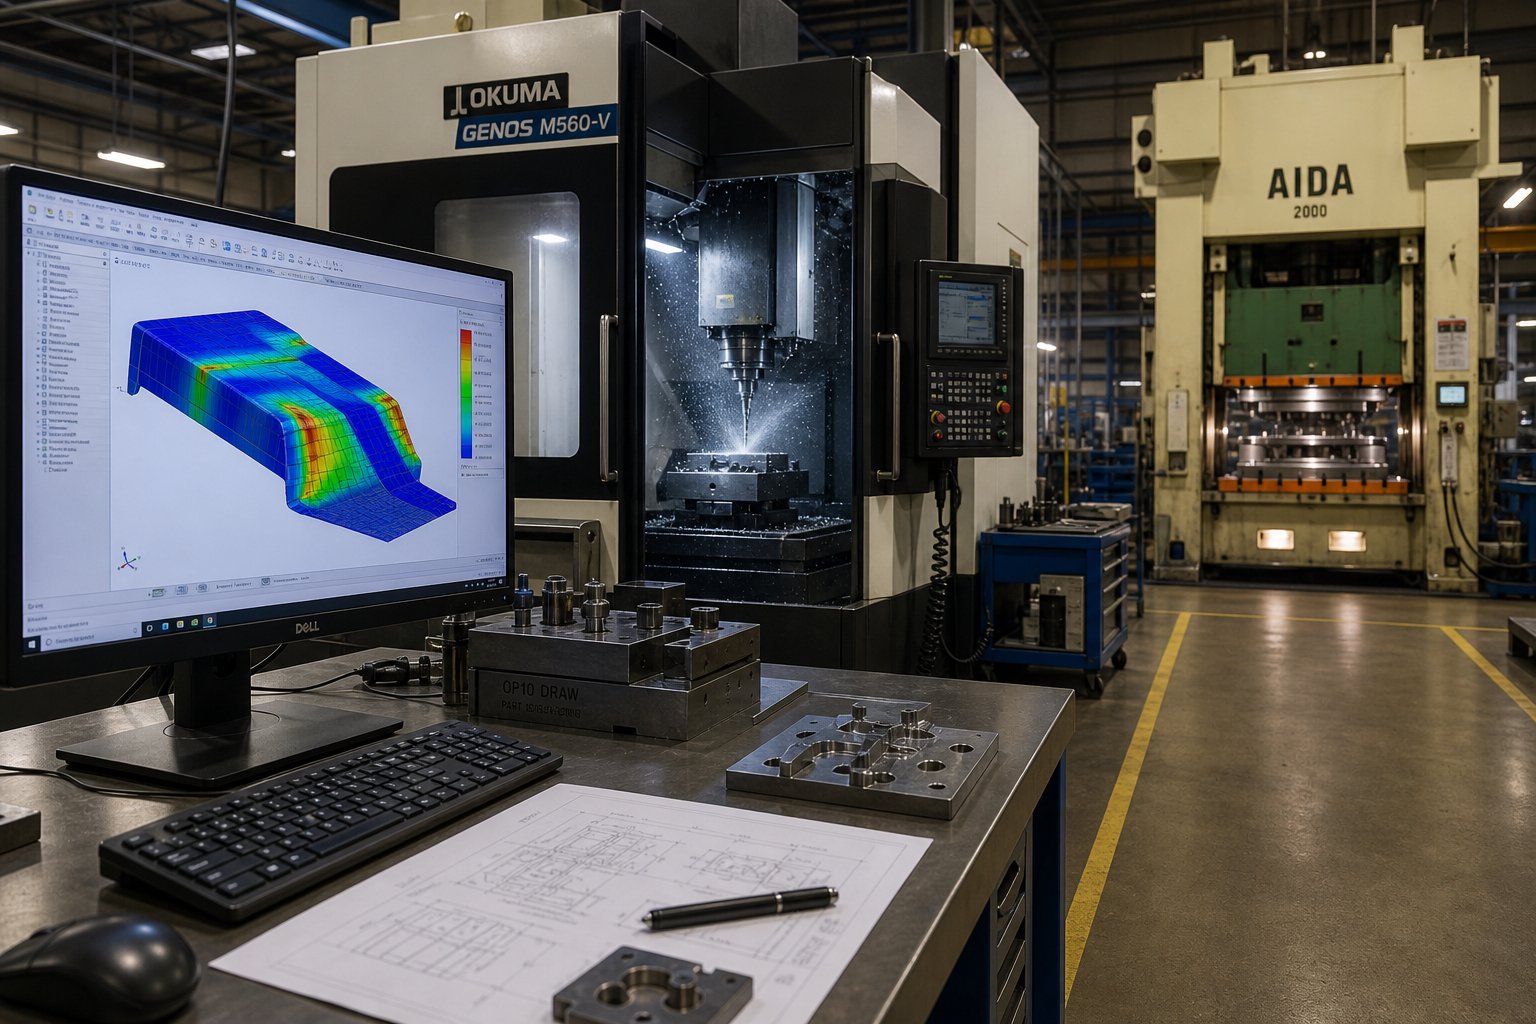
El flujo de trabajo completo desde el diseño de la pieza hasta la producción
Una prensa de tamaño perfecto y una configuración-de troquel bien adaptada no se materializan de la noche a la mañana. Antes de que la máquina de troquelado alcance la velocidad de producción, una pieza metálica pasa por una secuencia disciplinada de etapas de ingeniería - cada una de las cuales contribuye al éxito del primer-artículo o incrusta silenciosamente un defecto que no saldrá a la luz hasta miles de piezas después. La mayoría de los recursos tratan estas etapas de forma aislada: una guía cubre el diseño de piezas, otra cubre la ingeniería de matrices y una tercera cubre los procedimientos de prueba. En realidad, forman una única cadena continua donde las decisiones en una fase limitan todas las fases siguientes.
Diseño de piezas y análisis de viabilidad.
Todo proceso de estampado progresivo no comienza en la prensa, sino en la pantalla CAD - con una geometría de pieza cuya capacidad de fabricación debe evaluarse antes de que alguien invierta dinero en herramientas. El Diseño para la Manufacturabilidad (DFM) en estampado gira en torno a un puñado de limitaciones críticas:
- Radios de curvatura- El radio de curvatura interno debe ser igual o superior a entre 1,0 y 1,5 veces el espesor del material. Si va por debajo de ese umbral, corre el riesgo de agrietarse en la línea de curvatura, especialmente cuando la curvatura corre paralela a la dirección de la fibra.
- Diámetros mínimos de agujero- Los agujeros perforados generalmente necesitan un diámetro al menos igual al espesor del material para agujeros redondos (1,5 veces para formas no-redondas). Las características más pequeñas sobrecargan el punzón y acortan drásticamente la vida útil de la herramienta.
- Dirección del grano- Las curvas orientadas perpendicularmente al grano rodante resisten el agrietamiento mucho mejor que las curvas paralelas. El diseño de la tira debe tener en cuenta esto, especialmente cuando se seleccionan materiales de estampado progresivo como aceros de alta-resistencia o aleaciones inoxidables que se agrietan más fácilmente a lo largo de la fibra.
- Proporciones de tiro y dibujo- Las características embutidas- profundas requieren un flujo de material controlado. El adelgazamiento de la pared, el riesgo de arrugas y la fuerza requerida del soporte de la pieza en bruto se derivan de la relación de estiramiento establecida en la etapa de diseño.
¿Cómo validan los ingenieros estas decisiones antes de cortar acero? Simulación CAE. El análisis de elementos finitos (FEA) modela el proceso de conformado digitalmente - prediciendo el adelgazamiento, las arrugas y la recuperación elástica con suficiente precisión para ajustar la geometría o la secuencia de estaciones antes de que exista cualquier herramienta física. Este paso de prueba virtual elimina la categoría más costosa de cambios de ingeniería: los que se descubren después de que el troquel ya está construido.
Ingeniería y validación de matrices
Una vez confirmada la viabilidad, el diseño progresivo del troquel y la herramienta de estampado pasa a la ingeniería detallada. Esta etapa transforma un concepto de pieza aprobado en un conjunto de troqueles completamente definido - cientos de componentes individuales que deben trabajar en conjunto a alta velocidad.
Los entregables críticos incluyen:
- Optimización del diseño de la franja- Los ingenieros definen cómo se anida la pieza en la tira de la bobina, secuencian las operaciones en las estaciones y determinan el paso de progresión. Un diseño de tira bien-maximiza el rendimiento del material y al mismo tiempo mantiene la integridad de la tira portadora durante todo el proceso de estampado progresivo.
- Secuenciación de estaciones- Primero se perforan orificios piloto y luego se realizan operaciones progresivas de conformado y corte, con estaciones inactivas reservadas para futuros cambios de ingeniería. La contribución de fuerza de cada estación se incorpora al cálculo del tonelaje de la prensa.
- Simulación de flujo de materiales- Las herramientas CAE modelan cómo se mueve el metal a través de las estaciones de estirado y formado, prediciendo valores de compensación de recuperación elástica que se integran directamente en la geometría del troquel.
- Selección de acero para herramientas- Los insertos de punzonado y matriz suelen utilizar aceros de alta-velocidad (SKH9 a HRC 60-62) o carburo de tungsteno para una resistencia extrema al desgaste, mientras que las zapatas de troquel utilizan acero con contenido medio de carbono para absorción de impactos. El material adecuado en cada posición equilibra la dureza con la tenacidad.
- Mecanizado de precisión- La electroerosión por hilo, la electroerosión por penetración, el fresado CNC y el rectificado de precisión producen componentes de matriz con tolerancias de nivel de micrones-. El ajuste entre los bordes del punzón y del troquel - medido en milésimas de milímetro - determina la altura de las rebabas, la calidad del borde y la vida útil final del troquel.
Las herramientas de estampado de metal progresivo a este nivel no son una mercancía. Es un instrumento de precisión diseñado para millones de ciclos, donde la precisión de cada componente influye en el rendimiento general del sistema.
Ejecuciones de prueba y calificación de producción
La matriz se ensambla, se monta en la prensa y se alinea. Lo que sucede a continuación separa los programas de herramientas competentes de los caóticos - la fase de prueba une el diseño teórico y la realidad de la producción.
Una secuencia de prueba estructurada normalmente sigue estos pasos:
- Comprobación de avance lento e interferencias- La prensa realiza ciclos a una velocidad extremadamente lenta para verificar el espacio mecánico en todas las estaciones. La interacción con el feed, la entrada del piloto y el momento del stripper se confirman antes de alcanzar la velocidad máxima-.
- Muestreo del primer-acceso- Las piezas iniciales se producen y se miden inmediatamente en una máquina de medición por coordenadas (MMC). Estas muestras revelan el comportamiento real de recuperación elástica, desviaciones dimensionales y problemas de calidad de la superficie.
- Ajuste iterativo del troquel- Según los datos de las CMM, los fabricantes de herramientas realizan correcciones de nivel de micrones-: rectificar bloques formadores para compensar la recuperación elástica, ajustar el punzón-a-la holgura del troquel para un corte más limpio o modificar las posiciones piloto para un mejor registro de la tira.
- Ejecución de capacidad- Una vez que las dimensiones se mantienen dentro de las especificaciones, se analiza estadísticamente una tirada de producción corta (a menudo de 1000 a 5000 piezas). Los índices de capacidad de proceso como Cpk confirman que la matriz produce piezas dentro de la tolerancia de manera consistente - no solo en las primeras muestras.
Sólo después de la validación de capacidad el troquel recibe la autorización formal para la producción en masa. Saltarse o comprimir esta fase es una de las razones más comunes por las que los troqueles de estampado progresivo fallan tempranamente. - Los problemas dimensionales enmascarados durante un puñado de muestras -comprobadas a mano emergen como defectos sistemáticos en el volumen.
Este análisis de viabilidad del flujo de trabajo-de extremo a extremo- -, simulación CAE, mecanizado de troqueles de precisión, ejecuciones de prueba estructuradas e inspección dimensional - representa la cadena completa de servicios de estampado de troqueles progresivos. Los proveedores que gestionan todas las etapas bajo un mismo techo eliminan las brechas de transferencia donde se esconden los problemas de calidad.YICHEN, por ejemplo, conecta cada fase en un único proceso responsable: desde la revisión inicial de DFM y la simulación de conformado hasta la fabricación de troqueles CNC,-pruebas internas y la calificación verificada por CMM--, lo que brinda a los fabricantes e ingenieros de herramientas un camino directo desde la investigación hasta las soluciones de troqueles de estampado personalizadas listas para RFQ-.
Para cualquier planta de estampado que pase del prototipo a la producción, la lección es consistente: cada etapa del flujo de trabajo existe para detectar problemas mientras aún son económicos de solucionar. Un ajuste de simulación de $500 evita una reelaboración del troquel de $50,000. Una prueba disciplinada evita seis meses de extinción de incendios de calidad en la planta de producción.
El flujo de trabajo lleva las piezas a producción -, pero ¿qué sucede una vez que el troquel está en funcionamiento? Los procedimientos de configuración, la eficiencia del cambio y los sistemas de seguridad determinan si esas herramientas cuidadosamente diseñadas ofrecen todo su potencial o se degradan ante errores operativos.
Explicación de los sistemas de configuración, cambio y seguridad
Las pruebas de ingeniería y de ingeniería hacen que el troquel esté listo. Pero cada vez que esas herramientas entran en la prensa - ya sea para la primera tirada o la quincuagésima -, el proceso de configuración preserva la precisión incorporada en el sistema o la erosiona silenciosamente. Para el operador de la prensa de estampado responsable de hacer que el troquel funcione de manera segura y precisa, la configuración no es una formalidad. Es donde la disciplina operativa se une a la inversión en herramientas.
Procedimientos de instalación y configuración de troqueles
Un cambio de troquel limpio y sistemático protege tanto al operador como a las herramientas. Imagine que está montando un troquel progresivo en una prensa de lado recto de 200-toneladas. Aquí está la secuencia que siguen los troqueladores experimentados:
Reforzar la preparación.Antes de que llegue el troquel, la placa de soporte se limpia de residuos, restos y lubricante residual. Las ranuras T-se inspeccionan en busca de rebabas que podrían impedir que el troquel se asiente plano. Cualquier punto alto en el refuerzo se traduce directamente en una carga desigual - y la carga desigual mata la alineación del troquel durante miles de ciclos.
Sujeción de matrices.Las abrazaderas mecánicas con bloques de talón siguen siendo el estándar en la mayoría de los talleres, pero los sistemas de sujeción hidráulicos están ganando terreno en instalaciones que realizan cambios frecuentes. Las abrazaderas hidráulicas aplican una fuerza uniforme a través de la zapata del troquel, eliminan la variabilidad de los pernos-apretados manualmente y se pueden acoplar o soltar en segundos -, reduciendo lo que solía ser una tarea de sujeción de 30 minutos a menos de un minuto.
Cierre el ajuste de altura.Con el troquel asentado, el ariete desciende para cerrar el troquel sobre sus bloques de tope. ComoGuía de configuración de troqueles-de la revista MetalFormingComo enfatiza, la persona que realiza la configuración realiza una lectura del cable de bloqueo-para confirmar que el dado se está cerrando completamente. En prensas con ajuste de altura de cierre motorizado-, la presión de contrapeso también debe configurarse correctamente - neutralizando el peso del ariete y el conjunto del troquel superior para que el motor de ajuste no luche contra la gravedad. Las mejores prácticas de la industria requieren que el peso superior del troquel se estampe directamente en el troquel para que los operadores puedan consultar la tabla de contrapeso de la prensa y establecer la presión correcta en todo momento.
Configuración y sincronización de la alimentación.El mecanismo de alimentación de la bobina debe hacer avanzar el material exactamente un paso de progresión por carrera. Pero el tiempo es tan crítico como la distancia. Liberación del piloto - en el momento en que los rodillos de alimentación sueltan la tira para que los pilotos puedan registrarla. - debe configurarse de manera que la punta redonda del piloto entre en la tira antes de que se abran los rodillos, pero el diámetro completo del piloto no se enganche hasta que la tira se suelte por completo. Si ajusta la liberación demasiado pronto, la tira se desviará debido al peso del bucle receptor. Si lo configura demasiado tarde, los pilotos lucharán contra los rodillos, alargando los orificios guía y provocando problemas de alimentación.
Verificación del compromiso piloto.Con el tiempo de alimentación configurado, el operador avanza lentamente la prensa a través de varias carreras y confirma visualmente que los pilotos ingresan limpiamente, que la tira avanza sin pandearse y que los extractores extraen el material de los punzones de corte sin arrastrarlo. Este es el momento de detectar interferencias antes de ejecutar a velocidad de producción.
Primera-inspección de pieza.Las partes iniciales del troquel se miden con respecto a la impresión dimensional. Solo después de confirmar la conformidad - y pasar la tira completamente por todas las estaciones para confirmar la precisión acumulativa - la configuración califica para el lanzamiento de producción.
Toda esta secuencia puede tardar desde 45 minutos hasta varias horas en una compleja máquina industrial de estampado de metales. Es por eso que existen los sistemas Quick Die Change (QDC). Una configuración QDC completa integra sujeción hidráulica, ajuste automático de contrapeso, bases de datos de altura de cierre preestablecida-y carros de matrices estilo rodillo- que deslizan las herramientas a su posición en el soporte. Las instalaciones que ejecutan QDC pueden reducir el cambio de 2-3 horas a menos de 10 minutos, una transformación para cualquier máquina de estampado industrial que ejecute varios números de piezas por turno. La economía es sencilla: cada minuto dedicado al cambio es un minuto en que la prensa no produce piezas. Para operaciones de estampado de alta velocidad con ciclos de 200+ SPM, incluso una reducción de 15 minutos en el cambio se traduce en miles de piezas adicionales por turno.
Sistemas de seguridad y controles modernos
Una máquina de estampación concentra una fuerza enorme en una pequeña área de trabajo a alta velocidad. Los sistemas de seguridad que lo rodean tienen un doble propósito: proteger a las personas de la prensa y proteger a la prensa y las muertes por errores operativos que causan accidentes catastróficos. Ambas preocupaciones exigen la misma infraestructura.
Considere lo que sucede durante el estampado automático a máxima velocidad de producción. La tira avanza, el ariete desciende, las fuerzas de corte y formación alcanzan su punto máximo y el ariete regresa - todo en una fracción de segundo. Si el material se atasca aunque sea por unos pocos milímetros, los pilotos no pueden registrar la tira correctamente. El siguiente golpe perfora en la ubicación incorrecta, lo que potencialmente conduce un punzón formador hacia el borde de una estación de corte. El resultado: punzones rotos, bloques de troqueles agrietados y horas de inactividad no planificada.
Las prensas de estampado electromecánicas modernas abordan esto mediante sistemas de control y detección en capas. A continuación se detallan los dispositivos de seguridad esenciales y sus funciones:
- Cortinas de luz- Conjuntos de transmisores y receptores de infrarrojos que detectan cualquier objeto que ingrese al área del troquel. Cuando el campo de detección se rompe,controlar-circuitos confiablesordena una parada inmediata de la prensa. La aplicación adecuada requiere calcular la distancia de seguridad - teniendo en cuenta el tiempo de parada de la prensa, el tiempo de respuesta del control y la configuración del -monitor del freno - para garantizar que el ariete se detenga antes de que una mano pueda llegar al punto de operación.
- Dos-controles manuales- Solicite que el operador presione simultáneamente dos botones de palma espaciados lo suficiente como para garantizar que ambas manos estén fuera del área del troquel cuando se inicie el trazo. Común en operaciones de alimentación manual-donde las cortinas de luz interferirían con la carga de piezas.
- Sensores de detección de atascos- Sensores de proximidad o fotoeléctricos que confirman que la tira avanzó la distancia correcta antes de permitir el siguiente trazo. Si la alimentación es insuficiente o se sobrealimenta, la prensa se detiene antes de que se produzcan daños.
- Detección de babosas- Sensores debajo del troquel que verifican que los trozos cortados hayan caído fuera de la cavidad del troquel. Un trozo retenido puede acumularse debajo de un punzón, causando dobles-golpes de material que agrietan las herramientas.
- Separar-sensores- Confirme que la pieza terminada haya sido expulsada del troquel antes del siguiente ciclo. Una pieza retenida en una estación de conformado crea la misma condición de material doble-que un trozo retenido.
- Monitores de tonelaje- Células de carga integradas en el marco de la prensa que miden la fuerza real en cada golpe. Un aumento repentino en el tonelaje indica un problema de alimentación, un doble-impacto o una falla en las herramientas. Un aumento gradual con el tiempo indica que las herramientas desafiladas se acercan a su límite de afilado. De cualquier manera, el sistema puede detener la prensa o alertar al operador antes de que el daño se agrave.
- Finales de carrera programables (PLS)- Levas electrónicas que activan funciones auxiliares en puntos precisos de la carrera de la prensa, medidos en grados de rotación de la manivela. Controlan la activación de la alimentación, la liberación del piloto, el soplado-de aire para la expulsión de piezas y las ventanas de activación/desactivación del sensor de protección- del troquel.
- Monitores de freno- Dispositivos que miden el tiempo transcurrido desde el comando de parada hasta la parada real del ariete. Si el tiempo de parada excede el máximo preestablecido (lo que indica desgaste de los frenos), la prensa falla y no realizará ciclos hasta que el mantenimiento restablezca el rendimiento del frenado. Esto protege directamente la validez de las distancias de seguridad-de las cortinas fotoeléctricas.
En un entorno moderno de automatización de estampado, todos estos sensores y dispositivos se alimentan de un PLC (controlador lógico programable) que ejecuta la lógica de seguridad en tiempo real. Una pantalla táctil HMI (interfaz hombre-máquina) brinda al operador visibilidad del estado del sensor, el historial de fallas, las tendencias de tonelaje y los recuentos de producción -, consolidando lo que antes requería una docena de medidores individuales en una sola pantalla integrada. El PLC aplica interbloqueos: la prensa no puede realizar ciclos a menos que todos los sensores de protección-de la matriz confirmen el estado listo, las cortinas de luz estén despejadas y el monitor de freno lea dentro de los límites.
Esta arquitectura hace más que prevenir lesiones. Previene el tipo de fallas de herramientas que convierten un incidente de atasco de $200 en una reparación de troquel de $20 000. Para un operador de prensa de estampado que utiliza un costoso troquel progresivo, el sistema de seguridad es también el sistema de seguro de herramientas - cada sensor que detecta un error antes del siguiente golpe protege semanas de -trabajo en la sala de troqueles incorporado en esos componentes de acero endurecido.
La seguridad y la disciplina de configuración mantienen la máquina funcionando correctamente hoy. Pero ¿qué pasa el próximo mes o el próximo año? Los patrones de desgaste que se acumulan en cada plato de embrague, cara de chaveta y filo en este momento están determinando silenciosamente si este herramental produce su próximo millón de piezas - o falla en la mitad de ese número.
Prácticas de mantenimiento que prolongan la vida útil de la máquina estampadora
Esos patrones de desgaste no se anuncian con alarmas. Aparecen como una deriva lenta y silenciosa - de altura de rebaba que aumenta unas pocas milésimas, dimensiones que se acercan a los límites de tolerancia, lecturas de fuerza de ciclo-a-ciclo que aumentan en el monitor de tonelaje. Cuando una pieza no pasa la inspección, el daño se ha ido agravando durante semanas. El mantenimiento preventivo existe para detectar ese cambio temprano, cuando un afilado de $50 o un cartucho de grasa de $10 evitan una reconstrucción de troquel de $20,000 o un cambio de tiempo de inactividad no planificado.
El desafío con la maquinaria de estampado es que dos sistemas separados - presionan y mueren - se desgastan simultáneamente pero en diferentes horarios. Si se descuida uno de los dos, el otro sufre. Una prensa con chavetas desgastadas permite que el ariete se desplace-en paralelo, lo que acelera el desgaste desigual del troquel. Un troquel con bordes cortantes desafilados exige más tonelaje por carrera, lo que sobrecarga los componentes del embrague-freno y acorta la vida útil de la prensa. Mantener ambas mitades como un sistema unificado es lo que separa a las máquinas estampadoras que producen millones de piezas de calidad de aquellas que cojean entre reparaciones de emergencia.
Conceptos básicos de mantenimiento de prensa
Las prensas de estampado mecánico almacenan y liberan una enorme energía en cada ciclo. Esa energía pasa a través de cojinetes, engranajes, balancines y superficies de embrague-frenos -, todos los cuales se desgastan progresivamente con el uso. Aguía de mantenimiento completa de JDM Pressesenfatiza que la lubricación adecuada y la inspección periódica son las principales-medidas de ahorro de costos para cualquier equipo de producción.
Aquí es donde va el esfuerzo:
- Lubricación- Las guías deslizantes requieren grasa al inicio de cada turno para evitar el contacto de metal-con-metal que marca las guías del ariete. El sistema de frenos-de embrague necesita lubricación a presión de aceite-diariamente; sin él, las superficies de fricción se vidrian y el tiempo de parada se degrada -, lo que compromete directamente la seguridad del operador y la respuesta de protección-. Los cojinetes principales y los muñones del cigüeñal dependen de sistemas de circulación de aceite con filtros en línea. Los filtros obstruidos o el aceite contaminado aceleran exponencialmente el desgaste de los rodamientos.
- Inspección del tren de transmisión- Las correas, los engranajes y las chavetas del volante transmiten toda la energía del motor al ariete. La tensión de la correa se debe comprobar semanalmente; una correa que se desliza desperdicia energía y provoca una velocidad de carrera inconsistente. Los dientes de los engranajes de las prensas de metal deben inspeccionarse para detectar picaduras o desconchados durante las paradas programadas.
- Paralelismo de RAM- Con el tiempo, el desgaste de las cuñas permite que la corredera se incline ligeramente. Incluso una inclinación de 0,001 pulgadas en una base de 24-pulgadas crea una distribución desigual del espacio libre en el troquel, lo que hace que un lado corte limpiamente mientras que el otro produce rebabas excesivas. Verificaciones anuales de paralelismo - medición con indicadores de cuadrante en múltiples posiciones de la base: detecte esta desviación antes de que dañe las herramientas.
- Sistemas eléctricos y neumáticos.- Las válvulas solenoides que controlan el embrague-freno deben responder en milisegundos. Los solenoides desgastados introducen latencia que prolonga el tiempo de parada. Los sistemas neumáticos que controlan equilibradores y cojines de aire necesitan un drenaje diario de agua de las líneas de aire; La humedad en los circuitos neumáticos provoca una presión errática y un rendimiento poco fiable de los frenos.
Un principio-que a menudo se pasa por alto al operar una prensa metálica industrial: mantenerla limpia. Una prensa impecable permite a los operadores identificar inmediatamente fugas de aceite, fugas de aire y fracturas que de otro modo quedarían ocultas bajo la suciedad. Si no puede ver que se está formando el problema, no puede evitar que siga creciendo.
Ciclos de mantenimiento y afilado de troqueles
La matriz se desgasta de manera diferente a la prensa porque entra en contacto directamente con el material de la pieza de trabajo. Cada golpe corta, dobla o dibuja el metal contra la herramienta endurecida-bordes de acero - y esos bordes se redondean gradualmente independientemente del grado del material. La pregunta no es si el troquel necesitará mantenimiento. Se trata de detectar los indicadores de desgaste con suficiente antelación para afilarlos en lugar de reemplazarlos.
Reconocer el desgaste antes de que se convierta en fallo:
- Aumento de la altura de las rebabas- La primera señal medible. Cuando las rebabas en las piezas estampadas crecen desde un nivel aceptable de 0,003 pulgadas a 0,005 pulgadas o más, los bordes cortantes se han desafilado más allá de su umbral efectivo. El funcionamiento continuo acelera la rotura del punzón porque la prensa debe aplicar más fuerza para atravesar el borde redondeado.
- Deriva dimensional- Los pasadores guía y los casquillos desgastados permiten que las mitades superior e inferior del troquel se desplacen ligeramente entre sí. Como resultado, la función-para-presentar dimensiones en la pieza estampada se desplaza. Cuando ve esto en un informe de CMM, las guías se han estado degradando tras miles de golpes.
- Lecturas de mayor tonelaje- Los monitores de tonelaje revelan que las herramientas están desafiladas antes que las piezas. Una tendencia ascendente constante en la fuerza por carrera - sin ningún cambio en el lote de material - indica que los bordes cortantes necesitan ser afilados.
El afilado (reafilado) restablece el rendimiento de corte al eliminar suficiente material de la cara del punzón para restablecer-un borde nítido - normalmente de 0,05 a 0,1 mm por ciclo de afilado. Después del rectificado, se deben agregar cuñas debajo del punzón acortado para restaurar su altura de trabajo original, manteniendo la holgura y la sincronización correctas en relación con otras estaciones. Una guía completa de JEELIX señala que cada reafilado debe ir seguido de una desmagnetización, ya que el proceso de rectificado magnetiza el acero para herramientas y atrae partículas metálicas que aceleran el desgaste futuro.
Más allá de los bordes cortantes, el mantenimiento de los troqueles incluye el reemplazo de los resortes de nitrógeno que han perdido presión (detectable cuando las características dibujadas se vuelven poco profundas), la inspección de los resortes extractores para detectar fracturas por fatiga y la medición de la holgura entre la guía-pasador-y-el casquillo con medidores de tapón. Las máquinas de estampado de metal bien-con un cuidado disciplinado de los troqueles producen de forma rutinaria millones de piezas a partir de un solo juego de troqueles. Las herramientas descuidadas fallan a una fracción de ese potencial - no porque el acero se desgaste, sino porque pequeños problemas se agravan sin control.
Programa de referencia de mantenimiento
| Tarea de mantenimiento | Frecuencia | Consecuencia de la negligencia |
|---|---|---|
| Lubricar guías deslizantes y cojinetes | cada turno | Puntuación de guías de ariete; desgaste acelerado del gib y pérdida de paralelismo |
| Lubricación con aceite de freno-embrague | A diario | Superficies de fricción vidriadas; tiempo de parada prolongado; riesgo de seguridad |
| Drenaje de trampas de agua del sistema neumático. | A diario | Presión errática de frenos y equilibradores; rendimiento de parada inconsistente |
| Inspeccionar las correas de transmisión en busca de tensión y desgaste. | Semanalmente | Cinturones deslizantes; velocidad de carrera inconsistente; desperdicio de energía |
| Limpie las superficies del troquel y elimine la acumulación de residuos. | Después de cada carrera | Apilamiento de babosas; doble-impacto material; golpes agrietados |
| Mida la altura de las rebabas en piezas de muestra | Cada 50.000 golpes (o según plan SPC) | Herramientas desafiladas no detectadas; cargas de tonelaje crecientes; rotura del punzón |
| Afilar punzones de corte y botones de matrices. | Por umbral del indicador de desgaste | Excesiva demanda de fuerza; punzones fracturados; piezas de desecho |
| Comprobar la holgura del pasador guía y del casquillo | Cada 100.000 golpes | Muere desalineación; deriva dimensional; calidad de borde desigual |
| Reemplazar el extractor y los resortes de nitrógeno. | Clasificación de ciclo por fabricante | Desmontaje incompleto; mermeladas en tiras; rasgos dibujados poco profundos |
| Medición del paralelismo del carnero | Anualmente | Carga desigual del troquel; rebaba unilateral-; desgaste acelerado del troquel |
| Inspección completa eléctrica y de válvulas solenoides. | Anualmente | Detención latente-degradación del tiempo; falla del sistema de seguridad |
La economía es simple: un programa de mantenimiento consistente cuesta una fracción de las reparaciones de emergencia que evita. Para las prensas de estampado que ejecutan un alto volumen-de producción, las matemáticas favorecen dedicar una hora programada a atención preventiva en lugar de perder un turno no planificado debido a una falla catastrófica. Y para el troquel - un activo que puede representar entre 50 000 y 200 000 dólares en ingeniería y mecanizado - cada ciclo de afilado y reemplazo de resorte extiende sus ingresos-generando vida en cientos de miles de golpes adicionales.
El mantenimiento mantiene saludable el sistema actual. Pero la tecnología dentro de estas máquinas está evolucionando rápidamente. - los servoaccionamientos, los sensores integrados y el análisis predictivo están cambiando lo que es posible tanto en el rendimiento de la prensa como en la longevidad de las matrices. La pregunta pasa de "¿cómo mantengo lo que tengo" a "¿qué capacidades debo buscar a continuación?".
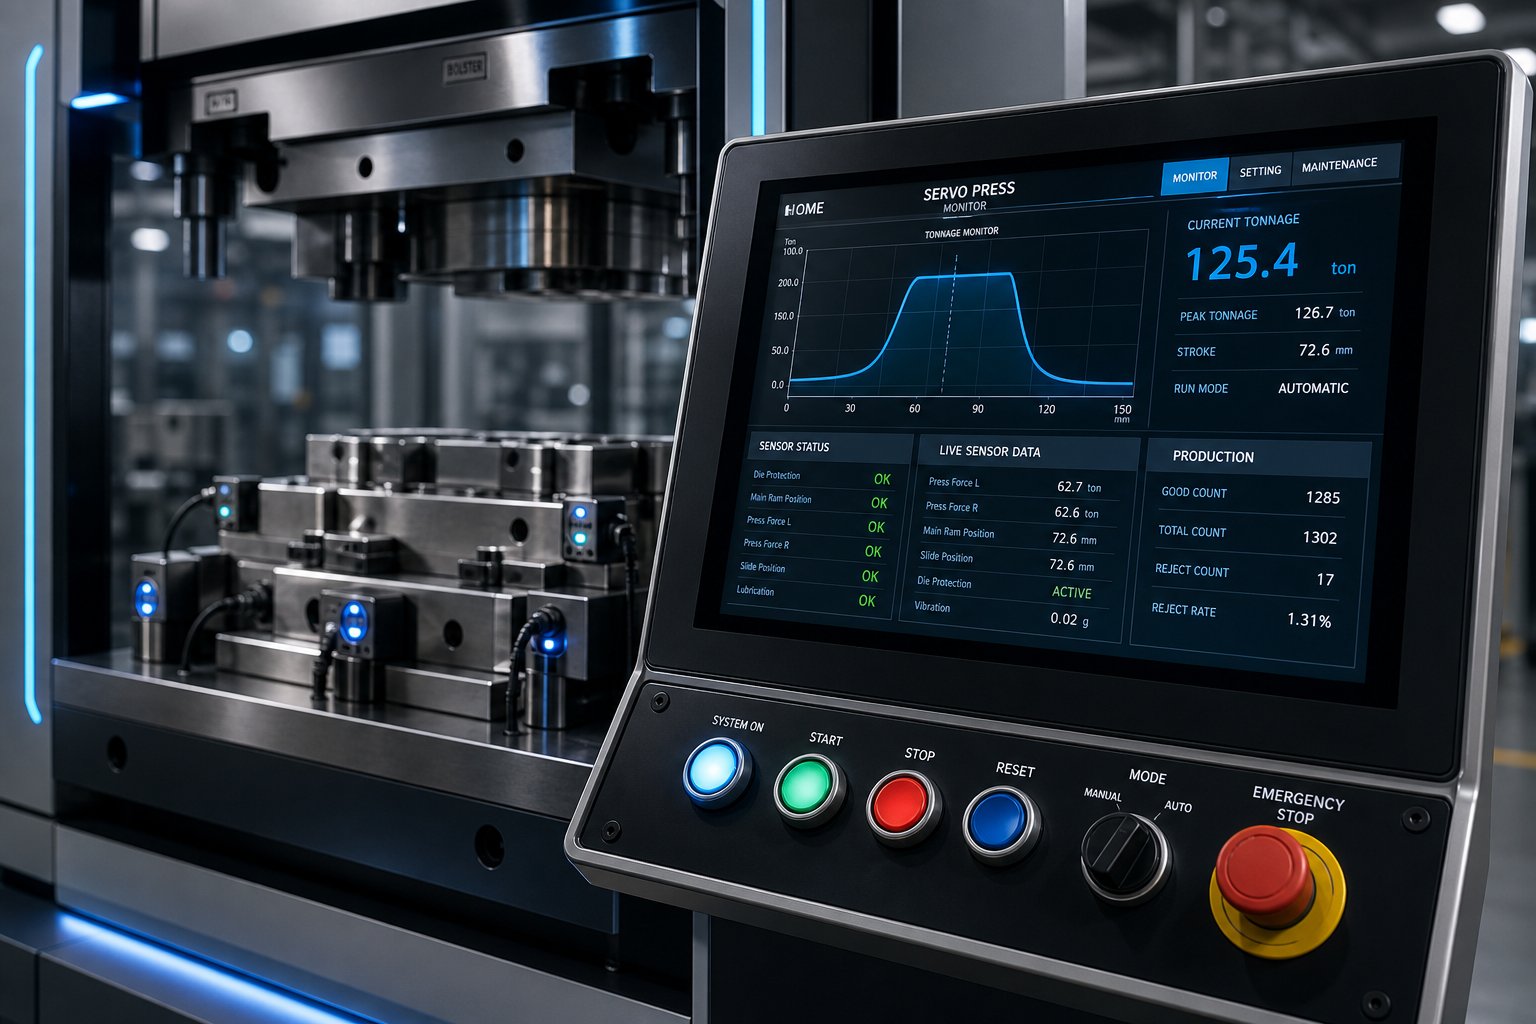
Avances modernos y elección del socio de estampado adecuado
Los servoaccionamientos, los sensores integrados y los análisis-conectados a la nube no son conceptos del futuro - sino que están remodelando el aspecto actual del estampado industrial de metales. La prensa que durante 30 años tenía un perfil de carrera fijo está dando paso a máquinas que se adaptan en tiempo real, y el troquel que dependía del afilado programado está siendo equipado con sensores que anuncian el desgaste antes de que la primera pieza defectuosa llegue a la mesa de inspección. Comprender estas capacidades es importante ya sea que esté evaluando bienes de capital o eligiendo entre proveedores de prensas de estampado para su próximo programa de herramientas.
Tecnología de servoprensa y movimiento programable
Una prensa mecánica convencional ofrece una cosa: una curva de movimiento fija dictada por la geometría de la manivela. El ariete acelera, llega al punto muerto inferior y regresa - por el mismo camino, en cada golpe, independientemente de lo que realmente necesite el material. Las servoprensas reemplazan esa restricción con perfiles de movimiento totalmente programables controlados por servomotores de alto-torque.
¿Qué desbloquea eso en la práctica?
- Velocidades de formación optimizadas- El ariete puede reducir la velocidad en una sección de extracción difícil y acelerar en un recorrido abierto, lo que reduce la tensión del material sin sacrificar el tiempo total del ciclo. Usted da forma a la curva de velocidad alrededor de la pieza, no al revés.
- Habitar en el punto muerto inferior- Sostener el ariete momentáneamente en su máxima extensión permite que el material se acuñe o se asiente por completo. Esto elimina la recuperación elástica en piezas que de otro modo requerirían una corrección secundaria.
- Movimiento pendular- Para operaciones de perforación o corte superficial, el ariete no necesita una rotación completa de 360 grados.Investigación sobre servoprensas de la revista MetalFormingmuestra que el modo de péndulo utiliza sólo una rotación parcial por carrera, lo que reduce significativamente el tiempo del ciclo. La clave es hacer coincidir el ángulo de alimentación con precisión - si es demasiado corto y la tira no podrá avanzar correctamente, si es demasiado largo se perderá la ventaja de velocidad. Cuanto más corto sea el péndulo, mayor será la tasa de producción, pero también menos tiempo para que el material se alimente o transfiera.
- Cargar análisis de firma- Debido a que el servomotor rastrea el torque en cada grado de rotación, los operadores pueden leer la firma de carga para identificar dónde se acumula la fuerza, dónde cae y si los tonelajes negativos se mantienen dentro de los límites de prensa. Los picos y valles en esa firma revelan problemas en las herramientas mucho antes de que causen desechos.
Una regla práctica de la misma investigación: apuntar a un perfil de movimiento que alcance el 90 por ciento o más de la tasa de producción máxima programada. Si la velocidad real cae significativamente por debajo de la velocidad programada debido a problemas de alimentación o inestabilidad de las piezas, la solución no es reducir la velocidad de la prensa - sino rediseñar el perfil de movimiento para abordar la causa raíz. Ese proceso de optimización iterativo es lo que separa una prensa servo que funciona a plena capacidad de otra que es simplemente costosa.
Para el estampado de troqueles progresivos de alta velocidad, la tecnología servo significa que puede ejecutar operaciones de conformado complejas a velocidades previamente reservadas para el corte simple - siempre que el perfil de movimiento esté diseñado con el mismo rigor que el troquel mismo. Una máquina de estampado de metal automatizada construida sobre una arquitectura servo ofrece la flexibilidad de manejar números de piezas mixtos, aceros avanzados de alta-resistencia y tolerancias estrictas sin dedicar una prensa separada a cada desafío.
Integración de sensores y supervisión interna-
La servoprensa te dice lo que está sucediendo en el ariete. En-los sensores le indican lo que sucede en la parte - donde realmente se produce o se pierde la calidad. La integración de sensores está pasando de ser un complemento opcional-a una expectativa básica entre los fabricantes de prensas de estampado de metal que construyen equipos para aplicaciones exigentes.
Las categorías de sensores que más importan:
- En-sensores de fuerza del troquel- Los sensores piezoeléctricos integrados directamente en la estructura del troquel miden las fuerzas de formado en estaciones individuales. Un pico de fuerza en la estación cuatro indica algo diferente que un pico en la estación nueve. Los datos a nivel de estación-indican qué operación se está degradando, guiando el mantenimiento hasta el inserto exacto que necesita atención.
- Monitoreo de emisiones acústicas- Los micrófonos de alta-frecuencia detectan las firmas ultrasónicas de la propagación de grietas en punzones o bloques de troqueles. Un punzón que desarrolla una grieta por fatiga emite un patrón acústico distintivo varios miles de golpes antes de fracturarse por completo. Captar ese patrón evita la falla en cascada que ocurre cuando un fragmento roto de un punzón daña las estaciones adyacentes.
- Sistemas de visión a velocidad de prensa- Las cámaras de alta-velocidad inspeccionan cada pieza a medida que sale del troquel, comprobando las características dimensionales, la calidad de los bordes y los defectos de la superficie a plena velocidad de producción. El monitoreo automatizado de sensores puede lograr tasas de inspección fallidas-por debajo del 0,05 por ciento con tiempos de respuesta inferiores a -segundos - una capacidad que el muestreo manual a 50 piezas por hora simplemente no puede igualar.
- Conectividad IoT y mantenimiento predictivo - Análisis de la industria de Digiformingdetalla cómo los sensores conectados a IoT-transmiten datos-en tiempo real a plataformas en la nube donde los algoritmos de aprendizaje automático aprenden patrones operativos normales. Cualquier desviación - una caída gradual de presión en los resortes de gas, un aumento de la vibración en un rodamiento o una variación de temperatura en un motor - activa una alerta predictiva. Los equipos de mantenimiento intervienen antes de que ocurra la falla, eliminando el tiempo de inactividad no planificado que las estrategias reactivas aceptan como inevitable.
El beneficio compuesto es significativo. Los datos de los sensores de la prensa (monitores de tonelaje, monitores de frenos, vibración) combinados con los datos internos-de la prensa (fuerzas de la estación, emisiones acústicas, mediciones de piezas) crean una imagen digital completa del estado del sistema. Con el tiempo, ese conjunto de datos revela correlaciones invisibles para la observación humana - como la relación entre los cambios de temperatura ambiente, la variación del lote de material y la deriva dimensional en una característica específica. Los proveedores de estampado progresivo que invierten en esta infraestructura de monitoreo ofrecen un tiempo de actividad considerablemente mayor y distribuciones de calidad más estrictas que aquellos que dependen de métodos tradicionales.
Elegir un socio para soluciones avanzadas de estampado
La tecnología solo ofrece valor cuando el equipo que la respalda puede ejecutar toda la cadena de procesos. Un fabricante de máquinas de estampado de metal de precisión con una servoprensa en el catálogo pero sin capacidad CAE en sentido ascendente no puede optimizar los perfiles de movimiento para su pieza específica. Un taller de troqueles con hermosos equipos CNC pero sin-prensa de prueba interna no puede validar el comportamiento de conformado antes de enviar las herramientas a su planta.
Al evaluar proveedores de troqueles progresivos o proveedores de prensas de estampado para un programa de troqueles personalizados, estos criterios separan a los socios capaces de aquellos que dejarán lagunas en la ejecución:
- Viabilidad y capacidad de simulación CAE.- ¿Puede el proveedor ejecutar simulaciones de conformado basadas en FEA-para validar el flujo de material, predecir el adelgazamiento y determinar la compensación de recuperación antes de comprometerse con el acero? Esta inversión inicial-evita la categoría más costosa de reelaboración de herramientas.YICHENintegra la simulación CAE en cada programa de troqueles de estampado desde la etapa de viabilidad, detectando los riesgos de conformabilidad mientras los cambios siguen siendo digitales y económicos.
- Capacidad de mecanizado de precisión- Los componentes de matrices progresivas exigen electroerosión por hilo, electroerosión por penetración, rectificado con plantilla y fresado CNC con tolerancias de nivel de micrones-. Pregunte si el proveedor mecaniza componentes críticos internamente-o subcontrata - la subcontratación introduce retrasos en la transferencia y brechas de responsabilidad. YICHEN mantiene-mecanizado interno de precisión para los componentes de la matriz, manteniendo las tolerancias y los plazos de entrega bajo control directo.
- Prueba-protocolos de ejecución y capacidad de prensa- ¿El proveedor posee prensas de prueba que coinciden con las especificaciones de su prensa de producción? ¿Pueden ejecutar secuencias de prueba estructuradas con verificación CMM o envían herramientas no probadas? YICHEN realiza pruebas completas en-prensas internas y entrega datos dimensionales verificados por CMM-con el troquel - no después de que llega a su planta.
- Infraestructura de inspección de calidad- Los equipos CMM, la medición óptica y los procesos de calificación basados en SPC-confirman que el troquel produce dentro de la tolerancia de manera constante. Un estampador de metal con certificación ISO 9001 incorpora sistemas de gestión de calidad documentados que proporcionan trazabilidad desde la materia prima hasta la calificación final del troquel.
- Responsabilidad de extremo-a-extremo- El modo de falla más común en los programas de herramientas no es un único error técnico - es la brecha entre las etapas donde termina la responsabilidad de un proveedor y comienza la de otro. Un proveedor que gestiona la viabilidad, la ingeniería de troqueles, el mecanizado de precisión, las pruebas y la inspección como un flujo de trabajo conectado elimina esas brechas por completo.
Para los gerentes de abastecimiento e ingenieros que pasan de la investigación a una RFQ, el marco de evaluación anterior se aplica independientemente de la complejidad de la pieza o el volumen de producción. La diferencia entre un programa de herramientas que se lanza a tiempo y uno que pasa por ciclos de revisión generalmente se remonta a qué tan bien el proveedor conecta estas etapas en un solo proceso responsable.
Ya sea que esté especificando una servoprensa para una nueva línea de producción o buscando herramientas de troquelado progresivo para una máquina existente, la dirección es clara: prensas más inteligentes, troqueles-ricos en sensores y proveedores que unen toda la cadena de ingeniería, desde la simulación hasta la producción calificada. La máquina de estampado de troqueles de dentro de cinco años generará más datos, se adaptará de manera más dinámica y exigirá asociaciones más integradas que en cualquier otro momento de la historia de la tecnología. Colóquese en ese lado de la curva y el sistema funcionará. Ignórelo y el sistema se quedará atrás - de manera silenciosa, incremental y costosa.
Preguntas frecuentes sobre las máquinas troqueladoras
1. ¿Cuál es la diferencia entre una máquina estampadora y una prensa estampadora?
Una prensa de estampado se refiere únicamente al marco-generador de fuerza y al sistema de accionamiento, mientras que una máquina de estampado es el sistema integrado completo que combina el marco de la prensa con un conjunto de troqueles-diseñado específicamente. El dado no es un accesorio - es la mitad del sistema. El rendimiento, la calidad de las piezas y la eficiencia de la producción dependen de qué tan bien funcionen ambas mitades juntas, incluida la capacidad de tonelaje equivalente, la alineación de la altura de cierre y el tiempo de alimentación sincronizado.
2. ¿Cómo se calcula el tonelaje necesario para una máquina de estampado?
El tonelaje para las operaciones de corte es igual al perímetro de corte multiplicado por el espesor del material multiplicado por la resistencia al corte del material. Para troqueles progresivos, debe sumar el tonelaje de cada estación - de perforación, conformado, desforrado y corte - ya que la prensa llega a todas las estaciones simultáneamente. Los ingenieros suelen añadir un margen de seguridad del 20 al 30 % para tener en cuenta la variación del material y el desgaste de las herramientas. Las operaciones de conformado y embutición utilizan diferentes cálculos basados en la resistencia a la tracción en lugar de la resistencia al corte.
3. ¿Qué tipos de troqueles se utilizan en las máquinas de estampado?
Existen cuatro configuraciones principales de troqueles, que van desde simples hasta complejas: los troqueles de una sola-estación realizan una operación por carrera (cortado, perforado o formado); los troqueles compuestos ejecutan múltiples operaciones de corte simultáneamente para lograr una precisión posicional estricta; troqueles progresivos hacen avanzar la tira de bobinas a través de estaciones secuenciales para producir piezas terminadas a alta velocidad; y los troqueles de transferencia mueven espacios en blanco individuales entre estaciones independientes para geometrías más grandes o más complejas que no se pueden producir en una tira continua.
4. ¿Con qué frecuencia se debe dar mantenimiento a una máquina de estampado?
El mantenimiento de la prensa sigue un cronograma escalonado: lubricación de la guía deslizante en cada turno, lubricación diaria con aceite de freno-embrague, inspección semanal de la correa de transmisión y comprobaciones eléctricas y de paralelismo completo anualmente. El mantenimiento de los troqueles se basa- en la condición - controla la altura de las rebabas cada 50 000 golpes y afila los bordes cortantes cuando las rebabas superan los límites límite. La holgura del pasador guía debe comprobarse cada 100.000 carreras. Descuidar el mantenimiento de la prensa o del troquel provoca un desgaste compuesto que acorta significativamente la vida útil de la máquina y de las herramientas.
5. ¿Qué debo buscar al elegir un proveedor de estampado?
Evalúe cinco capacidades principales: simulación CAE para validar la conformabilidad antes de cortar acero,{0}}mecanizado de precisión interno (erosión por hilo, fresado CNC, rectificado de plantillas) para mantener el control de tolerancia, prensas de prueba que coincidan con las especificaciones de su prensa de producción, infraestructura de inspección basada en CMM-para calificación estadística y responsabilidad-de- el proyecto de principio a fin, desde la viabilidad hasta el lanzamiento de producción. Proveedores como YICHEN, que gestionan toda la cadena - desde la simulación hasta el mecanizado, las pruebas y la inspección - eliminan las brechas de transferencia donde normalmente se esconden los problemas de calidad.


