

Lo que hace que el estampado de metal con troquel progresivo sea de calidad profesional
Cuando los ingenieros de producción especificanEstampado progresivo de troqueles metálicos.para un programa de alto-volumen, no se limitan a elegir un método de formado. Se están comprometiendo con un sistema de fabricación en el que el material en tiras avanza a través de estaciones secuenciales dentro de un único troquel de estampado, y cada golpe de prensa realiza simultáneamente distintas operaciones en cada estación. El término "progresivo" se refiere a ese avance incremental: la geometría de la pieza se construye progresivamente, estación por estación, hasta que un componente terminado se separa de la tira portadora en el corte final.
El estampado de metal con troquel progresivo profesional es un proceso de conformado de chapa metálica de alto-volumen en el que una tira continua se alimenta a través de un conjunto de troqueles-multiestación-diseñado con precisión, en el que cada golpe de prensa hace avanzar la tira y realiza operaciones simultáneas (perforación, conformado, acuñado, corte) para producir piezas terminadas a velocidades que superan los cientos de golpes por minuto bajo un control de proceso documentado.
Definición de estampado progresivo de troqueles a nivel profesional
A nivel básico, cualquier taller con prensa y troquel progresivo puede estampar piezas. Sin embargo, las operaciones de nivel profesional-se definen por lo que sucede alrededor de la prensa. Notará la diferencia en las tolerancias mantenidas en +/-0,05 mm o más ajustadas a lo largo de millones de ciclos, en matrices progresivas diseñadas con aceros para herramientas de primera calidad para una vida útil de varios-millones de carreras y en el monitoreo de procesos en tiempo real que detecta las desviaciones antes de que produzcan desechos. Estas no son actualizaciones opcionales. Son requisitos básicos para programas automotrices, aeroespaciales y de electrónica en los que una sola pieza defectuosa puede provocar cortes de línea.
Lo que separa las operaciones profesionales del estampado general
La brecha entre un taller de estampado de productos básicos y una operación profesional de estampado progresivo se reduce a cuatro pilares:
- Tolerancias más estrictasmantenido a través de componentes de herramientas rectificadas de precisión-y parámetros de prensa controlados.
- Longevidad del troquel diseñadoEsto se logra mediante la selección adecuada de materiales, tratamiento térmico y estrategias de recubrimiento.
- Control de proceso documentadoincluido el monitoreo SPC,-sensores en el troquel y registros de inspección rastreables.
- Sistemas de calidad certificadoscomo IATF 16949 o ISO 9001 que imponen acciones correctivas estructuradas y mejora continua.
Un socio profesional de estampado de metal progresivo trata la calidad como una base cultural en lugar de un punto de control-de-línea. Sus equipos de ingeniería participan durante el diseño de las piezas, traduciendo la geometría en diseños de estación optimizados antes de cortar el acero. Esa participación inicial es lo que separa a un verdadero socio de fabricación de un taller que simplemente procesa piezas para imprimir.
Comprender la distinción es importante, pero la verdadera profundidad radica en cómo se desarrolla el proceso en sí, desde el momento en que la tira de material ingresa al troquel hasta el instante en que una pieza terminada cae en el contenedor de recolección.
Cómo funciona el proceso de troquelado progresivo paso a paso
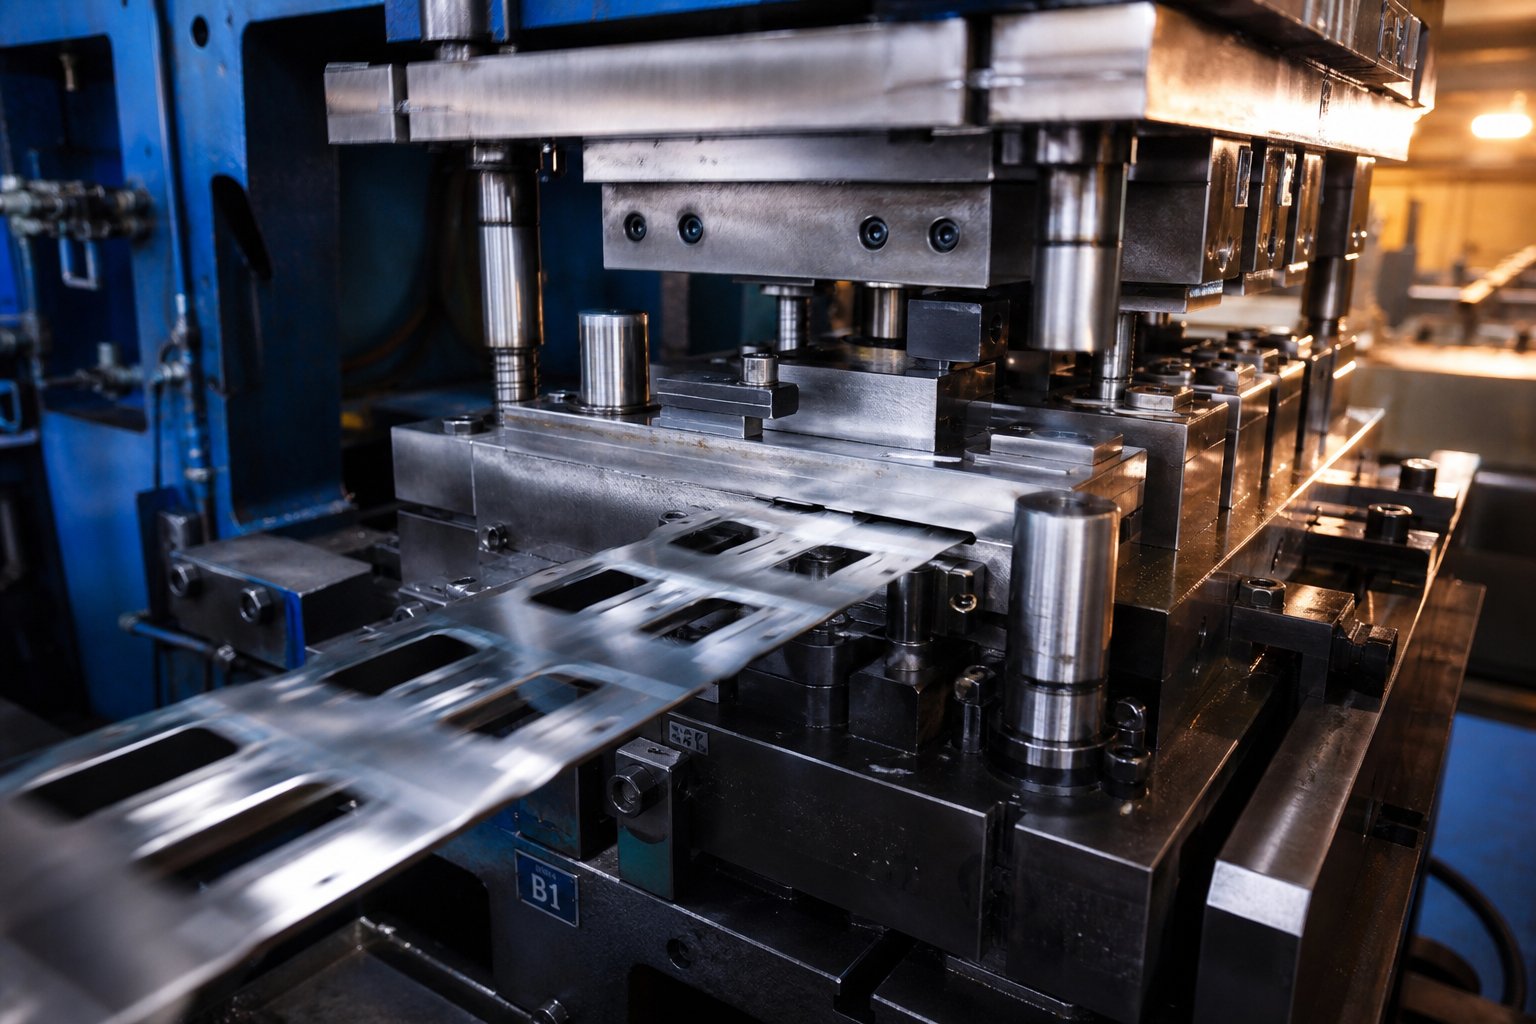
Una pieza terminada que sale de un troquel de estampado progresivo parece casi sin esfuerzo, pero detrás de ese resultado hay una secuencia estrechamente coordinada de eventos mecánicos que suceden en fracciones de segundo. Elproceso de estampado progresivocomienza mucho antes de que los ciclos de prensa. Comienza en el desenrollador, pasa por sistemas de enderezamiento y lubricación y se basa en una mecánica precisa de alimentación y registro para mantener cada estación alineada a lo largo de miles de carreras por hora.
Mecánica de alimentación de tiras y registro de pilotos
Imagine una cinta continua de chapa metálica, normalmente de 0,1 mm a 6 mm de espesor, que se desenrolla de una bobina, pasa por un enderezador para retirar el conjunto de bobinas y entra en un servoalimentador. El alimentador hace avanzar la tira una distancia fija llamada paso de alimentación, que es igual al espacio entre las estaciones del troquel. Este tono debe ser exacto. Incluso una desviación de unas pocas milésimas de pulgada se agrava entre las estaciones y produce-piezas fuera-de especificaciones.
La alimentación por sí sola no puede garantizar la precisión del posicionamiento a velocidades de estampado de metal de alta velocidad de 200 a 1500 golpes por minuto. Ahí es donde entran los pasadores piloto. Las primeras estaciones perforan orificios piloto específicos en la tira. A medida que el troquel se cierra en carreras posteriores, pilotos cónicos o en forma de bala- ingresan en esos orificios y empujan la tira para alinearla con precisión antes de que se produzca cualquier corte o formación. Según las directrices de ingeniería de la industria, la distancia entre el piloto-y-el orificio suele ser de entre 0,0005 y 0,001 pulgadas para trabajos de precisión, lo suficientemente ajustada como para corregir el error residual del alimentador sin distorsionar la tira.
El tiempo de avance-importa tanto como la precisión del tono. Los rodillos deben soltar la tira antes de que los pilotos se enganchen y volver a agarrarla solo después de que se abra el dado. Si los rodillos de alimentación se cierran demasiado pronto, especialmente cerca del punto muerto inferior,Material atrapado entre la matriz y el alimentador.puede empujar la tira hacia adelante cuando los pilotos salen, creando progresiones excesivamente largas que se hacen pasar por errores-de longitud del feed.
Cómo el conformado de estaciones múltiples crea la geometría de la pieza
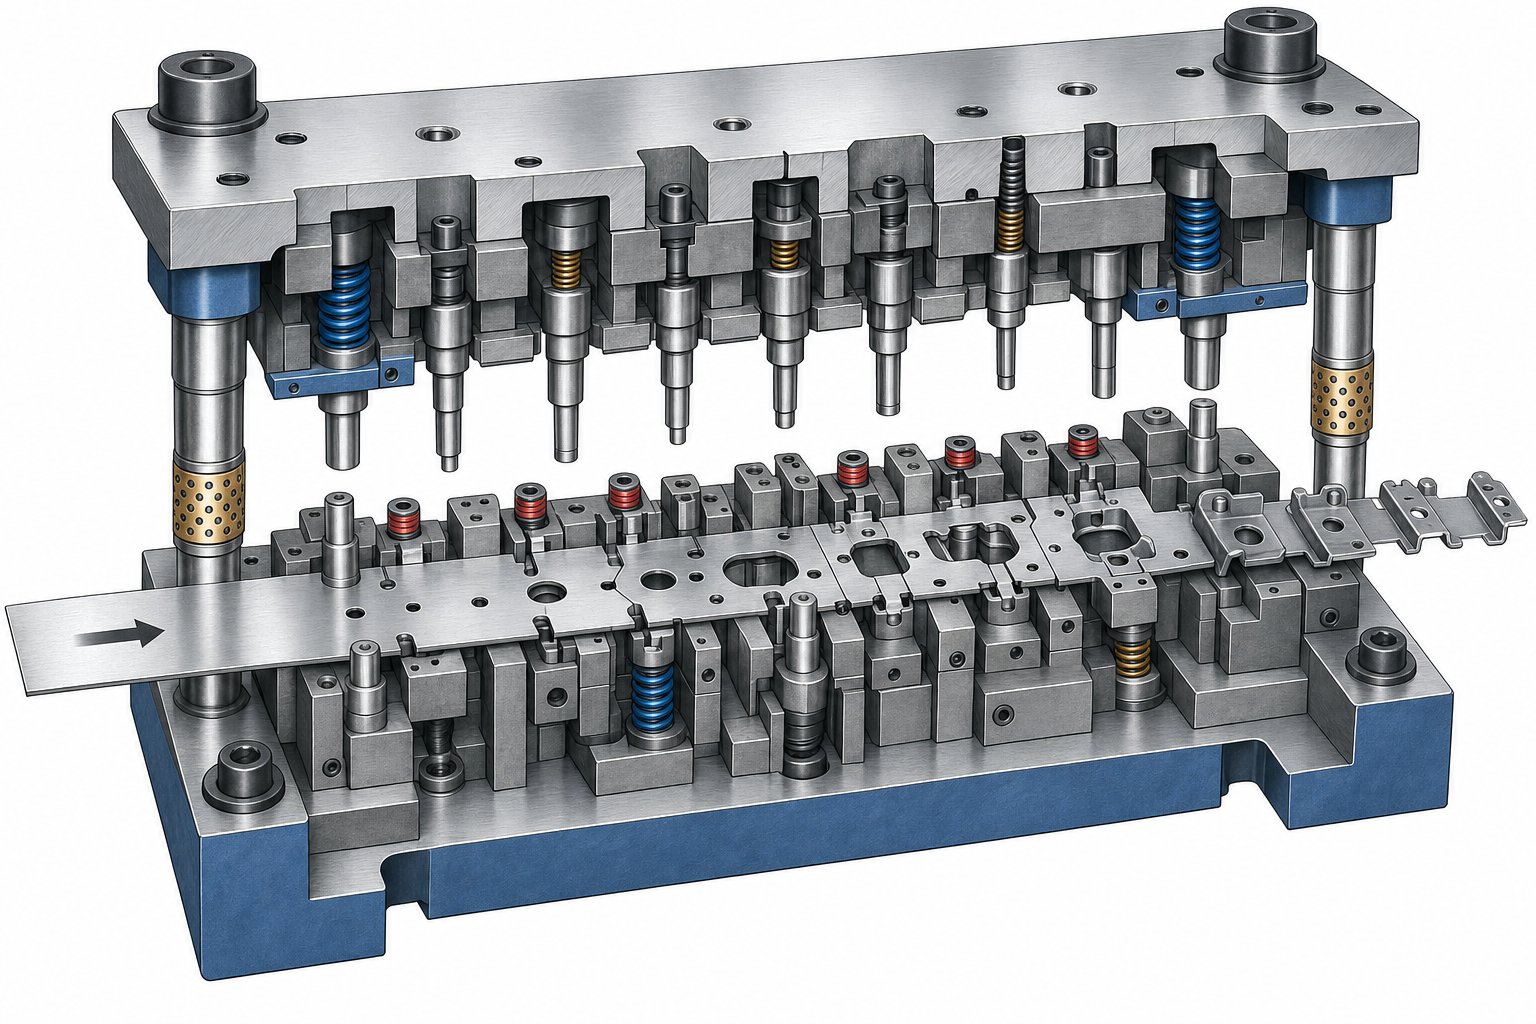
Cada estación de una matriz de estampación progresiva realiza una o más operaciones específicas sobre la tira. Las geometrías tridimensionales-complejas nunca se forman de un solo golpe. En cambio, se desarrollan de forma incremental, y cada estación agrega funciones hasta que la pieza está completa. Piense en ello como construir un componente capa por capa, excepto que cada capa es una operación mecánica distinta en lugar de un depósito de material.
A continuación se muestra la secuencia típica de operaciones de la estación en una configuración profesional de troquelado y estampado progresivo:
- Perforación del agujero piloto- Crea funciones de registro utilizadas por estaciones posteriores para un posicionamiento preciso.
- Supresión y perforación- Corta agujeros internos, ranuras y perfiles parciales. El corte pesado se distribuye temprano para mantener la estabilidad de la tira.
- Punción y formación- Corta y dobla parcialmente pestañas, rejillas o elementos de transición que preparan la tira para un conformado más profundo.
- Dibujar y formar- Crea formas tridimensionales-como copas, nervaduras, relieves o superficies contorneadas mediante un flujo de material controlado.
- Acuñación y calibración- Comprime el material localmente para lograr un control dimensional estricto, aplanar superficies o afilar radios más allá de lo que permite la formación de aire.
- Guarnición- Elimina el exceso de material introducido durante el conformado o elimina las conexiones del portador alrededor del perímetro de la pieza.
- corte final- Separa la pieza completa de la tira portadora para su expulsión o recolección.
La secuenciación de estaciones no es arbitraria. Los diseñadores de troqueles profesionales colocan las operaciones de corte pesado en las primeras etapas, las operaciones de conformado importantes en el medio, donde el soporte aún proporciona soporte, y la calibración justo antes del corte para fijar las dimensiones finales. Este enfoque gestiona los picos de tonelaje a lo largo de la carrera de la prensa y evita la distorsión de la tira que se acumularía en estaciones posteriores.
Secuencia de golpes de prensa y coordinación de avance de tiras
Todo el proceso de estampado progresivo está sincronizado con el ciclo de carrera de la prensa. Durante la carrera descendente, la matriz superior desciende, los pilotos se activan y cada estación realiza su operación simultáneamente. En el punto muerto inferior, todo el corte y conformado está completo para ese ciclo. En la carrera ascendente, la placa extractora sostiene la tira mientras los punzones se retiran, los elevadores levantan la tira para separarla de las características inferiores del troquel y el sistema de alimentación avanza el material un paso.
Esta relación entre la carrera de la prensa y el avance de la tira es lo que hace posible el estampado de metales a alta velocidad. En cada ciclo, la tira avanza exactamente un paso. Cada estación procesa una porción diferente de la tira al mismo instante. El resultado es una pieza terminada por carrera en la estación final, independientemente de cuántas operaciones intermedias requiera la pieza. Un troquel de 12 estaciones que funciona a 400 golpes por minuto produce 400 piezas completas por minuto, y las 12 operaciones se realizan en paralelo en lugar de en serie.
La altura de elevación de la franja juega un papel fundamental en esta coordinación. La tira debe elevarse lo suficiente para eliminar los pilotos y las características formadas antes de avanzar, pero una elevación excesiva introduce vibraciones y pandeo que limitan la velocidad de la prensa. Equilibrando la altura de elevación, el tiempo de avance y la velocidad de carrera es donde el proceso progresivo de estampado de troqueles pasa de la teoría de los libros de texto a la ingeniería aplicada, y donde las operaciones profesionales se distinguen de los talleres que ejecutan troqueles más allá de sus ventanas de velocidad validadas.
La mecánica de alimentación, pilotaje y coordinación de carreras explica cómo se mueven las piezas a través del troquel. Pero la inteligencia detrás del proceso vive en el propio troquel, específicamente en los materiales de las herramientas, el diseño de la estación y las decisiones de diseño que determinan si un troquel tendrá una tolerancia de 500.000 golpes o 5 millones.
Fundamentos de diseño y herramientas de troqueles progresivos
Un dado progresivo es tan capaz como las decisiones incluidas en su diseño. El material de las herramientas, el número de estaciones, la secuenciación del diseño y la distribución de la fuerza se bloquean antes de que se ejecute un solo trazo. El diseño profesional de troqueles progresivos separa las herramientas-repetibles y de larga duración de los troqueles que se degradan prematuramente y desperdician dinero debido al mantenimiento no planificado y a los desechos.
Materiales de herramientas y esperanza de vida del troquel
El grado de acero elegido para punzones, insertos de troqueles y componentes de conformado controla directamente cuántas piezas puede producir un troquel antes de que sea necesario afilarlo o reemplazarlo. Los materiales más duros resisten el desgaste por más tiempo, pero también cuestan más y pueden volverse quebradizos bajo cargas de impacto. Seleccionar el material adecuado para las herramientas de troquel progresivo significa equilibrar la resistencia al desgaste con la tenacidad, el costo y las demandas específicas del material estampado.
Así es como se comparan en la práctica los materiales de herramientas más comunes:
| Material de herramientas | Dureza (HRC) | Resistencia al desgaste | Tenacidad | Vida típica del troquel (golpes) | Mejor aplicación |
|---|---|---|---|---|---|
| Acero para herramientas D2 | 58-62 | Alto | Moderado | 1-3 millones | Perforación y corte general de acero dulce y aluminio. |
| M2 Acero de alta velocidad- | 60-65 | muy alto | Moderado-Alto | 3-5 millones | Materiales abrasivos y perforadores de alta-velocidad como el acero inoxidable |
| Carburo (carburo de tungsteno) | 70-75+ | Excelente | Bajo | 5-20+ millones | Programas de alto-volumen que requieren una máxima vida útil del troquel con un mínimo de rectificado |
D2 cubre una amplia gama de aplicaciones de herramientas y matrices progresivas a un costo razonable. M2 interviene cuando aumentan las velocidades de la prensa o cuando se estampan aleaciones más duras que mastican aceros de menor-calidad. Los insertos de carburo prolongan la vida útil del troquel a decenas de millones, pero requieren una cuidadosa alineación de la prensa y un funcionamiento sin golpes-porque el carburo se fractura en lugar de deformarse bajo cargas excesivas descentradas-.
Los fabricantes de troqueles profesionales también aplican tratamientos superficiales como recubrimientos de TiN o TiCN para reducir la fricción, retrasar el desgaste de las piezas de acero inoxidable y ampliar los intervalos entre ciclos de afilado.
Planificación del diseño de estaciones para piezas complejas
Traducir la geometría de una pieza terminada en un diseño de estación optimizado es donde el diseño de troqueles de estampado pasa de la ingeniería mecánica a la resolución{0}}de problemas aplicados. Fabricantes experimentados comoYICHENAborde esta fase mapeando cada característica de la pieza, identificando secuencias de formación que minimicen la distorsión del material y distribuyendo las fuerzas de corte y formación de manera uniforme a lo largo de la carrera de la prensa.
La planificación del diseño de la estación sigue una metodología estructurada:
- Identifique todas las operaciones de perforación, conformado y recorte requeridas por la geometría de la pieza.
- Secuenciar las operaciones de modo que el corte intenso se realice temprano en el material plano y el conformado se produzca a mitad de camino mientras el transportador aún proporciona estabilidad.
- Agrupar operaciones compatibles en estaciones compartidas donde el tonelaje y el espacio libre lo permitan.
- Inserte estaciones inactivas (ciegas) entre las etapas de conformado pesado para permitir la relajación de la tira y brindar espacio para futuras modificaciones de diseño.
- Validar que el tonelaje total en todas las estaciones activas se mantenga dentro de la capacidad de la prensa con un margen de seguridad del 15 al 20 %.
Los diseños mal planificados crean picos de fuerza que desvían el ariete de la prensa, aceleran el desgaste en un lado del troquel e introducen variaciones dimensionales. Un diseño de troquel de estampado progresivo bien-distribuye las cargas simétricamente y mantiene la tira recta en cada estación.
Equilibrando la complejidad del troquel con los objetivos de producción
Más estaciones significan más capacidad, pero también significan un troquel más ancho, una mesa de prensa más grande y un mayor costo de herramientas. Los diseñadores de matrices profesionales comparan el número de estaciones con el ancho de la tira, lo que determina el costo del material por pieza, y con el tonelaje de prensa requerido, lo que limita las opciones de la máquina en el piso de producción.
Un troquel de 16 estaciones que se adapta a una prensa de 200 toneladas suele ser una mejor opción económica que un troquel de 22 estaciones que requiere una prensa de 400 toneladas, incluso si esta última consolida más operaciones. La decisión se reduce al volumen anual, la capacidad de prensa disponible y el costo total de propiedad durante la vida útil esperada del troquel.
Aquí es donde el diseño progresivo de matrices de estampado se convierte en un ejercicio de colaboración entre diseñadores de piezas, ingenieros de matrices y planificadores de producción. YICHENtroquel de estampado progresivoEl proceso de desarrollo, por ejemplo, se centra en matrices de ingeniería que alcanzan objetivos de repetibilidad y al mismo tiempo se ajustan a una infraestructura de producción escalable, lo que brinda a los equipos de adquisiciones un camino claro desde la validación del prototipo hasta la producción en masa.
El material de las herramientas y el diseño de la estación se fijan en el techo de rendimiento del troquel. Pero ni siquiera el troquel diseñado con mayor precisión puede compensar una mala selección de materiales o una disposición ineficiente de las tiras en sentido ascendente, que es donde el diseño del portador y la estrategia de anidamiento toman el control.
Selección de materiales y optimización del diseño de tiras
La materia prima suele representar el 40-60 % del coste total de una pieza estampada. Eso significa que las decisiones tomadas durante el diseño del diseño de la tira y la selección de materiales tienen más influencia en la economía por pieza que casi cualquier otro factor en el proceso. Un diseño bien optimizado exprime el máximo de piezas de cada bobina, mientras que la elección correcta del material garantiza que esas piezas se formen limpiamente sin agrietarse, arrugarse o recuperarse excesivamente.
Diseño de franjas portadoras y optimización de anidamiento
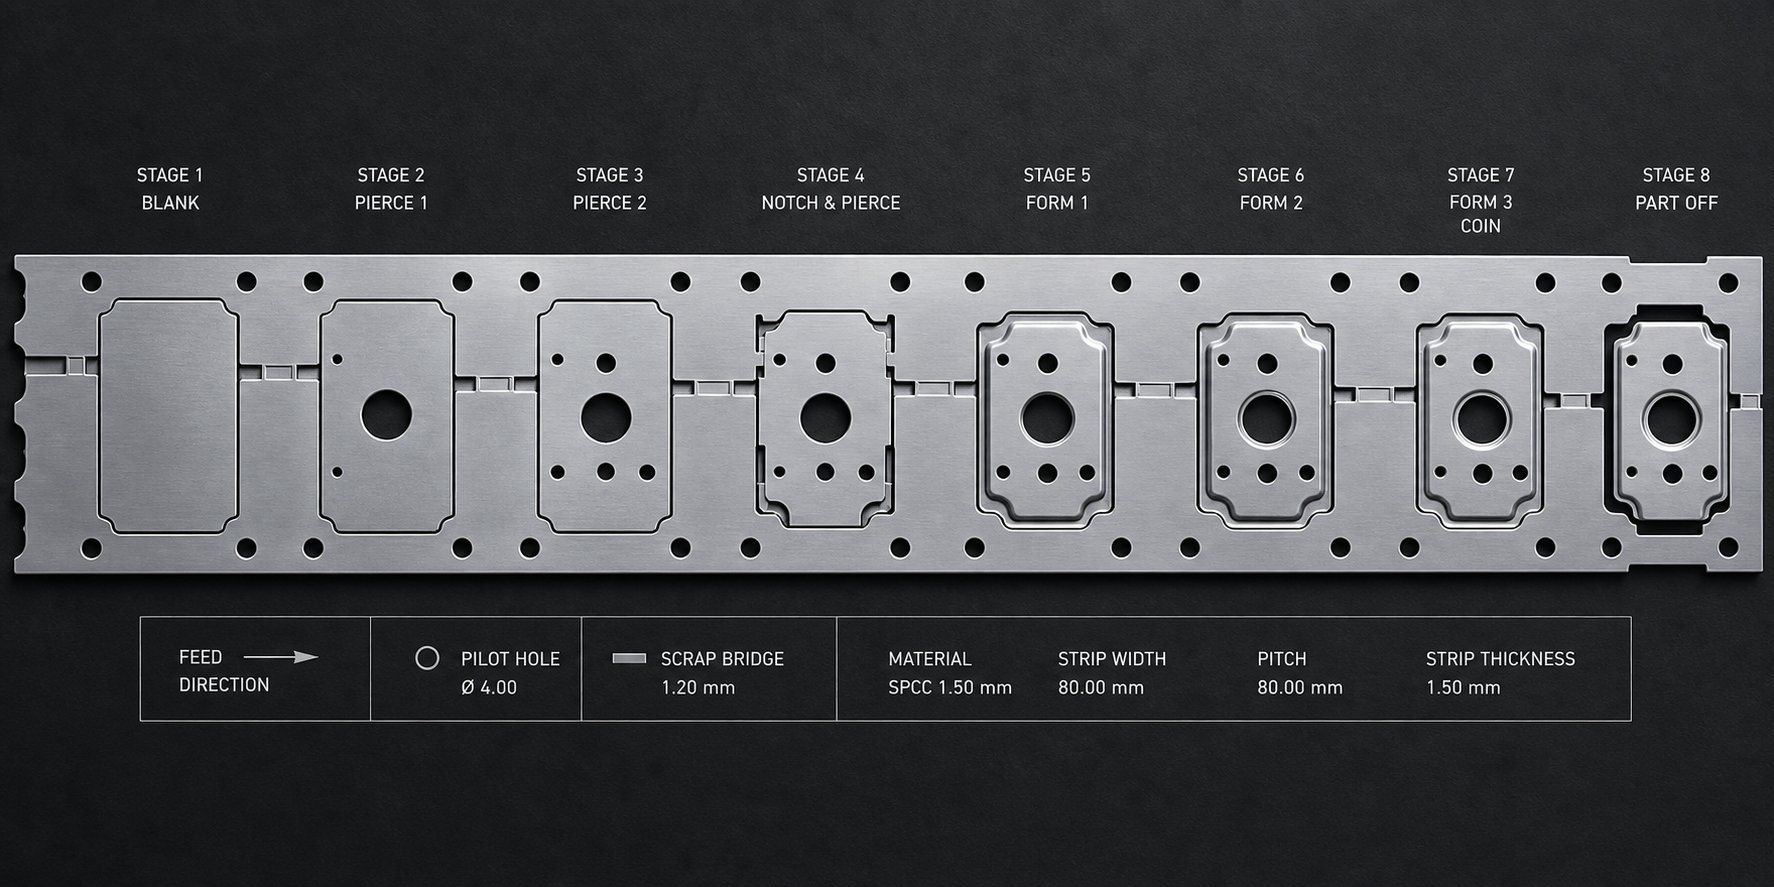
La tira portadora es la columna vertebral que mantiene unidas las piezas parcialmente formadas a medida que avanzan a través del troquel. No es el producto terminado, por lo que cada milímetro cuadrado de material de soporte se convierte en chatarra. Diseñarlo lo más delgado y angosto posible, manteniendo al mismo tiempo la fuerza suficiente para empujar la tira a través de todas las estaciones sin pandearse, es un acto de equilibrio que impacta directamente la utilización del material.
Dos tipos de soporte sirven para diferentes aplicaciones de estampado progresivo:
- Portadores sólidosTrabajan para operaciones básicas de corte y doblado donde la tira permanece plana durante toda la carrera de la prensa. Ofrecen máxima rigidez pero no pueden acomodar el movimiento vertical de piezas entre estaciones.
- Portadores de banda elásticaincorporar cortes o bucles estratégicos que permitan que el portabebés se flexione vertical y horizontalmente. Estos son esenciales para piezas que requieren embutición profunda, estampado o conformado de múltiples-pasos donde el material debe fluir hacia adentro sin distorsionar el paso entre las piezas.
Un portaherramientas mal diseñado puede provocar un fallo total de la herramienta. Si la banda de fijación es demasiado estrecha, se rompe durante la conformación. Si es demasiado rígido para una aplicación de embutición profunda-, bloquea el paso de la tira y provoca un registro incorrecto aguas abajo. Los ingenieros de troqueles profesionales utilizan software de simulación para predecir la deformación del portador y validar que la red flexible proporciona suficiente longitud de línea para acomodar el recorrido vertical sin adelgazarse más allá del límite de fractura del material.
La estrategia de anidamiento determina cómo se orientan y colocan las piezas en la tira para minimizar el desperdicio. Para materiales de estampado progresivo, los enfoques comunes incluyen:
- Diseños de una sola-fila- Simple y predecible, mejor para piezas simétricas, pero a menudo utiliza menos material.
- Anidamiento angular o rotado- Inclina las piezas en ángulo para que encajen más juntas, como piezas de un rompecabezas. Esto puede reducir significativamente el ancho de la tira para geometrías de formas irregulares.
- Diseños de varias-filas- Estampa dos o más piezas una al lado de la otra por golpe de prensa, lo que aumenta el rendimiento y mejora la utilización cuando las dimensiones de la pieza lo permiten.
El punto de referencia de la industria paraUtilización de materiales en operaciones de troqueles progresivos.es al menos el 75%. Alcanzar ese objetivo requiere una cuidadosa optimización del ancho del puente, las pequeñas secciones de material que quedan entre las partes adyacentes y entre las partes y el borde de la tira. Una regla común establece el espesor mínimo del puente entre 1,25 y 1,5 veces el espesor del material. Para una tira de 1,5 mm, eso se traduce en un puente de aproximadamente 1,9 a 2,25 mm, lo suficiente para evitar que los restos se tuerzan y atasquen el troquel.
La optimización del ancho de la tira se relaciona directamente con el costo por-pieza. Una tira más estrecha significa menos consumo de materia prima por ciclo, pero también significa márgenes más estrechos en cuanto a resistencia del soporte y estabilidad de los bordes. El paso de avance, que es la distancia que avanza la tira por carrera, se combina con el ancho de la tira para definir el área rectangular de material consumido por pieza. Reducir cualquiera de las dimensiones manteniendo la integridad estructural y la formabilidad reduce proporcionalmente el costo del material.
Tipos de metales y rangos de espesor para estampado progresivo
No todos los metales funcionan bien en un troquel progresivo. El proceso exige materiales que puedan soportar dobleces, perforaciones y conformados repetidos en múltiples estaciones sin agrietarse ni endurecerse-hasta el punto de fracturarse. La formabilidad, la dureza de la superficie y el comportamiento de recuperación elástica influyen en si una aleación determinada es una buena candidata para el estampado de metales progresivo a alta-velocidad.
A continuación se muestra cómo se comparan los materiales de estampado progresivo más comunes según sus atributos prácticos:
| Categoría de material | Calificación de formabilidad | Rango de espesor típico | Aplicaciones comunes | Consideraciones especiales sobre herramientas |
|---|---|---|---|---|
| Acero bajo-carbono (C1008-C1010) | Excelente | 0.2 - 4.0 milímetros | Soportes, componentes de chasis, soportes estructurales, armarios eléctricos. | Las herramientas D2 estándar funcionan bien; preocupación mínima irritante |
| Acero inoxidable (301, 304, 316) | Moderado-Bueno | 0.1 - 3.0 milímetros | Dispositivos médicos, equipos alimentarios, blindaje electrónico, hardware-resistente a la corrosión | La alta tasa-de endurecimiento por trabajo exige herramientas de M2 o de carburo; Los recubrimientos de TiN reducen el irritamiento |
| Aleaciones de cobre (latón C110, C194, C260) | Bueno-Excelente | 0.1 - 2.5 milímetros | Terminales eléctricos, conectores, disipadores de calor, blindaje RF. | El material blando puede generar acumulación de rebabas en los punzones; Se necesita una limpieza frecuente de babosas. |
| Latón (C260, C270) | Excelente | 0.1 - 2.0 milímetros | Accesorios de plomería, herrajes decorativos, contactos eléctricos, componentes de instrumentos. | Excelente formabilidad con baja recuperación elástica; Herramientas estándar adecuadas para la mayoría de las aplicaciones. |
| Aleaciones de aluminio (1100, 3003, 5052) | Bueno-Excelente | 0.2 - 3.5 milímetros | Disipadores de calor, paneles de automoción, carcasas electrónicas, soportes aeroespaciales | La acumulación de adhesivo en las herramientas requiere superficies de troqueles pulidas o recubrimientos especializados; Las aleaciones más blandas necesitan un espacio libre más amplio entre el punzón-y-el troquel. |
El estampado progresivo de acero al carbono domina los programas estructurales de alto-volumen porque el material es económico, se forma de manera predecible y funciona a altas velocidades de prensa sin lubricantes especiales. Grados como C1008 y C1010 ofrecen la ductilidad necesaria para curvaturas y estiramientos complejos y, al mismo tiempo, permanecen lo suficientemente rígidos para mantener la integridad del soporte a través de troqueles multi-estaciones.
La estampación progresiva de cobre y la estampación progresiva de latón son estándar en los sectores eléctrico y electrónico. Estas aleaciones combinan una excelente conductividad con una buena formabilidad, lo que las hace ideales para terminales, barras colectoras y contactos de resorte. El latón, en particular, ofrece una recuperación elástica muy baja, lo que simplifica el mecanizado y reduce el número de estaciones para piezas con tolerancias angulares estrictas.
El estampado progresivo de aluminio presenta desafíos únicos. La suavidad del metal hace que se adhiera a las superficies de las herramientas, acumulando depósitos que crean defectos superficiales en las piezas terminadas. Las operaciones profesionales contrarrestan esto con superficies de punzones y matrices altamente pulidas, lubricantes especializados y, a veces, recubrimientos de cromo o DLC en los componentes de conformado. A pesar de estas consideraciones, el aluminio sigue siendo la opción-preferida para componentes livianos en aplicaciones automotrices y electrónicas donde el ahorro de peso justifica la atención adicional en herramientas.
El acero inoxidable se encuentra en el extremo exigente de los materiales de estampado progresivos. Su alta tasa de endurecimiento por trabajo-significa que la resistencia del material aumenta significativamente durante el conformado, lo que acelera el desgaste del punzón y aumenta las fuerzas de decapado. Los programas de acero inoxidable exitosos se basan en aceros para herramientas de primera calidad (M2 o carburo), holguras precisas entre punzón-y-troqueles y estrategias de lubricación agresivas para gestionar la generación de calor a altas velocidades de carrera.
Elegir el material adecuado es la mitad de la ecuación. La otra mitad consiste en diseñar piezas que respeten los límites físicos del conformado progresivo, donde la ubicación de las características, los radios de curvatura y las proporciones dimensionales determinan si un troquel funciona-sin problemas o lucha contra la geometría en cada estación.
Diseño para pautas de fabricabilidad en estampado progresivo
Cada característica que se dibuja en un modelo de pieza eventualmente se convierte en una estación en una matriz, un punzón que se desgasta o una operación de conformado que agrega tonelaje a la prensa. Diseñar para la capacidad de fabricación en estampado progresivo significa diseñar la geometría de su pieza para que el troquel pueda producirla de manera confiable y a gran velocidad sin requerir herramientas exóticas, estaciones excesivas o intervenciones de mantenimiento constantes. Las reglas siguientes traducen la experiencia en ciencia de materiales y diseño de troqueles de estampado de metal en restricciones prácticas que puede aplicar en la etapa CAD, incluso antes de que comiencen las estimaciones de costos de herramientas.
Reglas dimensionales críticas para piezas de troqueles progresivos
Los agujeros, ranuras y recortes se encuentran entre las primeras características que se forman en una herramienta de estampado progresivo, normalmente en las primeras estaciones de perforación. Su tamaño y ubicación en relación con el espesor del material determinan si los punzones sobreviven millones de ciclos o se fracturan prematuramente. Si viola las reglas de tamaño mínimo, se verá obligado a utilizar componentes de matriz de estampado frágiles y de tamaño insuficiente que aumentan los costos de mantenimiento y aumentan las tasas de desechos.
Estas son las reglas dimensionales básicas que aplican los ingenieros de troqueles profesionales al evaluar la viabilidad de una pieza:
- Diámetro mínimo del agujero:Al menos 1,0 veces el espesor del material para metales dúctiles como acero con bajo contenido de carbono-y latón. Para materiales de alta-tensión, como el acero inoxidable, aumente el espesor del material a 2,0 veces para evitar la rotura del punzón.
- Ancho mínimo de ranura:Al menos 1,5 veces el espesor del material. Las ranuras más estrechas requieren punzones de carburo o acero de alta velocidad-especializados, lo que aumenta significativamente el costo de las herramientas.
- Distancia mínima entre agujeros:Al menos 2,0 veces el espesor del material de borde-a-borde. Un espaciado más estrecho hace que la red entre los elementos se deforme o se rompa durante la perforación.
- Distancia mínima del agujero al borde:Al menos 2,0 veces el espesor del material. Las características más cercanas al borde de la pieza crean abultamientos hacia afuera que distorsionan el perfil en blanco.
- Distancia mínima desde el agujero hasta la línea de plegado:Al menos 2,0 veces el espesor del material más el radio de curvatura para elementos de menos de 2,5 mm de diámetro. Para características más grandes, aumente a 2,5 veces el espesor del material más el radio de curvatura para evitar estiramientos o distorsiones durante el conformado.
- Altura mínima de brida:Al menos 2,5 veces el espesor del material más el radio de curvatura. Las pestañas más cortas carecen de material suficiente para que el punzón se agarre durante el doblado, lo que produce ángulos inconsistentes.
- Ancho mínimo de lengüeta y muesca:Al menos 1,5 veces el espesor del material para evitar una concentración excesiva de fuerza en punzones estrechos.
- Radios de esquina internos en recortes:Al menos 0,5 veces el espesor del material. Las esquinas internas afiladas actúan como elevadores de tensión en el troquel y la pieza, reduciendo la vida útil del troquel y creando puntos de inicio de grietas.
Estos valores representan mínimos prácticos, no objetivos. El diseño por encima de estos umbrales le da a las herramientas de la etapa más espacio para respirar, extiende los intervalos de afilado y reduce la probabilidad de fallas del punzón durante tiradas de producción largas. Cuando la geometría de su pieza supera varios de estos límites simultáneamente, espere que el fabricante del troquel agregue estaciones o recomiende modificaciones de la geometría.
Consideraciones sobre el radio de curvatura y la dirección de la fibra
Las operaciones de doblado generalmente ocurren en las estaciones medias-a-finales de un troquel progresivo, después de la perforación y antes del corte final. El radio de curvatura interno que especifique controla si el material fluye suavemente alrededor de la punta del punzón o se agrieta en la fibra exterior. Un radio demasiado ajustado en el material incorrecto y en la orientación incorrecta, y la pieza se divide en la línea de plegado.
Un punto de partida seguro para el radio de curvatura interno es 1,0 veces el espesor del material para aleaciones dúctiles como el acero con bajo contenido de carbono-y el aluminio 3003. Para materiales de mayor-resistencia, como el acero inoxidable 304 o el cobre-templado para resortes, aumente ese mínimo a 1,5 veces el espesor del material o más, dependiendo de las propiedades de alargamiento de la aleación. Un espesor inferior a 1,0x en cualquier material introduce un riesgo de agrietamiento que empeora a medida que la matriz se desgasta y los radios del punzón se afilan con el tiempo.
La dirección de la veta es igualmente crítica. La chapa tiene una dirección de laminación establecida durante el procesamiento del laminador y su ductilidad varía dependiendo de si se dobla a favor o en contra de esa fibra. Las curvas realizadas perpendicularmente a la dirección de la fibra son más fuertes y mucho menos propensas a agrietarse que las curvas paralelas a ella. Para piezas que requieren dobleces en múltiples orientaciones, oriente la pieza en bruto en la tira de modo que la curvatura más crítica o más cerrada quede perpendicular a la fibra.
Cuando una pieza exige curvaturas en ambas direcciones, inclinar la pieza en bruto a 45 grados con respecto a la dirección de rodadura ofrece un compromiso que distribuye la tensión de manera más uniforme en ambos ejes de curvatura. Tenga en cuenta que el anidamiento en ángulo aumenta el ancho de la tira y el consumo de material, por lo que existe una compensación de costos. Indique los requisitos de dirección de la fibra en su plano de ingeniería, especialmente para piezas de aleaciones endurecidas o de alta-resistencia donde el riesgo de agrietamiento es elevado.
La recuperación elástica, la tendencia del metal a recuperar parcialmente su forma original después de doblarse, también varía con la orientación del grano y la resistencia del material. Los programas profesionales de troqueles de estampado de chapa compensan la recuperación elástica doblando excesivamente el ángulo del punzón o agregando una estación de acuñación que fija permanentemente la curvatura. Especificar la tolerancia angular permitida en su dibujo (normalmente +/- 1 grados para curvaturas estándar) ayuda al diseñador de troqueles a determinar si es suficiente una simple curvatura con aire o si se requiere una estación de calibración dedicada.
Reglas de colocación de funciones que reducen la complejidad de los troqueles
Cada característica de su pieza debe estar formada por un componente específico del troquel de estampado: un punzón, un inserto de formación, un mecanismo de leva o una combinación. Las características que están demasiado juntas, demasiado profundas en relación con su ancho o ubicadas en ubicaciones mecánicamente incómodas obligan al diseñador de matrices a agregar estaciones, utilizar herramientas frágiles o introducir operaciones secundarias fuera de la matriz. Todo esto agrega costo.
Algunos principios de colocación mantienen bajo control la complejidad del troquel:
- Evite elementos directamente adyacentes a las curvas.Los agujeros o relieves colocados dentro de 2x el espesor del material de una línea de plegado se distorsionarán durante el formado. Agregue cortes de relieve para aislar la característica o reubíquela más lejos del pliegue.
- Mantenga las características formadas unidireccionales cuando sea posible.Las piezas con curvaturas en ambas direcciones (hacia arriba y hacia abajo en relación con el plano de la tira) requieren elevadores de material, espacio adicional para el desplazamiento de la tira y, a veces, herramientas accionadas por levas. Diseñar todas las formas en una dirección simplifica la herramienta de estampado progresivo y permite velocidades de prensa más altas.
- Minimizar el número de profundidades de formación distintas.Cada profundidad de dibujo o altura de relieve única puede necesitar su propia estación. La estandarización de profundidades en múltiples funciones permite al diseñador de troqueles combinar operaciones en menos estaciones.
- Agregue muescas de alivio de curvatura en los bordes libres.Cuando una curva termina en un borde en lugar de atravesar una superficie continua, el material se amontona y se desgarra en la transición. Una muesca de alivio de al menos 2 veces el espesor del material y que se extiende a lo largo del radio de curvatura más el espesor del material evita desgarros y elimina las marcas testigo propensas a rebabas.
- Evite proyecciones muy estrechas o ranuras estrechas y profundas.Las características con relaciones de aspecto superiores a 4:1 (largo a ancho) crean punzones delgados y frágiles que se desgastan rápidamente y son costosos de reemplazar.
- Consolide funciones de estricta-tolerancia en la misma estación.Cuando dos dimensiones deben mantenerse en una relación precisa entre sí, diséñelas de modo que puedan cortarse o formarse con un solo golpe de prensa. La división de funciones relacionadas entre estaciones introduce un error de posicionamiento acumulativo debido a las tolerancias de registro de la tira.
¿Suena complejo? Puede serlo, pero la lógica subyacente es sencilla: cada regla anterior protege el troquel (evitando herramientas frágiles) o la pieza (evitando deformaciones, grietas o pérdida de tolerancia). La aplicación de estas pautas durante el diseño inicial elimina costosos ciclos de revisión una vez que la construcción del troquel está en marcha.
Sin embargo, incluso la geometría mejor-diseñada solo se mantiene dentro de las especificaciones si el proceso de producción detecta desviaciones en tiempo real. Esa realidad cambia el enfoque del diseño de piezas hacia los sistemas de control de calidad que monitorean cada golpe, detectan anomalías y evitan que las piezas defectuosas lleguen al ensamblaje posterior.
Control de calidad y prevención de defectos en operaciones de troqueles progresivos
Un troquel progresivo que funciona a 400 golpes por minuto produce casi siete piezas por segundo. A esa velocidad, un operador humano no puede inspeccionar visualmente cada pieza. El control de calidad en el estampado de metales de alta precisión se basa en sistemas de detección automatizados integrados directamente en las herramientas, métodos estadísticos que señalan la desviación del proceso antes de que alcance los límites de rechazo y protocolos de inspección estructurados que validan la capacidad al inicio de cada ejecución de producción.
En-Detección de matriz y-Monitoreo en tiempo real
En-la detección de matrices comenzó como prevención de accidentes, deteniendo la prensa antes de que una tira atascada o un trozo extraído destruyera herramientas costosas. Desde entonces, las operaciones profesionales de estampado con matrices de precisión han convertido esta tecnología en unasistema de calidad de varios-nivelesque detecta defectos, detiene la producción en caso de fallas y, en configuraciones de circuito cerrado-, ajusta automáticamente las estaciones de formación entre pasadas para mantener las piezas dentro de la tolerancia.
Las categorías de sensores más comunes utilizadas dentro de un troquel de estampado de metal incluyen:
- Sensores de nivel decapante- Los sensores de proximidad montados en las esquinas del troquel inferior monitorean la profundidad de cierre de la placa extractora en cada carrera. Si hay un trozo extraído, una punta de punzón rota o residuos sobre la tira, la placa no puede alcanzar su profundidad de recorrido completa. La prensa se detiene al cabo de un golpe de detectar la irregularidad, normalmente calibrada para detectar desviaciones tan pequeñas como 1,5 veces el espesor de la tira.
- Sensores de detección de atascos- Posicionado para confirmar que la tira ha avanzado el paso correcto antes de que se cierre el dado. Si el sistema de alimentación realiza avances cortos-o avances dobles-, el sensor activa una falla antes de que los pilotos intenten registrar el material colocado incorrectamente.
- Sensores de presencia de punzón- Sensores ópticos o de proximidad que verifican que los golpes pequeños y propensos a romperse-permanezcan intactos. La falta de una punta de punzón significa que faltan orificios en la pieza, un defecto que puede no causar un choque pero producirá estampados progresivos no conformes que se escapan aguas abajo si no se detectan.
- En-células de carga- Sensores de fuerza en miniatura integrados en portapunzones o estaciones de formación específicos. Detectan cambios de fuerza que indican embotamiento, astillamiento o variación del espesor del material, particularmente útiles en operaciones de acuñado o rayado donde la fuerza se correlaciona directamente con la calidad de la pieza.
- Sensores analógicos de ángulo-de curvatura- Mide ángulos formados dentro de fracciones de grado. En los sistemas de circuito cerrado-, los servomotores ajustan la formación de cuñas entre carreras para corregir la desviación angular automáticamente, evitando piezas defectuosas en lugar de simplemente detectarlas.
Un técnico de sensores dedicado, generalmente un fabricante de herramientas con experiencia, gestiona la selección, instalación y calibración de los sensores. Los talleres profesionales invierten en laboratorios de sensores donde los técnicos pueden mapear los campos de los sensores en los tres ejes, trazando rangos efectivos incluso antes de construir el troquel. Esta validación inicial ahorra mucho tiempo de prensa durante la prueba.
Métodos SPC para la consistencia de piezas estampadas
En-los sensores detectan eventos catastróficos y defectos graves. El control estadístico de procesos (SPC) detecta los cambios más sutiles y lentos que se producen a lo largo de miles de golpes a medida que los punzones se desgastan, las propiedades de los materiales varían entre bobinas-a-o las condiciones de la prensa varían con los cambios de temperatura.
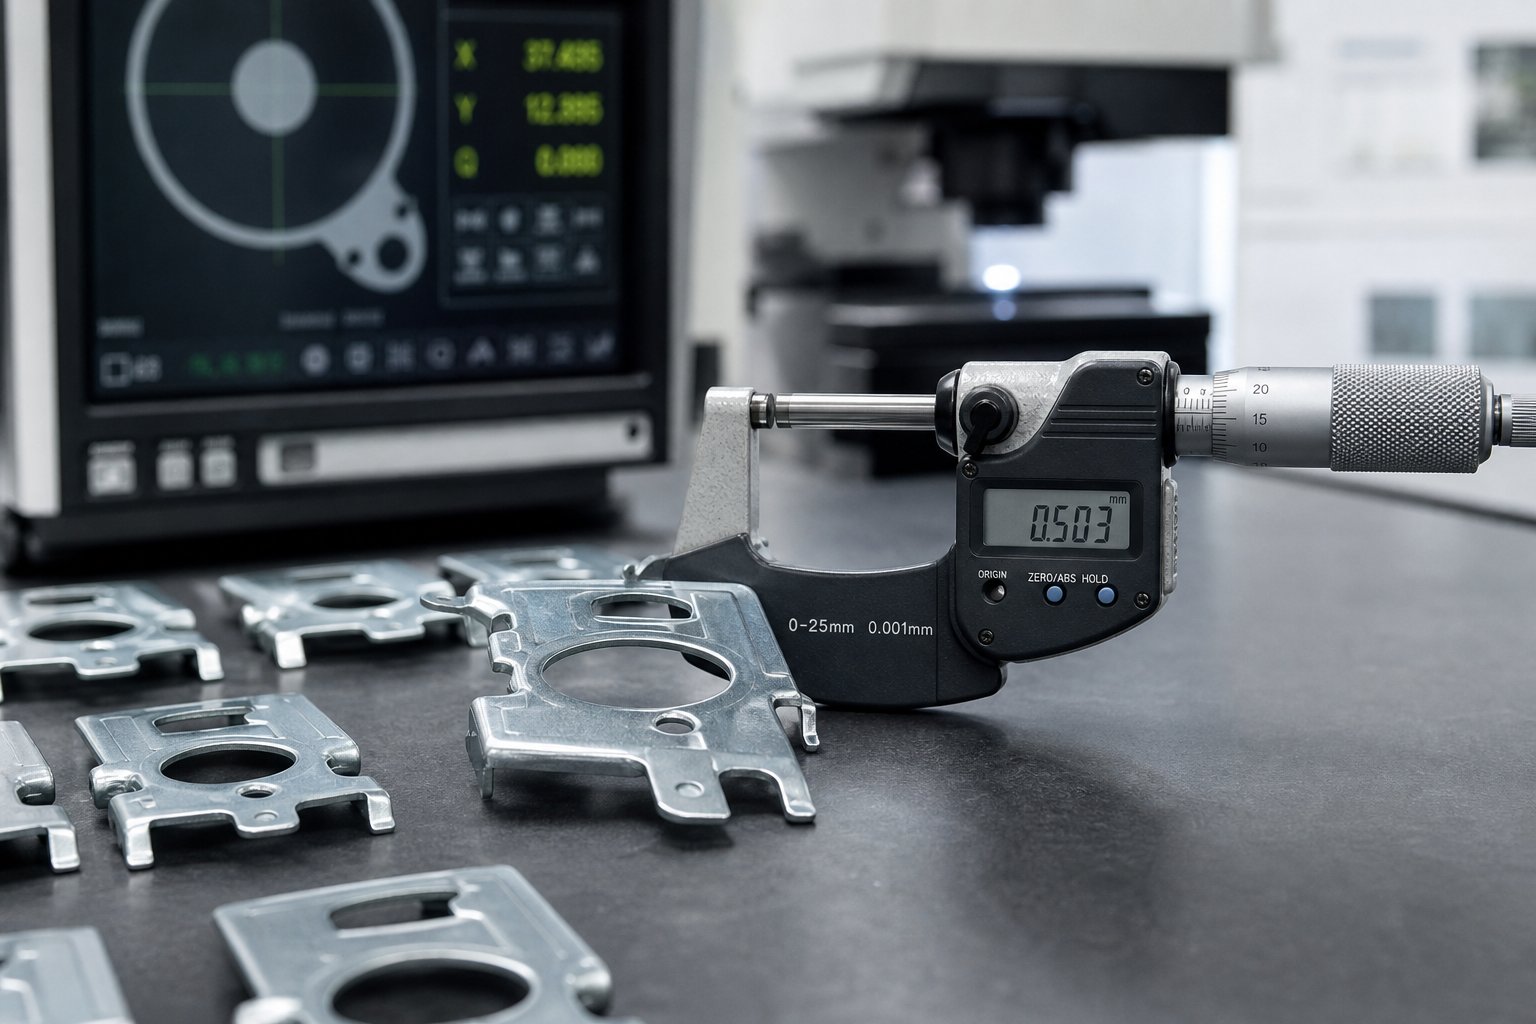
Las operaciones profesionales de troquelado y estampado de precisión aplican SPC a dimensiones críticas tomando muestras de piezas a intervalos definidos, midiéndolas en instrumentos calibrados (CMM, comparadores ópticos, micrómetros) y trazando los resultados en gráficos de control. Las métricas clave son Cp y Cpk:
- CPMide si la dispersión del proceso se ajusta dentro de la ventana de tolerancia, independientemente del centrado. Un Cp de 1,33 significa que el proceso utiliza el 75% de la banda de tolerancia disponible.
- cpkMide qué tan bien está centrado el proceso dentro de esa ventana. La mayoría de los programas de automoción y electrónica requieren un Cpk mínimo de 1,33, y las aplicaciones aeroespaciales y médicas suelen exigir 1,67 o más.
Cuando el Cpk cae por debajo del objetivo, se debe identificar la causa raíz. ¿La media está cambiando (el desgaste de la herramienta mueve la dimensión en una dirección)? ¿O está aumentando la dispersión (la variación aumenta debido a la inconsistencia del material o a la imprenta floja)? Los gráficos de control revelan el patrón y a continuación se toman medidas correctivas: reafilar un punzón para restaurar la geometría del borde, ajustar la presión del portapiezas o cambiar a un lote de bobinas con mayor-tolerancia.
La inspección del primer-artículo (FAI) ancla todo el sistema SPC. Antes del lanzamiento completo de la producción, una o más piezas producidas con herramientas, materiales y parámetros de prensa estándar se miden completamente en comparación con cada dimensión del dibujo. El informe FAI resultante valida que el proceso es capaz y estable antes de que comience la producción en volumen. La FAI se repite después del mantenimiento del troquel, cambios de material, cambios de prensa o cualquier modificación del proceso que pueda afectar la producción dimensional.
Defectos comunes y análisis de causa raíz
Incluso con sensores y SPC instalados, todavía se producen defectos. La diferencia en las operaciones profesionales es la rapidez con que se identifican y la sistemática con la que se rastrea la causa raíz. Los ingenieros de estampado con experiencia reconocen que la mayoría de los defectos tienen múltiples causas potenciales, y la solución requiere comprender la interacción entre el material, las herramientas y las variables de la prensa en lugar de simplemente culpar al troquel.
| Defecto | Causas probables | Acciones correctivas |
|---|---|---|
| Rebabas excesivas en los bordes cortados | Bordes del punzón desgastados o desconchados; espacio excesivo entre el punzón-para-morir; aceros de corte sin filo | Afilar punzones y matrices; verificar y restablecer el espacio libre adecuado (normalmente entre el 5 % y el 10 % del espesor del material por lado); reemplazar inserciones desgastadas |
| División en líneas de plegado | Radio de curvatura demasiado ajustado para el material; doblado paralelo a la dirección de la fibra; El material excede la dureza especificada. | Aumentar el radio de curvatura; rotar la orientación del blanco en relación con la fibra; verificar las propiedades del material entrante según las especificaciones |
| Arrugas en áreas formadas. | Presión insuficiente en el portapiezas; material excesivo en la zona de compresión; geometría incorrecta del cordón de tracción | Aumentar la fuerza de sujeción-hacia abajo; ajustar el tamaño o la forma del espacio en blanco; modificar el perfil del cordón de tracción para controlar el flujo de material |
| Registro incorrecto (funciones fuera de ubicación) | Error de longitud de alimentación; pasadores piloto desgastados o de tamaño insuficiente; sincronización inadecuada de liberación de alimento; Distorsión del orificio piloto debido al conformado aguas arriba | Recalibrar la longitud de alimentación; reemplazar pilotos desgastados; ajuste el tiempo de liberación de alimentación para que el material quede libre antes de que se activen los pilotos; reubicar los orificios piloto lejos de las zonas de formación |
| Abolladuras o marcas en la superficie | Babosas arrastradas atrapadas en la tira; escombros en el troquel; acumulación de residuos en las cavidades del troquel; superficies de herramientas rugosas | Mejorar la retención de residuos (agregar vacío o eliminación positiva); aumentar la frecuencia de limpieza de troqueles; pulir superficies de formación; añadir sensores de nivel-decapante para detectar residuos atrapados |
| Deriva dimensional sobre carrera | Desgaste progresivo del punzón; expansión térmica de componentes de matrices; variación de las propiedades del material dentro de la bobina | Establecer intervalos de afilado basados en las tendencias del SPC; permitir la estabilización térmica antes de medir las piezas de producción; ajustar las especificaciones del material entrante |
| Springback excediendo la tolerancia | Compensación insuficiente de-flexión excesiva; límite elástico del material superior al nominal; radio de punzón desgastado | Aumentar el-ángulo de curvatura; añadir estación de acuñación o reencendido; verificar certificaciones de materiales; restaurar el radio de la punta del punzón para imprimir |
El patrón en todos estos defectos es claro: las operaciones profesionales los previenen mediante insumos controlados (herramientas afiladas, holguras correctas, materiales verificados) en lugar de solucionarlos después del hecho. En-la detección detecta los fallos agudos. SPC capta la tendencia gradual. Y FAI confirma la línea de base antes de que comience la producción en volumen.
Prevenir defectos protege la calidad, pero también protege la economía. Cada pieza de desecho representa material desperdiciado, pérdida de tiempo de impresión y posibles interrupciones posteriores. Esa conexión entre la disciplina de calidad y el costo de producción es exactamente la razón por la cual comprender la estructura financiera de las operaciones de troqueles progresivos es tan importante como comprender el proceso técnico en sí.
Factores de costos y economía del volumen de producción
La inversión en herramientas es la decisión financiera más importante en cualquier programa de estampado. Un troquel progresivo puede costar desde $15 000 para una herramienta de soporte sencilla hasta más de $100 000 para un troquel complejo de múltiples estaciones con inserciones de carburo y detección en el troquel. Ese rango es enorme, y comprender qué los impulsa ayuda a los ingenieros y equipos de adquisiciones a tomar decisiones de compra informadas en lugar de simplemente perseguir la cotización más baja.
¿Qué impulsa el costo de las herramientas de troquelado progresivo?
Cuando reciba una estimación de herramientas que parezca alta, o una que parezca sospechosamente baja, rastree el número hasta las variables que realmente determinan el precio de la matriz. ComoEl experto en herramientas de la industria Art Hedrick señala, las diferencias de costos de más del 50% entre talleres que cotizan la misma pieza son comunes, y la divergencia casi siempre se remonta a diferencias en cómo cada taller procesa la pieza más que a diferencias en las tarifas por hora únicamente.
Estos son los factores principales que aumentan o reducen el costo del troquel progresivo:
- Número de estaciones:Cada estación agrega punzones, insertos de matrices, extractores y componentes rectificados de precisión-. Un troquel de 10 estaciones puede costar entre un 40 y un 60 % más que un troquel de 6 estaciones para la misma pieza simplemente por los componentes mecanizados adicionales y la mano de obra de montaje.
- Selección de material de matriz:Especificar insertos de carburo en lugar de acero para herramientas D2 en puntos críticos de desgaste puede agregar entre un 20 y un 30 % al costo de las herramientas, pero prolonga la vida útil del troquel entre 5 y 10 veces. La decisión depende de las proyecciones de volumen total.
- Complejidad y tolerancias de las piezas:Las piezas con embutidos profundos, múltiples direcciones de plegado o tolerancias posicionales estrictas (por debajo de +/{3}}0,05 mm) requieren más estaciones, un mecanizado más estricto de los componentes del troquel y ciclos de prueba más largos. Las piezas de tolerancia-estrecha aumentan el costo de las herramientas porque exigen componentes rectificados con precisión y perforados-en plantilla en lugar de perfiles estándar de electroerosión por hilo.
- Ancho de banda y tonelaje de prensa:Un troquel más ancho exige un juego de troqueles más grande, placas de zapata más pesadas y una prensa con una base más grande. Estos factores aumentan tanto el costo del material como las tarifas de mecanizado por hora que se cobran durante la construcción del troquel.
- Operaciones secundarias eliminadas:Los troqueles que incorporan roscado, inserción de hardware o estaciones de medición dentro-del troquel cuestan más al principio, pero eliminan la mano de obra posterior. El caso de negocio depende de si los ahorros de costos secundarios exceden la inversión incremental en herramientas durante la vida del programa.
- Capacidades y ubicación del proveedor:Las tarifas de mano de obra para los diseñadores de troqueles y fabricantes de herramientas varían según la región. Más importante aún, un taller con experiencia en su categoría de piezas específica puede procesarlas en menos estaciones porque recurren a soluciones anteriores en lugar de diseñarlas desde cero.
El proceso utilizado para fabricar la pieza, es decir, el número de estaciones y su secuencia, es el factor más importante que genera la variación de costos entre cotizaciones. Un taller podría cotizar un troquel progresivo de 10 estaciones con un paso de 5 pulgadas, mientras que otro cotiza 15 estaciones con un paso más amplio. Esa diferencia en la metodología de procesamiento produce una diferencia de precios significativa incluso cuando ambas tiendas cobran tarifas por hora similares.
Umbrales de volumen y economía de comparación de métodos
Los troqueles progresivos conllevan una gran inversión inicial, pero ofrecen el coste por pieza más bajo en volumen. La pregunta a la que se enfrenta todo ingeniero de producción es: ¿a qué cantidad anual una matriz progresiva se convierte en la opción económica correcta frente a alternativas más simples?
La respuesta depende de la complejidad de la pieza, pero los umbrales de volumen generales basados en la práctica de la industria se ven así:
- Una sola-estación muere:Lo mejor para volúmenes anuales inferiores a 10.000 piezas. Baja inversión en herramientas ($3000-$15 000), pero cada operación requiere un golpe de prensa separado, un manejo separado y, a menudo, una carga manual. El costo por pieza sigue siendo alto debido a la mano de obra y al tiempo del ciclo.
- Estampación de matrices compuestas:Adecuado para 5.000 a 75.000 piezas al año cuando la geometría es relativamente plana (perforación y corte en un solo plano). Costo moderado de herramientas ($8000-$30 000) con buena economía por pieza para formas simples, pero limitado a piezas que no requieren conformado ni doblado.
- Troqueles de transferencia:Ideal para entre 25 000 y 500 000 piezas al año, especialmente componentes trefilados más grandes o más profundos-que no pueden mantener una tira portadora. El costo de las herramientas ($30 000-$150,000+) es comparable al de los troqueles progresivos, pero las tasas de ciclo son más lentas porque los sistemas de transferencia mecánica mueven los espacios en blanco individuales entre estaciones en lugar de hacer avanzar una tira continua.
- Troqueles progresivos:Es más económico para programas de estampado progresivo a largo plazo que superan las 50.000 piezas al año, con una ventaja de costos que crece considerablemente por encima de las 100.000 unidades. La inversión en herramientas ($15 000-$100,000+) es alta, pero las velocidades de ciclo de 200 a 1500 golpes por minuto por pieza cuestan fracciones de centavo en mano de obra y tiempo de máquina.
El punto de cruce donde gana el utillaje progresivo no es fijo. Para un soporte simple que puede funcionar a 600 SPM en un troquel de 6-estaciones, el punto de equilibrio frente a los métodos de una sola estación podría ocurrir en 30.000 piezas. Para un conector complejo que requiere 18 estaciones y herramientas de carburo, el punto de equilibrio podría no llegar hasta las 150.000 unidades.
Lo que importa es el coste total de propiedad, no sólo el precio del troquel en la orden de compra. Un troquel progresivo de 40.000 dólares que produce 500.000 piezas en cinco años añade sólo 0,08 dólares por pieza encoste amortizado de herramientas. Esa misma pieza procesada en una matriz de una sola-estación de $12 000 a 10 partes por minuto en lugar de 400 costaría mucho más en tiempo de impresión y mano de obra, a pesar de que la matriz en sí era más barata.
Los equipos de adquisiciones inteligentes evalúan los programas de troqueles y estampado en función del costo amortizado de las herramientas más el precio de la pieza, no solo del costo de las herramientas. También tienen en cuenta las reservas de mantenimiento, normalmente el 2-5% del costo de las herramientas anualmente, que cubren el afilado, el reemplazo de componentes y la eventual renovación. Una matriz bien construida que produce estampados de gran volumen durante varios millones de ciclos a menudo devuelve su inversión muchas veces cuando se calcula el costo total.
La economía por-pieza mejora con el volumen, pero solo si el troquel permanece en condiciones-listas para la producción a lo largo de esos millones de golpes. Esa realidad hace que la estrategia de mantenimiento no sea solo una preocupación técnica sino financiera, directamente ligada al modelo de costos que justificó la inversión en herramientas en primer lugar.
Mantenimiento progresivo de matrices y gestión del ciclo de vida
Un troquel progresivo cuya construcción costó 60.000 dólares puede ofrecer una economía de 0,08 dólares-por-pieza a lo largo de millones de ciclos, pero solo si sus bordes cortantes se mantienen afilados, sus superficies de formación permanecen pulidas y sus mecanismos de alineación se mantienen dentro de las especificaciones. El mantenimiento de troqueles de estampado no es una actividad discrecional que se programa cuando las piezas empiezan a verse mal. Es una disciplina planificada y basada en datos que protege tanto la calidad como el rendimiento desde la primera producción hasta la última.
Programas de mantenimiento preventivo e intervalos de afilado
Las operaciones profesionales establecen intervalos de PM basados en el número de accidentes cerebrovasculares en lugar de en las fechas del calendario. Un juego de matrices de estampado que procesa 300.000 piezas por mes acumula desgaste a un ritmo fundamentalmente diferente que la misma herramienta que procesa 30.000 piezas por trimestre. La programación basada en tiempos-garantiza que cada servicio se realice en el momento adecuado, independientemente de la frecuencia de producción.
ComoEl experto en estampación Thomas Vacca destaca, el mejor-mantenimiento-de su clase comienza con la identificación de cada área de la herramienta que se degrada con el tiempo y luego documenta un procedimiento coherente para reparar cada una de ellas. El objetivo es la previsibilidad: resultados consistentes por intervalo de servicio, calidad constante de las piezas fuera de la herramienta y un tiempo de inactividad no planificado mínimo.
Las actividades clave de mantenimiento y sus desencadenantes de frecuencia típicos incluyen:
- Afilado de punzones y matrices:Cada 50.000-150.000 golpes, dependiendo de la dureza del material y del grado del acero del troquel de estampado. La altura de las rebabas en las piezas (normalmente superior al 10% del espesor del material) indica que se ha alcanzado el intervalo. Un reafilado estándar elimina entre 0,05 y 0,10 mm por servicio.
- Inspección y reemplazo del pasador piloto:Cada 100.000-250.000 pulsaciones. Los pilotos desgastados permiten un registro erróneo que se agrava en todas las estaciones. Reemplace cuando el diámetro mida 0,01 mm o más por debajo del nominal.
- Inspección y reemplazo de resortes:Cada 200.000-500.000 pulsaciones, o inmediatamente cuando las medidas de longitud libre-caen por debajo del 90% del original. Los resortes fatigados reducen la fuerza de desmontaje y aumentan el riesgo de extracción de babosas.
- Inspección de insertos de troqueles y troqueles:Cada 100.000-300.000 pulsaciones. Las superficies de conformado pulidas desarrollan microarañazos que se transfieren a las piezas. La inspección visual con aumento revela cuándo es necesario volver a pulir o reemplazar.
- Verificación de componentes de elevador y guía:Cada ciclo de PM. Los elevadores desgastados provocan una elevación desigual de la tira, lo que provoca errores de alimentación y daños al piloto a alta velocidad.
- Verificación completa de la alineación del troquel:Cada 500.000-1.000.000 de pulsaciones, o después de cualquier accidente de prensa. Verificar el paralelismo de la zapata de troquel, la holgura del pasador guía y la altura de cierre confirma que el juego de troqueles de estampado mantiene su precisión original.
La cantidad de material que se elimina durante el afilado es tan importante como el momento en que se afila. Vacca destaca que los procedimientos documentados y coherentes son esenciales. Si un técnico elimina 0,05 mm y otro elimina 0,15 mm, la vida útil del afilado varía enormemente entre servicios, lo que hace que los golpes-por-intervalo sean impredecibles y complican la planificación del reemplazo de componentes.
Patrones de desgaste de componentes y planificación de reemplazo
No todos los componentes de un troquel progresivo se desgastan al mismo ritmo. Las estaciones de corte se degradan más rápido que las estaciones de formación porque las fuerzas de corte se concentran en bandas de borde estrechas. Los troqueles de estampado de carburo progresivos extienden estos intervalos dramáticamente, pero incluso las herramientas de carburo eventualmente necesitan servicio, particularmente en las estaciones de perforación donde los materiales abrasivos como el acero inoxidable aceleran la rotura de los bordes.
Los patrones de desgaste en matrices de estampado de acero siguen jerarquías predecibles:
- Los punzones perforadores pequeños se desgastan más rápido debido a la alta tensión de corte concentrada en un área de sección transversal mínima-.
- Los punzones ciegos y los botones de matriz se desgastan a continuación, impulsado por el perímetro de corte total y el espesor del material.
- Los punzones de formación se degradan más lentamente, pero muestran una superficie rugosa que se transfiere a las piezas como defectos cosméticos.
- Los pasadores guía y los casquillos se desgastan gradualmente y, a menudo, pasan desapercibidos hasta que aparecen problemas de calidad relacionados con la alineación-.
Las operaciones profesionales mantienen componentes de repuesto para artículos de alto-desgaste listos para instalar durante los períodos de mantenimiento preventivo programados. Este enfoque elimina los retrasos en la espera de piezas de repuesto y mantiene el tiempo de inactividad del troquel dentro de los períodos de mantenimiento planificados. Guardar la última pieza y la tira final de cada ejecución de producción, como recomiendan los fabricantes de herramientas experimentados, le brinda al siguiente técnico de servicio evidencia visual directa del estado de la herramienta en el momento de la parada.
El seguimiento de la pérdida acumulada de molienda es igualmente fundamental. Cada remolido acorta un golpe. Una vez que un punzón se ha afilado más allá de su apilado-permisible (normalmente, una eliminación total de 2 a 3 mm en todos los servicios), se debe reemplazar por completo. El registro de cada cantidad de molienda frente a la pérdida máxima permitida le indica exactamente cuándo solicitar componentes de reemplazo, convirtiendo las sorpresas reactivas en eventos de adquisición planificados.
La economía es sencilla: un troquel bien-que ofrece una calidad constante durante toda su vida útil cuesta mucho menos por pieza que un troquel descuidado que produce desechos, obliga a paradas de prensa no planificadas y requiere reparaciones de emergencia con costos de mano de obra superiores. El mantenimiento de los troqueles de estampado no es un gasto general. Contribuye directamente al modelo de coste por pieza-que justificó la inversión en herramientas.
El mantenimiento mantiene productivas las herramientas existentes, pero no puede indicarle si el taller detrás de esas herramientas tiene la profundidad de ingeniería, la capacidad de prensa y la infraestructura de calidad para respaldar su próximo programa. Esa evaluación requiere un conjunto de criterios completamente diferente.
Selección de un socio profesional de estampado progresivo
Un dado bien-mantenido es tan confiable como la operación que lo ejecuta. La profundidad de ingeniería del taller, la infraestructura de prensa y la cultura de calidad determinan si su programa entrega piezas consistentes al costo objetivo o se convierte en una fuente recurrente de retrasos y rechazos. La evaluación de los fabricantes de troqueles progresivos requiere mirar más allá de las afirmaciones de marketing y analizar los detalles técnicos que separan a los socios capaces de los proveedores de productos básicos.
Criterios clave de calificación para socios de estampado
Cuando solicite cotizaciones de proveedores de estampados progresivos, cada respuesta exigirá tolerancias estrictas y compromiso de calidad. La diferencia se nota en los detalles. Utilice la siguiente lista de verificación para comparar objetivamente proveedores potenciales de servicios de estampado progresivo:
- Capacidad interna-de diseño y simulación de troqueles:¿El proveedor diseña sus propias herramientas utilizando CAD/CAM y simulación FEA, o subcontrata el diseño de troqueles? -El diseño interno significa una iteración más rápida, una integración más estrecha entre la intención del diseño y la realidad de la producción, y un punto único de responsabilidad cuando surgen problemas.
- Rango de tonelaje de prensa y tamaño de cama:Confirme que operen prensas que coincidan con los requisitos de tonelaje y ancho de tira de su pieza con al menos un margen de capacidad del 20 %. Un proveedor que ejecuta su troquel al 90% de la capacidad de la prensa no tiene margen para variar el proceso.
- Sistemas de manipulación de materiales:El manejo de bobinas (desbobinadores, enderezadores, servoalimentadores) debe estar clasificado para el tipo de material, el espesor y el peso de la bobina. Pregunte si utilizan servoalimentadores o rodillos mecánicos y si tienen los sistemas de lubricación adecuados para su aleación.
- Certificaciones de calidad:ISO 9001 es una base de referencia. Los programas automotrices generalmente requieren IATF 16949. Las aplicaciones médicas y aeroespaciales exigen protocolos de validación y trazabilidad adicionales. Las certificaciones confirman que los sistemas están documentados y auditados, no sólo afirmados.
- Soporte para prototipos y ejecución piloto:¿Pueden producir piezas de muestra para su validación antes de comprometerse con la producción completa de herramientas? Proveedores que ofrecen pruebas T0/T1 convalidación CPKdurante las pruebas piloto demuestran el rigor de la ingeniería que reduce el riesgo durante el lanzamiento de la producción.
- Escalabilidad de la producción:Evalúe si pueden escalar desde cantidades piloto hasta millones de piezas anualmente sin cambiar prensas, alterar la configuración de troqueles o subcontratar desbordes. Las brechas de escalabilidad crean discontinuidades en la calidad.
- Infraestructura de mantenimiento:Pregunte sobre las capacidades de su sala de herramientas, equipos de afilado, prácticas de inventario de componentes de repuesto y documentación del historial de troqueles. Un proveedor que realiza un seguimiento de la pérdida acumulada de molienda y mantiene repuestos para artículos de alto-desgaste mantendrá su matriz en-condiciones listas para producción.
- Comunicación técnica:¿Cómo presentan las propuestas? Una cotización detallada que desglosa el número de estaciones, los materiales de las herramientas, la vida útil esperada del troquel y los intervalos de mantenimiento recomendados indican la profundidad de la ingeniería. Un precio global-con una explicación mínima indica un enfoque hacia los productos básicos.
Evaluación de la profundidad de la ingeniería y la escalabilidad de la producción
El indicador más revelador de la capacidad de un fabricante de troqueles progresivos es cómo responde a la geometría de su pieza durante la fase de cotización. Fabricantes experimentados de troqueles de estampado de metal comoYICHENrevisará el dibujo de su pieza, identificará los desafíos de conformado, sugerirá mejoras de DFM y presentará un concepto de diseño de tira antes de finalizar la cotización. Traducen la geometría de la pieza en secuencias de estaciones optimizadas en lugar de simplemente fijar precios basados en las dimensiones de la envolvente de la pieza.
Compare eso con una tienda de productos básicos que ofrece un precio sin hacer preguntas sobre el volumen anual, las prioridades de tolerancia o la calidad del material. La ausencia de diálogo técnico durante la cotización casi siempre predice problemas durante la producción.
Al evaluar los servicios progresivos de estampado de troqueles metálicos, formule estas preguntas puntuales durante el proceso de calificación:
- ¿Cuántas estaciones recomiendas y por qué ese número en lugar de menos o más?
- ¿Qué materiales de herramientas utilizará en cada estación y qué vida útil garantiza?
- ¿Cuál es su Cpk típico en el lanzamiento de producción y cómo lo mantiene durante todo el proceso?
- ¿Puede proporcionar referencias de programas con complejidad y volumen de piezas similares?
Los proveedores que responden a estas preguntas de manera específica, citando grados de acero, garantías de recuento de golpes y metodología SPC, operan a un nivel profesional.Troquel de estampado progresivo de YICHENLos programas, por ejemplo, se centran específicamente en piezas de alto-volumen que requieren un formado multi-eficiente en múltiples estaciones y una repetibilidad estricta, con herramientas diseñadas para una producción en masa escalable desde el principio.
El socio adecuado no se limita a fabricar un troquel y enviarlo. Participan como recurso técnico a través del diseño, la validación, el lanzamiento y el soporte continuo de producción. Ese modelo colaborativo, en el que los fabricantes de matrices de estampado invierten tiempo de ingeniería por adelantado para evitar problemas posteriores, ofrece el costo total de propiedad más bajo y los resultados de producción más predecibles durante la vida útil de su programa.
Preguntas frecuentes sobre el estampado de metal con matriz progresiva
1. ¿Cuál es la diferencia entre el estampado progresivo y el estampado por transferencia?
El estampado con troquel progresivo hace avanzar una tira continua a través de múltiples estaciones dentro de un solo troquel, produciendo una pieza terminada por golpe de prensa a velocidades de hasta 1500 golpes por minuto. El estampado por transferencia utiliza sistemas mecánicos para mover espacios en blanco individuales entre estaciones de troqueles separadas, lo que lo hace más adecuado para piezas trefiladas más grandes o más profundas-que no pueden mantener una tira portadora. Los troqueles progresivos sobresalen en volúmenes superiores a 50 000 piezas al año con geometrías más pequeñas, mientras que los troqueles de transferencia sirven para programas de volumen medio-(25 000-500 000 piezas) que implican un conformado tridimensional complejo que supera las limitaciones de la tira portadora.
2. ¿Cuántas piezas puede producir un troquel progresivo antes de que necesite mantenimiento?
Los intervalos de mantenimiento dependen del material de las herramientas y del tipo de metal estampado. Los punzones de acero para herramientas D2 generalmente requieren afilarse cada 50 000-150 000 golpes, el acero de alta velocidad M2 extiende eso a rangos más altos y los insertos de carburo pueden ejecutar entre 5 y 20 millones de golpes antes del servicio. La altura de las rebabas que excede el 10% del espesor del material es la señal principal de que es necesario afilar. Las operaciones profesionales programan todo el mantenimiento preventivo por recuento de golpes en lugar de fechas del calendario, rastreando la pérdida acumulada de molienda para predecir el tiempo de reemplazo de componentes con precisión.
3. ¿Qué materiales funcionan mejor para el estampado progresivo?
El acero con bajo-carbono (C1008-C1010) es el material más utilizado debido a su excelente formabilidad, bajo costo y compatibilidad con herramientas D2 estándar. Las aleaciones de cobre y latón sirven para aplicaciones eléctricas y electrónicas donde la conductividad es importante. Las aleaciones de aluminio son adecuadas para componentes livianos, pero requieren herramientas pulidas y recubrimientos especializados para evitar la acumulación de adhesivo. El acero inoxidable es el más exigente y requiere herramientas de carburo o M2 de primera calidad y una lubricación agresiva debido a su alta tasa de endurecimiento por trabajo. Los rangos de espesor típicos van de 0,1 mm a 6 mm, según la aleación.
4. ¿Cuál es el volumen mínimo de producción que justifica el utillaje de troquel progresivo?
Las matrices progresivas generalmente resultan económicamente ventajosas por encima de las 50.000 piezas al año, y la ventaja de costos crece considerablemente más allá de las 100.000 unidades. El punto de cruce exacto varía según la complejidad de la pieza. Un simple soporte en una matriz de 6-estaciones podría alcanzar el punto de equilibrio con 30.000 piezas, mientras que un conector complejo que requiere 18 estaciones y herramientas de carburo puede no justificar la inversión hasta 150.000 unidades. El costo total de propiedad, incluidas las herramientas amortizadas, el tiempo de prensado por pieza y las reservas de mantenimiento del 2 al 5 % anual, determina el verdadero punto de equilibrio, en lugar del precio de la matriz por sí solo.
5. ¿Cómo se selecciona un proveedor confiable de estampado progresivo?
Evalúe a los proveedores en cuanto a-la capacidad interna de diseño de troqueles con simulación CAD/CAM y FEA, rango de tonelaje de prensa que se ajuste a sus requisitos con un margen del 20 %, certificaciones de calidad (mínimo ISO 9001, IATF 16949 para automoción) y soporte de ejecución piloto con validación Cpk. El indicador más fuerte de capacidad es cómo responde un proveedor durante la cotización. Socios como YICHEN (yichen-group.com) revisan la geometría de las piezas, sugieren mejoras en DFM y presentan conceptos de diseño de tiras antes de finalizar los precios. Los proveedores que devuelven cotizaciones sin preguntas técnicas generalmente carecen de la profundidad de ingeniería necesaria para programas complejos.


