

¿Qué es el troquelado progresivo y por qué es importante?
Cuando se necesitan millones de piezas metálicas idénticas producidas a gran velocidad y con precisión repetible, predomina un proceso:estampado progresivo. Es la columna vertebral de la fabricación de componentes metálicos de gran-volumen, pero el término en sí puede parecer opaco si no se ha trabajado directamente con las herramientas. Entonces, ¿qué es un troquel progresivo y por qué es importante para los ingenieros que evalúan soluciones personalizadas de estampado y troquel progresivo?
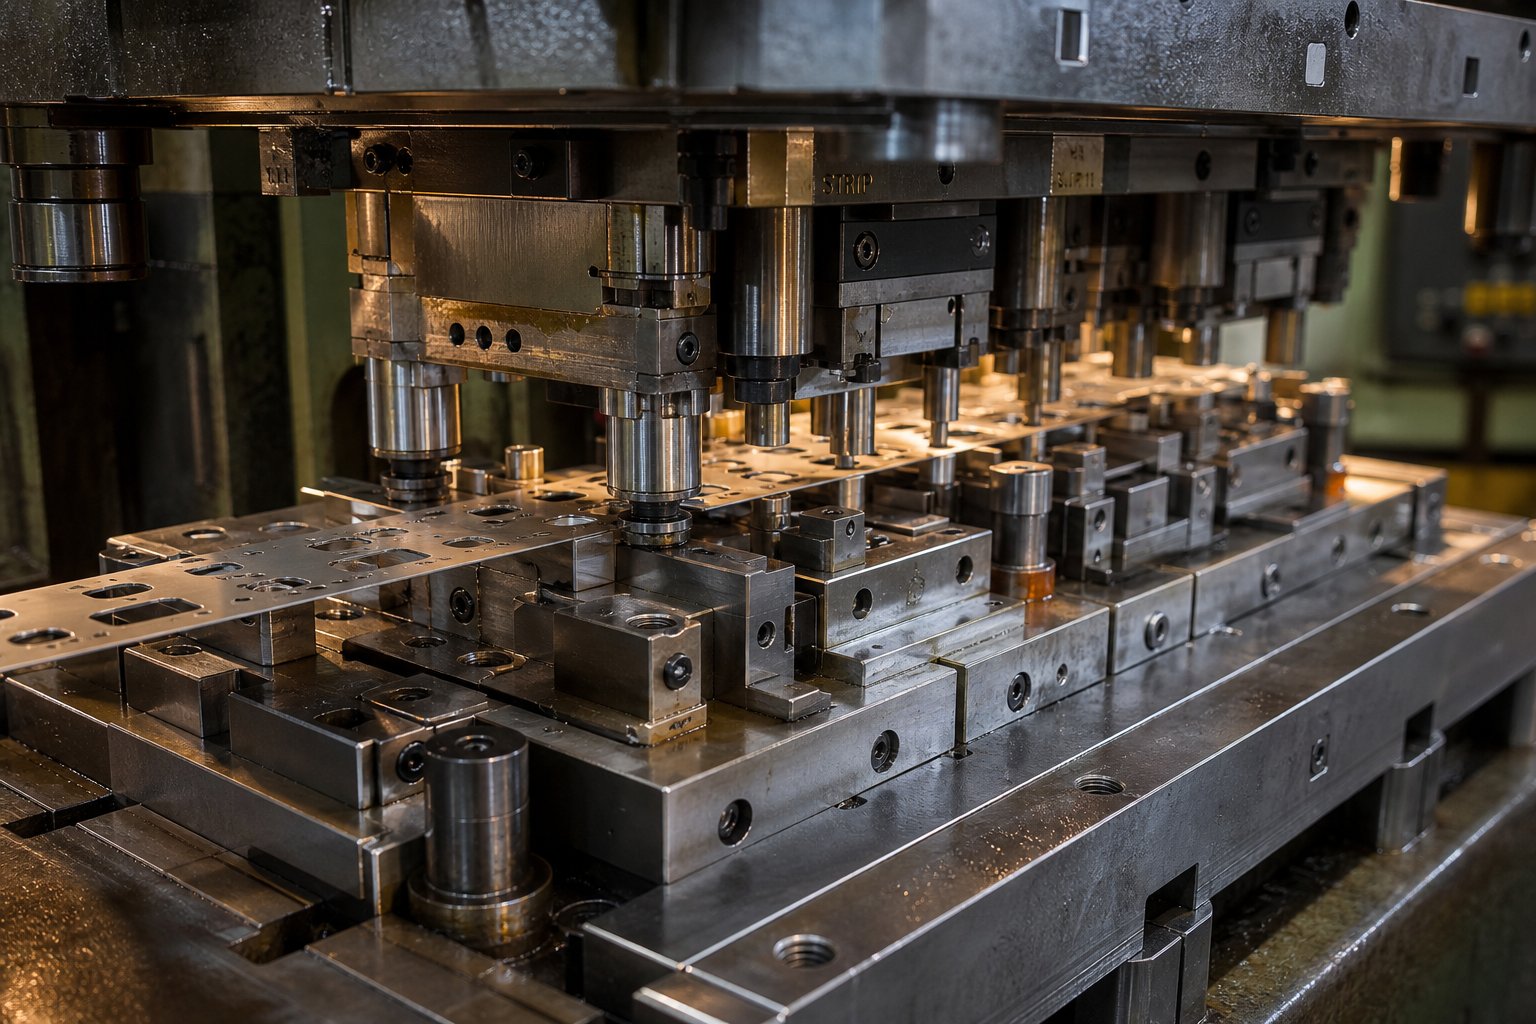
El estampado progresivo es un proceso de conformado de metal alimentado por bobina-en el que una tira de chapa metálica avanza a través de múltiples estaciones dentro de un solo conjunto de troqueles, y cada golpe de prensa realiza una operación secuencial - corte, perforación, doblado o conformado - hasta que la pieza terminada se separa en la estación final.
Esa única definición captura el concepto central, pero el mecanismo subyacente es donde reside el valor de la ingeniería.
Cómo funciona la estampación progresiva
Imagine una bobina de chapa - acero, aluminio, cobre o latón - cargada en un desenrollador y alimentada a una prensa estampada. Un servoalimentador hace avanzar la tira en un incremento fijo llamado paso de alimentación. Con cada golpe de prensa, la tira avanza exactamente esa distancia hasta la siguiente estación.
Cada estación realiza una operación específica. El primero podría perforar agujeros piloto para el registro. El siguiente podría borrar una característica interna. Una estación aguas abajo dobla una pestaña. Otro forma una geometría tridimensional-. En la estación final, la pieza terminada se separa de la tira portadora y se expulsa.
La propia tira actúa como mecanismo de transporte - sin brazos robóticos ni manipulación manual de piezas entre operaciones. Los pasadores piloto encajan en orificios pre-perforados en cada estación para corregir cualquier desviación menor de alimentación, manteniendo la tira posicionada dentro de milésimas de pulgada. Esta estrategia piloto es lo que le da al estampado progresivo su consistencia dimensional a lo largo de cientos de miles de ciclos.
Las prensas que ejecutan troqueles progresivos suelen operar entre 25 y más de 200 golpes por minuto, lo que significa que una pieza terminada cae con cada golpe una vez que la tira está completamente cargada en todas las estaciones. Ese rendimiento es difícil de igualar con cualquier método de formación alternativo con tolerancias comparables.
Por qué los troqueles progresivos dominan la producción-de alto volumen
Tres características hacen que el estampado progresivo sea la opción predeterminada para piezas metálicas de gran-volumen:
- Eliminación de manipulación de piezas:Debido a que la tira transporta la pieza de trabajo a través de cada operación, no hay transferencia entre máquinas, ni re{0}}reposición ni acumulación de errores de posicionamiento entre pasos.
- Tiempos de ciclo consistentes:La velocidad de producción se mide en golpes por minuto y permanece constante. Ya sea que esté ejecutando la primera parte o la millonésima, el tiempo del ciclo no varía.
- Repetibilidad inherente:Toda la geometría del conformado reside en una única herramienta integrada. Cada dimensión está bloqueada por acero endurecido o carburo, no por la habilidad del operador o la variación de configuración.
Estas ventajas se agravan con el tiempo. Un troquel progresivo bien-bien diseñado puede producir piezas a costos por unidad-entre un 30% y un 80% más bajos que los procesos de fabricación CNC, con tasas de desperdicio optimizadas mediante un diseño inteligente de disposición de tiras. La inversión inicial en herramientas -, que puede variar desde $10 000 para geometrías simples hasta $200 000 o más para herramientas complejas de múltiples estaciones -, se amortiza rápidamente una vez que los volúmenes de producción ascienden a decenas de miles al año.
Para los ingenieros que obtienen componentes metálicos de precisión, el troquelado y estampado progresivo representa la intersección de velocidad, precisión y economía. Pero la capacidad del proceso en bruto sólo cuenta la mitad de la historia. La verdadera diferencia de rendimiento - y el punto en el que la mayoría de los proyectos tienen éxito o fracasan - se reduce a cuán minuciosamente se personaliza el troquel para la pieza específica que necesita producir.
Qué significa la personalización en la ingeniería de troqueles progresivos
La palabra "personalizado" se utiliza vagamente en la fabricación. En el utillaje de troqueles progresivos, significa algo específico: cada decisión geométrica, material y de secuencia en la herramienta se diseña en función de los requisitos de la pieza terminada. No hay un troquel progresivo universal esperando a ser ajustado - cada herramienta está diseñada específicamente-y el grado de personalización determina si produce piezas conformes o desechos costosos.
Entonces, ¿qué adaptan exactamente los ingenieros cuando desarrollan una herramienta personalizada yMatriz para estampación progresiva.? La respuesta abarca docenas de variables interdependientes, cada una de las cuales está determinada por la geometría de la pieza, el comportamiento del material, los requisitos de tolerancia y el volumen de producción que debe cumplir la herramienta.
Los ingenieros de variables personalizan en herramientas progresivas
Cuando una herramienta progresiva y un juego de troqueles se diseñan desde cero, los ingenieros toman decisiones deliberadas entre una variedad de parámetros - ninguno de los cuales está estandarizado en todos los proyectos. Estos son los principales elementos personalizables:
- Configuración del diseño de la tira:Orientación de la pieza en la tira, tipo de portador (centro, exterior, lanza), geometría del puente de desecho y porcentaje de utilización del material. Un diseño bien-planificado puede mejorar el rendimiento entre un 10 y un 15 % en comparación con un diseño genérico.
- Número de estaciones:Determinado por la complejidad de la pieza y los requisitos de tolerancia. Un soporte simple puede necesitar de 4 a 6 estaciones; un conector con múltiples curvaturas y características formadas podría requerir de 12 a 20.
- Selección de material de matriz:Grados de acero para herramientas (D2, A2, M2) para estaciones de uso general- versus insertos de carburo para superficies de corte y conformado de alto-desgaste. La elección depende de la abrasividad del material de la tira y de la vida útil esperada del troquel.
- Dirección de alimentación relativa al grano:Girar la orientación de la pieza con respecto a la dirección de laminado del metal puede evitar grietas en curvas cerradas, pero puede aumentar el ancho de la tira y el desperdicio. Es una compensación directa-entre la formabilidad y el costo del material.
- Distancia de paso entre estaciones:El incremento fijo que avanza la tira por carrera. Un paso más corto reduce el consumo de franjas, pero puede abarrotar las estaciones y complicar el acceso de mantenimiento.
- Estrategia de colocación de pines piloto:Los pilotos pueden encajar en orificios en la tira portadora o dentro de la geometría de la pieza misma. La ubicación afecta la precisión del registro y el uso de características de piezas como ubicaciones piloto corre el riesgo de alargar los orificios críticos con el tiempo.
Cada una de estas decisiones interactúa con las demás. No se puede cambiar uno sin que se repercutan en el resto del diseño de la herramienta -, que es precisamente la razón por la que el diseño y la fabricación de herramientas personalizadas exigen ingenieros experimentados en troqueles en lugar de soluciones de catálogo.
Diseño-disponible- frente a diseño de troquel totalmente personalizado
Algunos proveedores de estampado ofrecen herramientas adaptadas o semi{0}}estándar: matrices progresivas existentes modificadas ligeramente para aproximarse a la geometría de una pieza nueva. Este enfoque funciona para formas estándar - arandelas simples, clips básicos o piezas que coinciden con los perfiles de herramientas existentes. Los costos por-pieza siguen siendo más altos y las opciones de geometría siguen estando limitadas por cualquier herramienta que ya exista.
Los troqueles progresivos totalmente personalizados toman un camino fundamentalmente diferente. La herramienta está diseñada en torno a la pieza - y no al revés. Cuando un ingeniero especifica una tolerancia posicional de +/-0,05 mm en una característica formada, ese único requisito puede afectar a todo el diseño: podría exigir una estación de acuñación adicional para eliminar la variación del retorno elástico, lo que aumenta el número total de estaciones, lo que extiende el ancho de la tira, lo que cambia el cálculo de utilización del material y la huella del troquel.
Este efecto en cascada es lo que separa las soluciones de herramientas personalizadas de los enfoques adaptados. Una indicación de planitud más ajustada podría requerir una estación niveladora. Un requisito de acabado superficial en una cara podría exigir la formación de insertos de carburo en lugar de acero para herramientas. Una especificación de borde libre-de rebabas podría agregar una estación de afeitado después del corte inicial. Cada requisito funcional se relaciona con una decisión de herramientas específica - y esas decisiones se multiplican.
La lógica económica es sencilla: el diseño y la fabricación de herramientas personalizadas cuestan más por adelantado, pero produce piezas más baratas, más rápidas y más consistentes una vez operativas. Un troquel progresivo-diseñado específicamente para su geometría, material y perfil de volumen exactos es un activo que genera valor en cada ejecución de producción durante años.
El verdadero desafío de ingeniería no es decidir si personalizar - para cualquier pieza de producción no-trivial; es el único camino viable. El desafío es lograr que el proceso de diseño sea correcto, donde las decisiones de diseño de franjas, la secuenciación de estaciones y la simulación trabajen juntas para producir una herramienta que funcione en la primera prueba en lugar de en la quinta.
El proceso de diseño de troqueles progresivos personalizados paso a paso
Obtener un troquel de estampado progresivo desde el concepto hasta las herramientas listas para producción-no es un solo salto - sino un flujo de trabajo de ingeniería cuidadosamente secuenciado donde cada fase se basa en decisiones validadas de la anterior. Si se salta un paso o se apresura en el análisis, los problemas se agravan más adelante. Un dado que necesita cinco iteraciones de prueba en lugar de una puede retrasar la producción por meses y agregar decenas de miles en costos no planificados.
Entonces, ¿cómo es realmente un riguroso proceso de diseño de troqueles de estampado progresivo, desde el momento en que una pieza impresa llega al escritorio del diseñador de troqueles hasta el punto en que las piezas conformes caen a un ritmo acelerado? A continuación se muestra la secuencia completa, dividida en las fases que separan las herramientas bien-diseñadas de las costosas pruebas-y-errores.
- Análisis de impresión de piezas y revisión de viabilidad.
- Comentarios de DFM y refinamiento de especificaciones
- Desarrollo del diseño de franjas.
- Secuenciación de estaciones y definición de estrategia piloto.
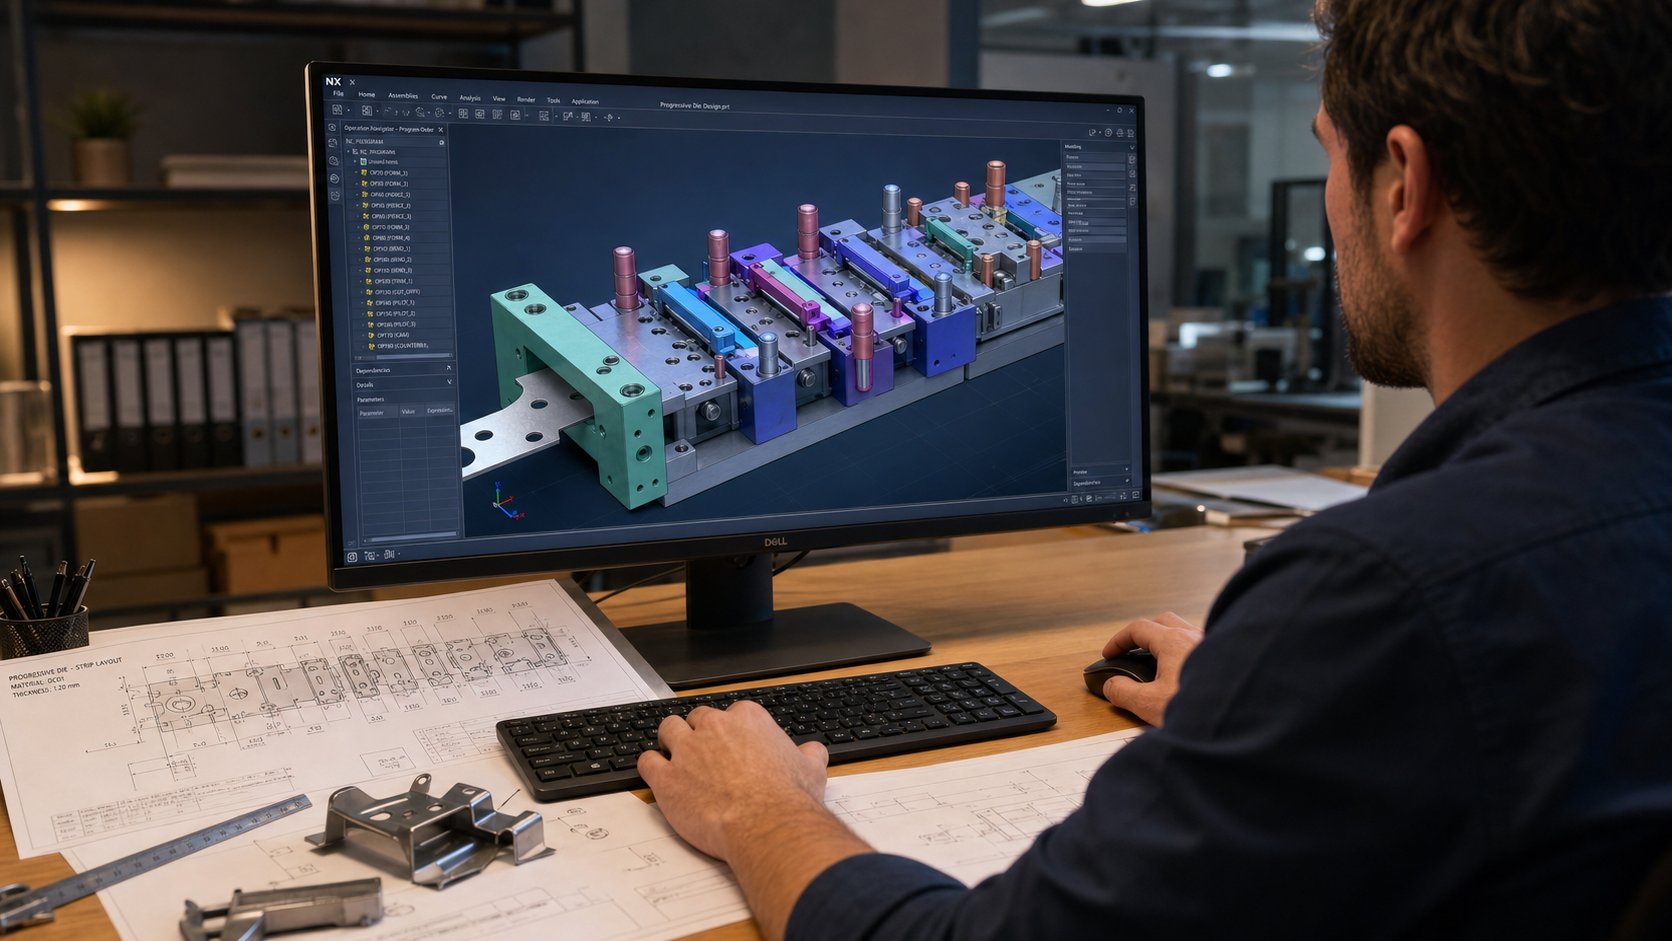
- Diseño detallado de troqueles (modelado 3D)
- Simulación de formación y predicción de recuperación elástica.
- Construcción y montaje de herramientas.
- Pruebas, muestreos y validación de producción.
Cada fase requiere aportaciones específicas del cliente y genera entregables que alimentan la siguiente etapa. Repasemos lo que sucede en cada punto.
De la impresión de piezas al desarrollo del diseño de tiras
Todo comienza con la impresión de la pieza - el dibujo 2D o modelo 3D que define cómo debe verse el componente terminado. Pero un diseñador de troqueles no se limita a leer las dimensiones de esa impresión. Lo están analizando a través del lente de la conformabilidad: qué características se pueden lograr con un solo golpe, cuáles requieren un conformado progresivo en múltiples estaciones y qué geometrías podrían ser imposibles de producir sin modificaciones.
El primer resultado real es una evaluación de viabilidad. Los diseñadores de troqueles evalúan la geometría de la pieza en comparación con las propiedades del material y señalan posibles problemas desde el principio: - radios de curvatura estrechos que corren el riesgo de agrietarse, características formadas demasiado cerca de los bordes o indicaciones de tolerancia que exceden lo que el estampado progresivo estándar puede mantener de manera confiable sin operaciones secundarias.
Aquí es donde la retroalimentación del Diseño para la Fabricación (DFM) entra en escena. Los proveedores de servicios de diseño de herramientas con experiencia no aceptan simplemente la impresión de una pieza por su valor nominal. Responden de manera constructiva: "Si se puede abrir este radio de curvatura de 0,5 T a 1,0 T, eliminamos una estación y reducimos la variación de la recuperación elástica en un 40 %". O: "Mover este agujero 2 mm más lejos del borde formado nos permite perforarlo antes de formarlo, lo que mejora la precisión posicional". Estas sugerencias ahorran costos y mejoran la calidad sin comprometer la función de la pieza.
Los aportes del cliente requeridos en esta etapa incluyen:
- Geometría completa de la pieza (preferiblemente modelo 3D, mínimo dibujo 2D)
- Especificación del material (aleación, temple, espesor)
- Dimensionamiento y tolerancias geométricas (GD&T)
- Volumen anual y expectativas de vida de producción.
- Requisitos de acabado superficial y estándares cosméticos.
- Cualquier operación secundaria planificada aguas abajo (revestimiento, tratamiento térmico, montaje)
Una vez confirmada la viabilidad y acordadas las revisiones del DFM, el diseñador del troquel desarrolla el diseño de la tira. Este es el plano que lo define todo: cómo se orienta la pieza en la tira, dónde los puentes de desechos mantienen unido el transportador, cómo fluye el material a través de cada estación y dónde se produce el corte. Un diseño de tira para un troquel de estampado progresivo es esencialmente eldiseño del proceso- define no solo la secuencia de formación, sino también cómo se desprende la chatarra, cómo se transporta la pieza a través de la herramienta y cómo se expulsa al final.
El desarrollo del diseño de las tiras también determina la utilización del material. Un diseñador de troqueles experto a menudo puede mejorar el rendimiento ajustando la rotación de las piezas, la orientación del anidamiento o la configuración del transportador - convirtiendo lo que podría ser un 60 % de utilización en un 72 % o más. En una ejecución anual de un millón-partes, esa diferencia se traduce directamente en ahorros de materiales medidos en miles de dólares.
Estrategia de secuenciación de estaciones y registro de pilotos
Una vez definido el diseño de la franja, la siguiente decisión crítica es la secuenciación de estaciones -, que determina qué operación ocurre en qué posición a lo largo de la progresión de la franja. Esto no es arbitrario. El orden de las operaciones afecta directamente las tolerancias alcanzables, el comportamiento del material y la longevidad del troquel.
Algunos principios rectores dan forma a las decisiones de secuenciación en matrices de estampado progresivo:
- Perforación antes de formar:Los agujeros y las características internas generalmente se perforan mientras la tira aún está plana. Intentar perforar después de doblarlo introduce un error de posición porque el material ya se ha movido y tensado de manera desigual.
- Formando de simple a complejo:Las curvas poco profundas preceden a las curvas profundas. Las formas parciales preceden a la geometría final. Este enfoque por etapas distribuye la tensión gradualmente y previene el desgarro o el adelgazamiento excesivo.
- Dimensiones críticas ligadas a estaciones tardías:Las características con las tolerancias más estrictas a menudo se forman o acuñan lo más tarde posible en la progresión, minimizando el número de operaciones posteriores que podrían introducir distorsión.
- Estaciones inactivas para integridad estructural:Algunas posiciones no realizan ningún trabajo -; simplemente proporcionan espacio físico entre las estaciones que requieren secciones de matriz grandes y pesadas o permiten el movimiento de la tira entre cambios de altura.
La estrategia de registro piloto va paralela a las decisiones de secuenciación. Los pasadores piloto son el mecanismo que corrige cualquier error-en la dirección de alimentación entre pasadas, asegurando que la tira se coloque con precisión en cada estación. El diseñador de troqueles determina dónde se perforan los orificios piloto (normalmente en la primera estación), cuántos pilotos se activan en cada estación posterior y si los pilotos hacen referencia a la tira portadora o a las características dentro de la propia pieza.
Configurar correctamente la sincronización del piloto es fundamental durante la configuración del troquel. La función de liberación del piloto-en el alimentador de bobina debe sincronizarse de modo que la punta redonda del piloto entre en la tira antes de que los rodillos de alimentación se suelten - pero el diámetro completo del piloto no se enganche hasta después de la liberación. Una sincronización incorrecta conduce aatascos, orificios guía alargados y mala ubicación de las piezas. Estos detalles de configuración se diseñan en la herramienta desde el principio - el diámetro del orificio piloto, la geometría de la punta piloto y la holgura entre el piloto y el orificio afectan la tolerancia de la herramienta durante la producción.
Simulación, creación de prototipos y validación de producción.
Antes de cortar cualquier acero para la construcción real del troquel, los servicios modernos de diseño de troqueles se basan en la simulación de conformado para validar virtualmente toda la secuencia. Herramientas de software - basadas en FEA-comoLogopress ProgSimejecutar tecnología de simulación incremental - permite a los diseñadores de troqueles modelar la operación de conformado de cada estación, predecir el adelgazamiento del material, identificar áreas propensas a arrugarse- y calcular la recuperación elástica antes de que exista la herramienta física.
La simulación responde preguntas que solían requerir costosas pruebas físicas: ¿Esta profundidad de dibujo causará división en el radio de la esquina? ¿Cuánto recupera la pieza después de la estación de plegado y qué ángulo de sobreflexión lo compensa? ¿El material fluye uniformemente a través de la sección formada o un lado se adelgazará excesivamente?
Para proyectos complejos de diseño de troqueles de estampado progresivo, la simulación puede reducir las iteraciones de prueba de cinco o seis a una o dos -, ahorrando semanas de tiempo calendario y costos significativos de retrabajo de herramientas. Funciona como una prensa de prueba virtual, lo que permite a los ingenieros validar el proceso incluso antes de que se finalice el diseño del troquel.
Una vez completada la simulación y construido el dado, comienza la prueba física. La matriz se monta en la prensa objetivo (o en una prensa de prueba con especificaciones equivalentes), se pasa la bobina y se producen las piezas iniciales. Los ingenieros miden las dimensiones críticas con respecto a la impresión de la pieza y verifican:
- Conformidad dimensional con las indicaciones de GD&T
- Altura de la rebaba y estado del borde
- Calidad superficial y marcado.
- Desviación del springback respecto al nominal
- Coherencia en la alimentación de tiras y participación del piloto
Los ajustes durante la prueba son normales: - calzar una estación de formación, ajustar el ángulo de curvatura y ajustar la holgura del troquel. La diferencia entre un dado bien-simulado y uno diseñado sin simulación es la magnitud de esos ajustes: ajustes menores versus reelaboración fundamental.
La validación de la producción sigue a una prueba exitosa. Esto significa funcionar a velocidad de producción durante un período prolongado, medir la capacidad estadística del proceso (Cpk) y confirmar que el troquel mantiene la conformidad bajo ciclos sostenidos. Sólo después de que la herramienta demuestra una producción estable a un ritmo, pasa del estado de desarrollo al estado de producción.
El flujo de trabajo completo - desde el análisis de la impresión de piezas hasta la validación de la producción - suele durar entre 8 y 20 semanas, según la complejidad. Pero la verdadera variable no es el tiempo. Es la calidad de las decisiones de ingeniería tomadas durante el diseño de la franja y la secuenciación de las estaciones. Esas elecciones de la fase temprana-bloquean el techo de rendimiento del dado. Todo lo posterior - simulación, construcción y prueba - simplemente revela si esas decisiones fundamentales fueron acertadas.
La selección de materiales es uno de los factores más poderosos que influyen en esas decisiones tempranas. La misma geometría de pieza estampada en acero dulce versus acero inoxidable versus aluminio puede exigir un número de estaciones completamente diferente, diferentes materiales de troquel y diferentes estrategias de conformado - que es exactamente donde el proceso de diseño se vuelve específico del material-.
Selección de materiales y su impacto en el diseño de matrices
Un troquel progresivo diseñado para acero al carbono no sobrevivirá una semana funcionando con acero inoxidable - y uno optimizado para aluminio destruirá las piezas de cobre con irritación en los primeros cien golpes. Los materiales de estampado progresivo no se limitan a rellenar una línea en la impresión de la pieza. Dictan el número de estaciones, los requisitos de tonelaje, la geometría del punzón, la estrategia de lubricación y la selección del material del troquel en toda la herramienta. Cambia la aleación y estarás rediseñando el troquel.
Esta es la variable que separa a los ingenieros que entienden el estampado progresivo de metales de aquellos que consideran la elección del material como una ocurrencia tardía. Así es como los materiales de tiras más comunes dan forma a cada decisión en la herramienta.
Acero y Acero Inoxidable en Estampación Progresiva
El acero con bajo-carbono (1008, 1010, 1018) sigue siendo el caballo de batalla del estampado progresivo del acero al carbono. Tiene una recuperación elástica moderada, una formabilidad predecible y demandas de tonelaje relativamente bajas. Los diseñadores de matrices pueden lograr curvaturas cerradas en un radio de 1T sin riesgo de agrietamiento, y los punzones de acero para herramientas D2 estándar brindan una vida útil confiable en cientos de miles de golpes antes de reafilarse.
El acero inoxidable lo cambia todo. Los grados como 301 y 304-se endurecen rápidamente durante el conformado, lo que significa que cada operación de doblado o estirado aumenta el límite elástico del material y la resistencia a deformaciones adicionales. ¿La consecuencia práctica? Una geometría que se puede lograr en tres estaciones con acero dulce podría requerir cinco o seis estaciones en acero inoxidable - pasos adicionales de acuñado, alivio de tensión-o formación por etapas agregados específicamente para gestionar el endurecimiento por trabajo sin agrietarse.
El estampado progresivo de acero inoxidable también exige un mayor tonelaje de prensa (normalmente de 1,5 a 2 veces lo que requiere el acero dulce para una geometría equivalente) y genera un desgaste significativamente mayor en las superficies de las herramientas. La irritación - donde el material inoxidable se suelda microscópicamente a las superficies de perforación - es una amenaza constante. Los diseñadores de matrices contrarrestan esto con recubrimientos de superficie (TiN, TiCN o AlCrN), superficies de punzón pulidas y lubricantes especializados diseñados para mantener una capa límite bajo presión extrema.
Consideraciones sobre cobre, latón y aluminio
Los materiales más blandos y dúctiles como el cobre, el latón y las aleaciones de aluminio solucionan el problema. La formabilidad es generosa - logrará radios de curvatura más ajustados con menos estaciones. Una aplicación de estampado progresivo de cobre podría consolidar operaciones que el acero inoxidable se distribuiría en múltiples etapas. Menos estaciones significan una matriz más corta y menos costosa.
Pero la ductilidad introduce sus propios modos de falla. El cobre y el latón tienden a adherirse a las superficies de las herramientas, produciendo rebabas y marcas en la superficie que comprometen tanto la función como la apariencia. La formación excesiva de rebabas en el latón a menudo requiere bordes cortantes más afilados e intervalos de reafilado más frecuentes. El estampado progresivo de aluminio presenta preocupaciones similares de irritación, además de una tendencia a rayar y marcar las superficies rugosas de las herramientas. - los diseñadores de matrices responden puliendo las superficies de conformado hasta lograr un acabado casi-de espejo y reduciendo la velocidad de la prensa para limitar la acumulación de calor por fricción.
La abrasividad del material de la tira determina directamente si los componentes del troquel utilizan acero para herramientas o insertos de carburo. Aquí está la lógica de la decisión: los aceros para herramientas como D2 o A2 funcionan bien para acero dulce y latón en volúmenes moderados. Pero para el acero inoxidable, las aleaciones de alta-resistencia o cualquier aplicación que tenga como objetivo una vida útil del troquel superior a 500 000 golpes, los insertos de carburo en las estaciones de corte y de alto-desgaste se vuelven económicamente necesarios. El carburo cuesta de tres a cinco veces más por plaquita, pero extiende los intervalos de afilado por un factor de cinco a diez - una ganancia neta en tiradas de producción largas.
| Material | Formabilidad | Rango de espesor típico | Impacto del desgaste del troquel | Aplicaciones comunes |
|---|---|---|---|---|
| Acero bajo-carbono (1008-1018) | Alta - curvas tolerantes, recuperación elástica moderada | 0,3 mm – 3,0 mm | Moderado - acero para herramientas D2 estándar adecuado | Soportes, clips estructurales, refuerzos automotrices |
| Acero inoxidable (301, 304, 316) | Moderado - el trabajo se endurece rápidamente y se necesitan más estaciones | 0,2 mm – 2,5 mm | Alto - riesgo de irritación, se requieren recubrimientos o carburo | Componentes médicos, equipos alimentarios, hardware-resistente a la corrosión |
| Cobre (C110, C102) | Se pueden lograr - radios estrechos muy altos | 0,1 mm – 2,0 mm | Problemas de adherencia y rebabas bajos{0}}moderados - | Terminales eléctricos, barras colectoras, disipadores de calor. |
| Latón (C260, C272) | Alta - excelente ductilidad, fácil de formar | 0,1 mm – 2,0 mm | Bajo - pero requiere bordes afilados para controlar las rebabas | Conectores, herrajes decorativos, accesorios de plomería. |
| Aluminio (3003, 5052, 6061) | Riesgo moderado-alto - de rayado y irritación | 0,3 mm – 3,0 mm | Se necesitan - herramientas pulidas moderadas y velocidad reducida | Aletas del intercambiador de calor, recintos, piezas estructurales ligeras. |
Observe el patrón: los materiales más duros y resistentes exigen más estaciones de conformado, mayor tonelaje y herramientas más-resistentes al desgaste (costosas). Los materiales más blandos reducen el número de estaciones, pero requieren estrategias de gestión de la superficie que añaden su propia complejidad. Ninguno de los extremos del espectro es intrínsecamente más fácil de estampar - son problemas de ingeniería diferentes que requieren diferentes respuestas de diseño de matrices.
Esta es exactamente la razón por la que el troquelado y estampado progresivos personalizados son importantes a nivel de material. Un fabricante de troqueles que no ajusta los porcentajes de holgura, los recubrimientos de punzonado y el número de estaciones específicamente para su aleación está dejando el rendimiento y la vida útil del troquel sobre la mesa. Los números cambian significativamente: la holgura del troquel para acero dulce generalmente se establece en 5-8 % del espesor del material por lado, mientras que el acero inoxidable requiere 8,5-9,5 % y el aluminio necesita holguras más estrechas, alrededor de 4-6 % para controlar las rebabas.
La selección del material no solo afecta la forma en que el troquel forma la pieza - sino que determina si el uso de herramientas progresivas es el método correcto. Cuando la geometría de la pieza implica embuticiones profundas que exceden lo que la progresión-de alimentación por tira puede acomodar, o cuando el espesor del material supera los límites prácticos de manejo de la tira-, entran en discusión métodos de troqueles alternativos.
Selección de troquel progresivo versus troquel de transferencia versus selección de troquel compuesto
No todas las piezas pertenecen a una prensa de estampación progresiva. Una carcasa embutida-profunda que excede el ancho de la tira, un soporte grande que no puede mantener la integridad del portador a lo largo de doce estaciones, una arandela simple que no justifica el uso de herramientas multi-estaciones - cada uno de estos escenarios apunta hacia un método de matriz diferente. Elegir mal significa gastar demasiado en herramientas, luchar contra problemas de calidad o dejar el tiempo del ciclo sobre la mesa.
Los tres métodos principales de estampado con matrices - progresivo, de transferencia y compuesto - difieren en cómo mueven el material, cómo manejan la complejidad de las piezas y dónde ofrecen ventajas económicas. Comprender la distinción mecánica entre ellos es lo que separa una buena inversión en herramientas de un costoso desajuste.
Troquel progresivo versus troquel de transferencia versus troquel compuesto
Cada método resuelve un problema de fabricación diferente:
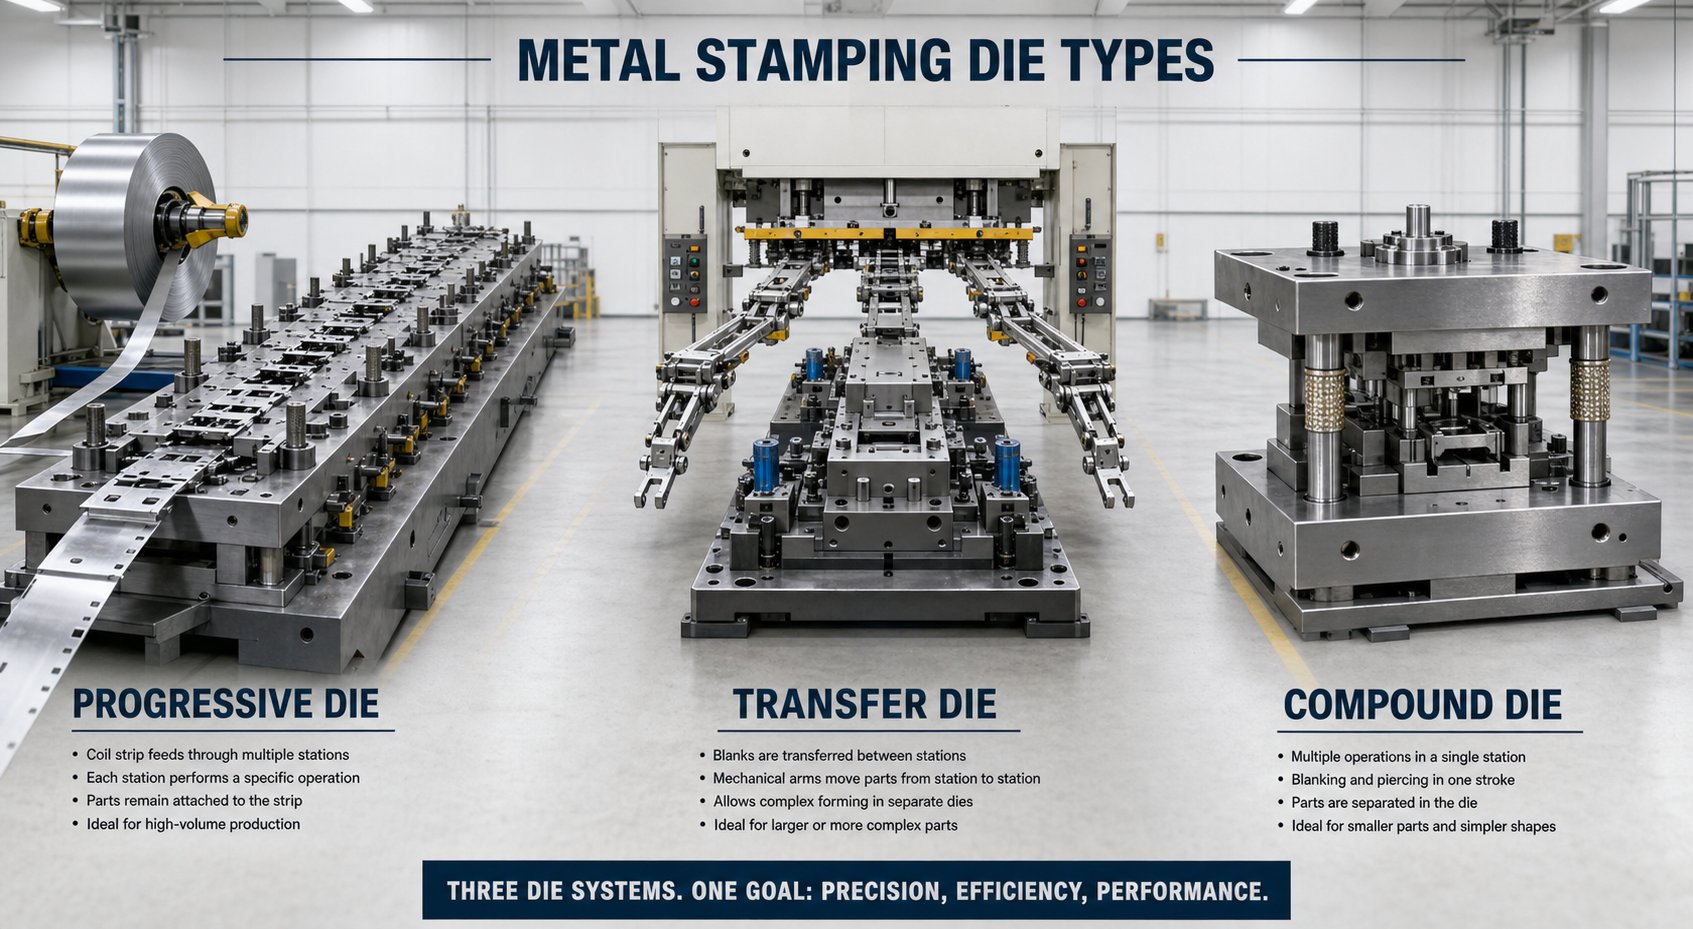
- Troqueles progresivosMantenga la pieza de trabajo unida a la tira durante todas las operaciones de formado. La bobina avanza a un paso fijo y la pieza terminada se separa sólo en la estación final. Este enfoque de tira-conectada permite las velocidades de ciclo más altas - una operación de estampado de metal con matriz progresiva normalmente ejecuta de 100 a 300+ golpes por minuto - pero limita el tamaño de la pieza a lo que cabe dentro de los anchos prácticos de la tira (normalmente menos de 300 mm).
- Muere la transferenciasepare el espacio en blanco de la tira en la primera estación y luego mueva piezas discretas entre las estaciones siguientes utilizando dedos mecánicos o pinzas servo-accionadas. Debido a que la pieza es independiente-, las herramientas de transferencia manejan piezas más grandes, embutidos más profundos y geometrías imposibles de formar mientras están atadas a una tira portadora. Las velocidades de los ciclos son más bajas (normalmente de 15 a 40 golpes por minuto) debido al movimiento de transferencia mecánica entre estaciones.
- Muere compuestorealice múltiples operaciones de corte - corte, perforación y, a veces, acuñado - en una sola pasada de prensa en una estación. La parte se completa de un solo golpe. Este método ofrece una excelente planitud y concentricidad entre las características porque todas las operaciones ocurren simultáneamente, pero no puede realizar doblado ni conformado tridimensional. Está restringido a piezas esencialmente planas.
La contrapartida fundamental-se reduce a esto: los troqueles progresivos maximizan la velocidad y minimizan la manipulación de piezas más pequeñas con características complejas. Los troqueles de transferencia sacrifican la velocidad por libertad geométrica en piezas más grandes o más profundas. Los troqueles compuestos ofrecen simplicidad y precisión para geometrías planas en volúmenes moderados.
Criterios de selección basados en los requisitos de las piezas
La elección entre estos métodos no es una cuestión de preferencia -, sino que depende de características medibles de las piezas. Hágase estas preguntas al evaluar qué configuración de máquina de estampado se adapta a su aplicación:
- ¿Cuál es el sobre de la pieza?Si cabe dentro de un ancho de tira de 300 mm y no requiere embuticiones más profundas de las que el material puede soportar mientras está conectado a un soporte, el uso de herramientas progresivas probablemente sea óptimo.
- ¿Cuál es el volumen anual?Los troqueles progresivos ofrecen el coste por pieza-más bajo en volúmenes superiores a 500.000 al año debido a su ventaja de velocidad. Los troqueles de transferencia se vuelven económicos en 100,{5}} unidades donde la complejidad de la pieza justifica las herramientas. Los troqueles compuestos alcanzan su punto óptimo entre 50.000 y 500.000 unidades para geometrías simples.
- ¿La geometría implica dibujos profundos?Las profundidades de embutido que exceden 1,5 veces el diámetro de la pieza normalmente requieren que la pieza en bruto esté libre de la tira - que apunta hacia la herramienta de transferencia.
- ¿Cuál es el presupuesto para herramientas?Los troqueles compuestos cuestan significativamente menos de diseñar y construir. Tanto los troqueles progresivos como los de transferencia conllevan una mayor inversión inicial, pero los troqueles progresivos se amortizan más rápidamente en volumen gracias a una mayor frecuencia de carreras.
| Criterios | Troquel progresivo | Troquel de transferencia | Troquel compuesto |
|---|---|---|---|
| Tamaño de pieza óptimo | De pequeño a mediano (se ajusta al ancho de la tira, normalmente menos de 300 mm) | Mediano a grande (no limitado por tira) | Pequeño a mediano (piezas planas, normalmente de menos de 150 mm) |
| Volumen anual ideal | 500,000+ unidades | 100.000 – 2.000.000 unidades | 50.000 – 500.000 unidades |
| Complejidad geométrica | Alto - dobleces, perforaciones y formas múltiples que se pueden lograr en muchas estaciones | Es posible realizar embutidos, roscados, nervaduras y moleteados muy altos - de profundidad | - bajo limitado a operaciones planas y de un solo plano- |
| Costo de herramientas (relativo) | Alto | Más alto (120-150% del progresivo) | Medio (70-90% del progresivo) |
| Velocidad del ciclo | Más rápido (100-300+ SPM) | Moderado (15-40 ppm) | Rápido (80-200 SPM, pero de una sola operación) |
| Utilización de materiales | La tira portadora moderada - se convierte en chatarra | Superior - no se requiere web del operador | Alto - desperdicio mínimo para espacios en blanco simples |
Un detalle que vale la pena señalar: los troqueles de transferencia a menudo ofrecen una mejor utilización del material que las herramientas progresivas porque eliminan la tira portadora (la red de material que conecta las piezas a través de la progresión). Ese ahorro de material puede compensar la menor velocidad del ciclo, particularmente en aleaciones más gruesas o caras donde el costo de la chatarra es significativo.
También existen enfoques híbridos. Algunas configuraciones de prensas de estampado combinan una sección frontal progresiva - que maneja la perforación y el conformado inicial mientras la pieza permanece en la tira - con una sección trasera de transferencia que separa la pieza en bruto y la mueve a través de estaciones de conformado más profundas. Estos híbridos de transferencia-progresiva capturan ventajas de velocidad en la parte delantera y al mismo tiempo se adaptan a demandas geométricas que exceden la capacidad progresiva pura en la parte trasera. Son más complejos de diseñar y mantener, pero para la geometría de pieza correcta, representan lo mejor de ambos métodos.
El marco de selección anterior maneja la mayoría de los escenarios de manera limpia. Pero la decisión no se toma de forma aislada - está determinada por la industria a la que sirve la pieza, la documentación de calidad requerida junto con ella y las expectativas de producción que vienen con los programas OEM versus los programas de posventa. Esas demandas-a nivel de aplicación añaden otra capa a la estrategia de herramientas.
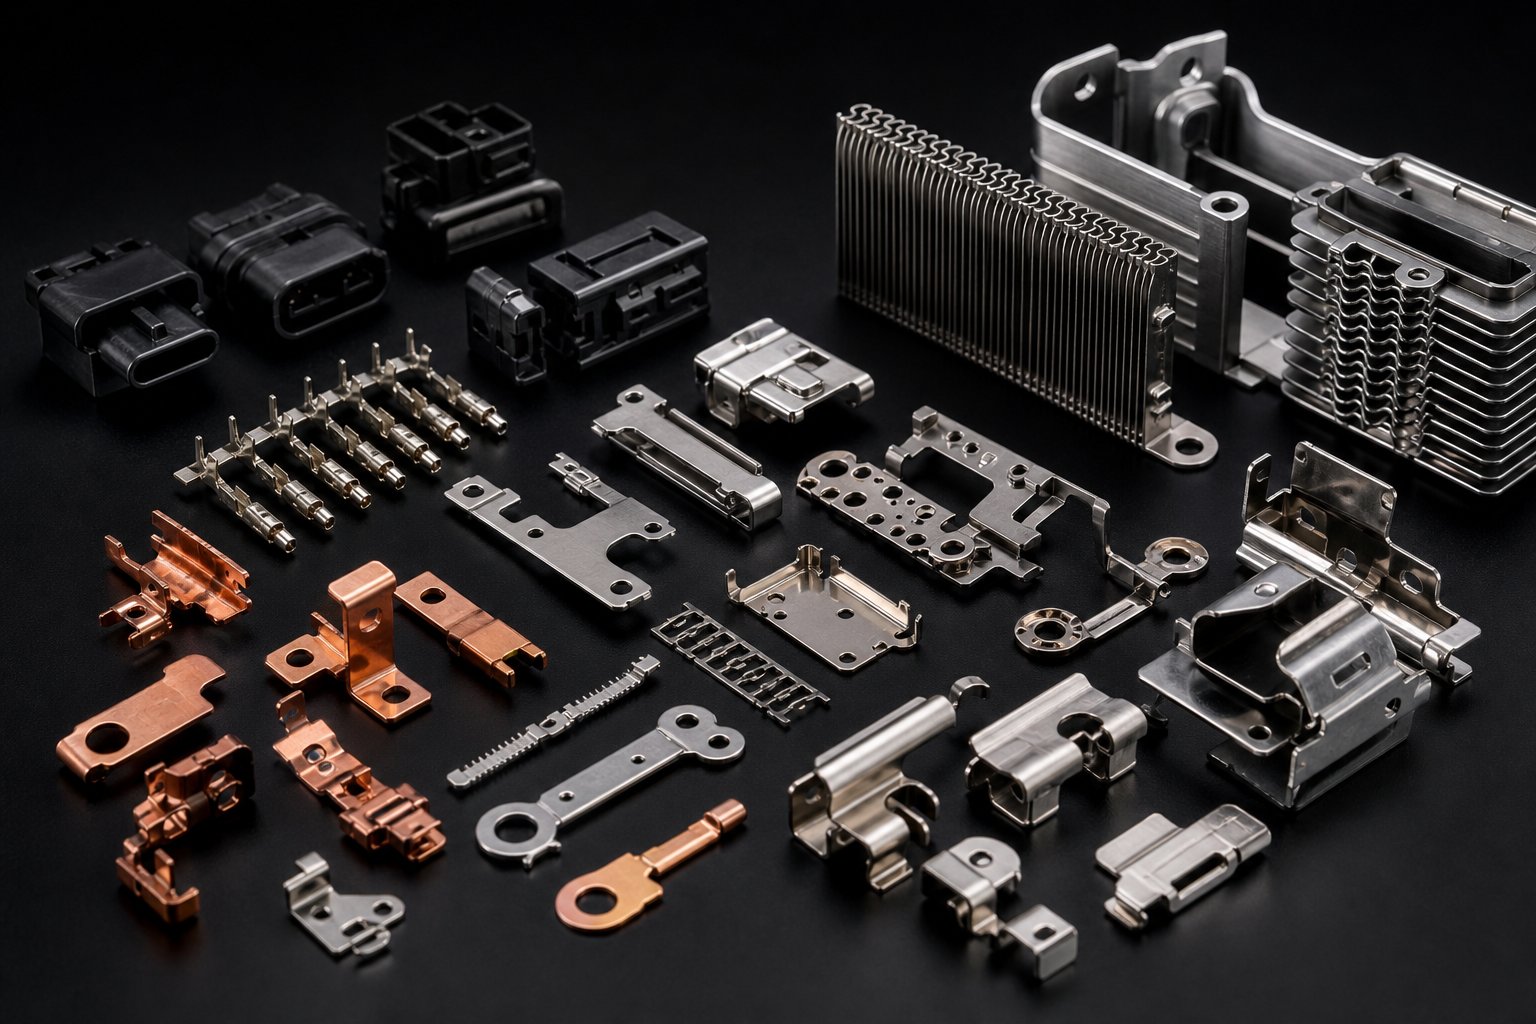
Aplicaciones industriales y por qué los troqueles progresivos sobresalen
Cada industria que utiliza el estampado progresivo tiene una razón más allá de simplemente "necesitamos muchas piezas". Las demandas técnicas específicas - bandas de tolerancia, condiciones de la superficie, requisitos de trazabilidad, limitaciones de materiales - determinan no solo si las herramientas progresivas son apropiadas, sino también cómo deben personalizarse. Un soporte para una carcasa de ventilador HVAC y un contacto para un marcapasos cardíaco provienen de troqueles progresivos, pero la lógica de ingeniería detrás de cada herramienta es completamente diferente.
Esa distinción importa. Cuando evalúa si los estampados metálicos de precisión progresiva se ajustan a su aplicación, la pregunta no es solo el volumen - sino si el proceso puede cumplir con los requisitos no-negociables de su industria sin que operaciones secundarias afecten su ventaja de costos.
Estampado de componentes automotrices y vehículos eléctricos
El sector del automóvil sigue siendo el mayor consumidor de estampados de gran volumen a nivel mundial, y las razones son estructurales. Las plataformas de vehículos exigen miles de componentes estampados discretos - soportes, conectores, refuerzos estructurales, carcasas de sensores, contactos de terminales - producidos en volúmenes medidos en millones por año con tolerancias que no pueden variar en una producción que dura meses.
Los troqueles progresivos satisfacen esta demanda porque ofrecen lo que los fabricantes de equipos originales de automóviles realmente necesitan: coherencia estadística. No basta con que las piezas midan correctamente durante una inspección de muestra. Los programas de estampado progresivo de OEM requieren capacidad de proceso demostrada (valores Cpk de 1,33 o superiores en características críticas) sostenida durante campañas de producción completas. La matriz misma debe producir piezas de manera tan consistente que la variación del proceso permanezca dentro de los límites de control indefinidamente.
La transición a los vehículos eléctricos ha acelerado aún más esta situación. Los componentes de contacto de la batería, los conectores de la barra colectora y las pilas de laminación del motor exigen un estampado metálico de alta precisión en cobre o aleaciones especializadas, a menudo con tolerancias más estrictas que los componentes tradicionales del tren motriz. Un conector de módulo de batería que transporta 400 V debe mantener la fuerza de contacto dentro de una ventana estrecha -, lo que significa que la matriz progresiva que forma esos contactos de resorte no puede permitir una deriva dimensional que cambie las características de deflexión.
Aplicaciones electrónicas, médicas y HVAC
El estampado electrónico opera en el extremo opuesto del espectro de tamaños. Piense en marcos de cables con distancias de paso inferiores a 1 mm, pines de conector formados a partir de tiras de material tan fino como 0,1 mm y latas de protección de RF con tolerancias medidas en micras. Los troqueles progresivos para electrónica funcionan a alta velocidad - a menudo de 300 a 1200 golpes por minuto - en materiales extremadamente delgados donde la precisión de la alimentación y el registro piloto se convierten en los desafíos de ingeniería dominantes.
El estampado progresivo médico introduce un conjunto de restricciones completamente diferente. Las piezas en sí pueden no ser geométricamente extremas, pero el entorno del proceso sí lo es. Los componentes de dispositivos implantables exigen bordes libres de rebabas-(porque incluso una rebaba microscópica puede dañar el tejido), manejo de materiales biocompatibles (sin contaminación cruzada-de lubricantes o restos de herramientas) y, a menudo, un diseño de herramientas compatible con salas blancas-que minimice la generación de partículas durante el estampado. Los instrumentos quirúrgicos producidos mediante estampado progresivo de acero inoxidable requieren tolerancias tan ajustadas como ±0,0005 pulgadas - aproximadamente 12 micrones - para garantizar un funcionamiento mecánico suave durante los procedimientos.
El estampado progresivo HVAC toma otro camino más. Aquí, el desafío de ingeniería tiene menos que ver con la precisión extrema y más con la eficiencia sostenida del material en volúmenes enormes. Las aletas del intercambiador de calor - estampadas por millones a partir de finas tiras de aluminio - deben mantener una geometría de flujo de aire constante en cada pieza. Una variación de incluso 0,1 mm en el espaciado de las aletas o en el ángulo de las rejillas degrada el rendimiento térmico en todo el conjunto del intercambiador de calor. Los troqueles progresivos para aplicaciones HVAC priorizan una larga vida útil de la herramienta y una variación mínima de estación-a-estación en las series de producción medidas en decenas de millones de visitas.
A continuación se muestra cómo los requisitos principales de cada industria se corresponden con capacidades específicas de troqueles progresivos:
- Automotriz/EV:Alto-consistencia de volumen con tolerancias estrictas → formación en múltiples-estaciones con acuñado para estabilidad dimensional, en-marcado de piezas para trazabilidad, diseño de proceso compatible con SPC-
- Electrónica:Micro-características en materiales ultra-delgados → herramientas progresivas de alta-velocidad con pilotos de precisión, secciones de corte de carburo y espacio cercano-entre estaciones de paso
- Dispositivos médicos:Bordes-libres de rebabas y procesamiento biocompatible → estaciones de afeitado después del corte, inserciones formadoras de carburo pulido, sistemas de lubricación controlada con fluidos-de grado médico
- Climatización:Millones de piezas idénticas con una geometría de flujo de aire consistente → aceros para herramientas de alta-durabilidad, diseños de tiras optimizadas para una máxima utilización del material, sistemas piloto robustos para el control de tiras de aluminio delgadas
- Aeroespacial:Tolerancias extremas (±0,0005 pulgadas) en aleaciones ligeras → secuencias de conformado por etapas, compensación de recuperación elástica validada por FEA-, capacidad de inspección del 100% en-die
¿El hilo conductor? Cada industria no solo necesita estampados metálicos de precisión progresiva - sino que necesita troqueles personalizados para ofrecer una característica de rendimiento específica que sea más importante en ese contexto de aplicación.
Los programas de estampado progresivo OEM añaden otra capa de complejidad que los proyectos de hardware comerciales o de posventa rara vez encuentran. Los contratos OEM normalmente requierenPPAP (Proceso de aprobación de piezas de producción)documentación - un paquete de 18-elementos que incluye resultados dimensionales, estudios de capacidad de procesos, planes de control, documentación AMEF y análisis de sistemas de medición. El troquel en sí debe diseñarse para facilitar esto: estaciones de marcado de piezas que estampen códigos de lote o marcas de fecha para la trazabilidad, sensores en el troquel que monitoreen la fuerza de conformado para la recopilación de datos SPC y una construcción modular que permita un mantenimiento medido y documentado sin alterar los parámetros de proceso validados.
Por el contrario, los programas de posventa a menudo sólo requieren conformidad dimensional para imprimir. El troquel puede ser más sencillo, la documentación más ligera y los controles del proceso menos rigurosos. Pero para cualquier ingeniero que suministre OEM automotrices, médicos o aeroespaciales de nivel 1 o 2, el requisito de PPAP no es opcional - y debe diseñarse en las herramientas desde el principio, no atornillarse después de construir el troquel.
Esta distinción entre "hacer buenas piezas" y "demostrar que siempre se pueden hacer buenas piezas" es exactamente donde los programas de estampado de alto volumen tienen éxito o fracasan. El troquel debe producir piezas conformes, sí -, pero también debe generar datos, trazabilidad y evidencia de estabilidad del proceso que satisfagan el sistema de calidad del OEM. Ese requisito se remonta a las decisiones iniciales de diseño del troquel: cuántos sensores, qué tipo de marcado de piezas, cómo afecta la mantenibilidad a la recalificación del proceso.
Las expectativas de rendimiento integradas en estas aplicaciones industriales - velocidad, precisión, trazabilidad y vida útil - no se mantienen por sí solas. Se erosionan con cada golpe a menos que la herramienta esté diseñada para una producción sostenible. Lo que plantea la pregunta que todo ingeniero de producción enfrenta eventualmente: ¿cómo se puede mantener un troquel progresivo funcionando según las especificaciones durante millones de ciclos sin que un tiempo de inactividad no planificado destruya su cronograma de entrega?
Mantenimiento de troqueles, vida útil de herramientas y economía de producción
Un dado progresivo no falla del todo a la vez. Degrada - los bordes del punzón en micras por cada mil golpes, las holguras del troquel se abren a medida que las superficies se desgastan y los resortes pierden su precarga durante millones de ciclos. La pregunta no es si será necesario mantenimiento. Se trata de detectar la degradación a tiempo mediante una intervención planificada o descubrirla tarde debido al rechazo de piezas y tiempos de inactividad no planificados.
Aquí es donde las decisiones de diseño de troqueles tomadas meses antes - elección de materiales, construcción de insertos y estrategia de acceso - pagan dividendos o crean dolores de cabeza en la planta de producción. Especialmente en el estampado de metales a alta velocidad, donde las prensas realizan ciclos de 200 a 1,200+ golpes por minuto, el desgaste se acumula más rápido de lo que la mayoría de los ingenieros esperan.
Intervalos de mantenimiento de matrices e indicadores predictivos
¿Cómo se sabe cuándo un troquel progresivo necesita servicio? No se espera un fracaso catastrófico. En lugar de ello, se observa una desviación de la calidad medible que indica la progresión del desgaste antes de que cruce los límites de tolerancia:
- Aumento de la altura de las rebabas:A medida que los bordes cortantes del punzón se vuelven desafilados, el corte se vuelve menos limpio. La altura de la rebaba, que oscila entre 0,05 mm y 0,10 mm, suele ser el primer signo medible de que es necesario reafilarla con retraso.
- Deriva dimensional:Las características formadas se desplazan gradualmente fuera del valor nominal a medida que se desgastan las superficies de formación. Los gráficos SPC que muestran tendencias (no dispersión aleatoria) indican una degradación sistemática de la herramienta.
- Mayor fuerza de desmontaje:Los punzones desgastados crean más fricción durante la retirada. Los operadores pueden notar cambios sutiles en la carga de la prensa antes de que aparezcan problemas dimensionales.
- Tirando de babosas:Cuando los restos se adhieren a las caras del punzón en lugar de expulsarse limpiamente, generalmente indica degradación de la superficie oLos efectos del vacío empeoran por el desgaste del punzón..
Las operaciones de estampado experimentadas establecen intervalos de afilado basados en el número de golpes en lugar de la inspección visual. Una operación de estampado progresivo de alta velocidad con acero inoxidable podría programar el reafilado cada 150.000 a 250.000 golpes, mientras que la misma herramienta con acero dulce podría extender ese intervalo a 500.000 o más. La clave es cuantificar el intervalo durante la validación de la producción inicial y luego realizar un seguimiento riguroso.
El mantenimiento planificado significa que el troquel sale de la prensa según lo programado. - el tiempo de inactividad del operador es predecible, se preparan insertos de repuesto y la planificación de la producción toma en cuenta la interrupción. El mantenimiento no planificado significa que algo se rompió. Esa distinción es costosa: los eventos no planificados generalmente cuestan de tres a cinco veces más que el servicio programado si se tienen en cuenta los desechos, las reparaciones aceleradas, los plazos de entrega incumplidos y la interrupción de la línea.
Los diseñadores de troqueles inteligentes incorporan la capacidad de mantenimiento directamente en la herramienta. La construcción de inserto modular permite intercambiar las secciones desgastadas sin tener que sacar todo el troquel de la prensa. La fijación accesible significa inserciones atornilladas en lugar de componentes encajados a presión enterrados detrás de otras estaciones. Los portapunzones estandarizados permiten un reemplazo rápido sin necesidad de un rectificado personalizado. Estas características de diseño cuestan un poco más por adelantado, pero ahorran un tiempo enorme durante la vida útil de producción de la herramienta.
Cómo las decisiones de diseño de matrices afectan la vida útil de la herramienta y el costo por pieza
Esta es la realidad económica que los equipos de adquisiciones a menudo pasan por alto: una matriz más barata cuesta más por pieza. Dos cotizaciones de herramientas para la misma geometría de pieza - una de $35 000 con acero para herramientas en todas partes, otra de $48 000 con troqueles de estampado de carburo progresivos con insertos en todas las estaciones de corte - parecen una simple decisión presupuestaria en papel. Pero si se hacen los cálculos sobre una vida de producción de un millón-de piezas, la economía cambia.
Considere las variables:
- Insertos de carburo versus acero para herramientas:Los componentes de corte de carburo cuestan de tres a cinco veces más por plaquita, pero prolongan los intervalos de reafilado en un factor de cinco a diez. Menos eventos de mantenimiento significan más tiempo de actividad, menos eventos de desperdicio durante el reinicio y menor costo laboral acumulado.
- Selección de espacio libre para troqueles:El espacio libre adecuado - adaptado al tipo y espesor del material - reduce la fuerza de corte en cada pasada. Una fuerza menor significa una degradación más lenta de los bordes. Un troquel que funciona con una holgura del 6% en acero dulce dura considerablemente más que uno con una holgura del 4%, porque un apriete excesivo multiplica la fricción y el calor en el filo.
- Recuento de estaciones y distribución de desgaste:Distribuir el trabajo de encofrado en más estaciones reduce la carga máxima en cualquier punto. Cada estación se desgasta más lentamente porque realiza menos trabajo por pasada. La construcción del troquel cuesta más (más estaciones significan más componentes), pero cada componente dura proporcionalmente más.
Hacer funcionar un troquel en una prensa de estampado de alta-velocidad a 300+ golpes por minuto acelera todos los mecanismos de desgaste. La temperatura del punzón aumenta debido a los repetidos ciclos de fricción. La expansión térmica altera sutilmente los espacios libres a mitad de carrera. La vibración de la tira aumenta la carga lateral sobre pilotos y guías. Las películas de lubricante se adelgazan con el rápido ciclo. Un dado que dura 800.000 golpes entre servicios a 60 SPM podría necesitar atención cada 400.000 golpes a 400 SPM - la relación no es lineal, porque las fuerzas dinámicas y los efectos térmicos se combinan a velocidades más altas.
El estampado a alta velocidad exige herramientas diseñadas específicamente para ese régimen operativo. La construcción de troqueles de velocidad-estándar - adecuada de 60 a 100 SPM - se convierte en un inconveniente cuando se presiona para un servicio de alta-velocidad. Los sistemas de guía reforzados, la carga equilibrada de las estaciones, el tiempo optimizado de evacuación de chatarra y la estabilización dinámica de la descarga se convierten en necesidades en lugar de lujos por encima de 300 SPM.
El cálculo del costo total de propiedad debería verse así:
Costo por pieza=(costo del troquel + costo de mantenimiento de por vida + costo de tiempo de inactividad no planificado + costo de desechos) / total de piezas producidas durante la vida útil del troquel
Una matriz de 48 000 dólares que produce 2 millones de piezas conformes con eventos de mantenimiento mínimos ofrece un costo-por-pieza fundamentalmente diferente que una matriz de 35 000 dólares que produce el mismo volumen pero requiere el doble de intervenciones de mantenimiento y genera un 3 % más de desechos durante los reinicios. La diferencia inicial es de $13,000. La diferencia en la vida útil puede exceder los $50 000 en ahorros operativos - sin contar la mejora en la confiabilidad de la entrega que se obtiene gracias a menos paradas no planificadas.
Esta perspectiva de costo total-replantea la decisión de inversión en herramientas. No estás comprando un dado. Estás comprando un sistema de producción cuya economía se desarrolla a lo largo de años, no de semanas. Cada elección de diseño - carburo versus acero para herramientas, modular versus monolítico, cinco estaciones versus siete - desplaza la curva de costos a largo plazo-de maneras que la orden de compra inicial nunca refleja.
Esa misma lógica económica se extiende más allá del diseño y abarca una decisión de abastecimiento más amplia. Cuando selecciona un socio para troquelado y estampado progresivo personalizado, está evaluando no solo su capacidad para construir la herramienta, sino también su comprensión de cómo las opciones de diseño se traducen en economía de producción durante toda la vida del programa.
Cómo conseguir un socio de troquel progresivo personalizado
Validó el diseño, seleccionó el material, definió la secuencia de estaciones y calculó el costo total de propiedad. Cada decisión de ingeniería está bloqueada. Y, sin embargo, todo el programa aún puede fallar en este punto - si el socio equivocado crea la herramienta. La brecha entre un troquel que funciona sobre papel y uno que funciona a un ritmo de dos millones de ciclos se reduce a quién lo fabrica, cómo colaboran durante el diseño y qué sistemas incorporan a la rampa de producción.
Contratar fabricantes de troqueles progresivos no es lo mismo que comprar hardware básico. Está ingresando a una asociación técnica que abarca meses de desarrollo y años de producción. Los criterios de evaluación importan - y la mayoría de los equipos de adquisiciones no los ponderan correctamente.
Evaluación de las capacidades del fabricante de troqueles progresivos
Imagine que está preseleccionando fabricantes de matrices de estampado para un nuevo programa de conectores para automóviles. Tres proveedores cotizan precios y plazos de entrega similares. ¿Cómo se diferencia? El precio y la entrega están en juego. La verdadera separación proviene de la profundidad técnica - específicamente, de si el proveedor puede manejar todo el alcance de los servicios de fabricación de herramientas y troqueles bajo un mismo techo o depende de subcontratistas para los pasos críticos.
Esto es lo que debe evaluar:
- Capacidad interna-de diseño y construcción de troqueles:¿Puede el proveedor imprimir su pieza, desarrollar el diseño de la tira, diseñar el troquel completo y mecanizar todos los componentes internamente? Las cadenas de suministro fragmentadas - donde el diseño ocurre en un taller, el mecanizado en otro y el ensamblaje en un tercero - introducen brechas de comunicación y problemas de responsabilidad que se agravan durante las pruebas.
- Rango de tonelaje de prensa y tamaño de cama:¿El proveedor opera prensas que cumplen con los requisitos de su matriz de producción? Un fabricante con una capacidad de 30-toneladas a 400 toneladas en múltiples líneas de prensas puede manejar todo, desde microconectores hasta soportes estructurales sin subcontratar tiradas de producción.
- Manipulación de materiales para aleaciones específicas:El procesamiento de cobre, acero inoxidable o acero de alta-resistencia exige diferentes sistemas de alimentación, estrategias de lubricación y gestión de desechos. Pregunte si el proveedor tiene experiencia documentada con la especificación exacta de su material - no solo la familia de aleaciones, sino también el temperamento y el espesor específicos.
- Sistemas de calidad (certificación ISO, implementación SPC):ISO 9001 es la base. Para los programas de estampado progresivo de OEM automotrices, la certificación IATF 16949 indica que el proveedor opera dentro de un marco de proceso-controlado con FMEA documentados, planes de control y análisis de sistemas de medición ya integrados en su flujo de trabajo.
- Prototipo-a-escalabilidad de producción:Algunos talleres se destacan en la construcción de troqueles pero carecen de capacidad de producción de prensas. Otros ejecutan un gran volumen-de estampado, pero no diseñan herramientas internamente-. El socio ideal abarca ambos - capaces de iterar durante el desarrollo y luego escalar sin problemas a una producción sostenida sin tener que trasladarlo a una instalación diferente.
- Herramientas de simulación y validación:La simulación de conformado basada en FEA-, la predicción de recuperación elástica y la capacidad de prueba virtual reducen las iteraciones físicas y aceleran el tiempo-hasta-la producción. Los proveedores que invierten en estas herramientas suelen ofrecer tasas de éxito en las primeras-pruebas significativamente más altas que aquellos que dependen únicamente de la experiencia.
- Infraestructura de mantenimiento:Pregunte qué sucede después de validar el dado. ¿Ofrece el proveedor servicios de mantenimiento programado, programas de insertos de repuesto y capacidades de reparación de troqueles? Un socio de troquelado y estampado progresivo que desaparece después de la entrega lo deja expuesto cuando las herramientas necesitan servicio en el mes dieciocho.
Pondere estos criterios según el perfil de riesgo de su programa. Un conector para automoción de gran-volumen que utiliza 5 millones de piezas al año exige sistemas de calidad rigurosos y experiencia comprobada en materiales. Un programa de soporte industrial de menor-volumen podría priorizar la flexibilidad y el costo del tiempo de entrega. De cualquier manera, la evaluación debe ir más allá de un folleto de capacidades: - solicite estudios de casos, solicite referencias en su material específico y rango de tolerancia y, si es posible, visite las instalaciones para observar de primera mano el proceso de construcción y prueba de sus troqueles.
Cómo se ve un flujo de trabajo colaborativo entre diseño-y-producción
Los mejores servicios de estampado progresivo no comienzan con una orden de compra. Comienzan con una conversación - normalmente una revisión del diseño en la que los ingenieros de troqueles del proveedor se sientan con su equipo de producto y analizan juntos la impresión de la pieza. Esa colaboración inicial marca la trayectoria de todo el programa.
Así es como se ve una interacción bien-estructurada desde el primer contacto hasta la rampa de producción:
- Revisión inicial de la pieza y evaluación de viabilidad:El proveedor evalúa la geometría de su pieza, las especificaciones del material, las tolerancias y los requisitos de volumen. Identifican posibles desafíos de conformado, señalan características que pueden necesitar ajuste de DFM y confirman que el uso de herramientas progresivas es el método correcto para su aplicación.
- Comentarios de DFM y optimización del diseño:Los ingenieros proponen modificaciones que mejoran la capacidad de fabricación sin comprometer la función - radios de curvatura más amplios, posiciones ajustadas de los orificios en relación con las características formadas o alternativas de calidad de materiales que reducen las demandas de tonelaje. Este paso a menudo elimina de una a tres estaciones del troquel, lo que reduce directamente el costo de herramientas.
- Aprobación del diseño de la franja:El proveedor presenta el diseño de tira propuesto que muestra la orientación de la pieza, el diseño del portador, los puentes de desechos, la secuencia de las estaciones y el porcentaje de utilización del material. Usted aprueba esto antes de que comience el diseño detallado del troquel. - es la aprobación más importante-del programa porque todo lo posterior depende de ello.
- Cronograma detallado de diseño de troqueles y herramientas:Con el diseño de la tira bloqueado, el diseño del troquel 3D continúa mediante el modelado, la especificación de componentes y el análisis de acumulación de tolerancias-. El proveedor proporciona un cronograma de construcción con hitos para la finalización del diseño, el mecanizado de componentes, el ensamblaje y la preparación para las pruebas.
- Prueba y envío de muestras:El dado terminado pasa a una prensa para la prueba inicial. Las primeras-piezas se miden con respecto a su impresión y el proveedor envía muestras con informes dimensionales. Los ajustes menores - calzas, ajustes en el espacio libre y correcciones de sobreflexión - son normales en esta etapa.
- Finalización del PPAP:Para los programas OEM, el proveedor completa el proceso completoProceso de aprobación de piezas de producciónpaquete de documentación - resultados dimensionales, estudios de capacidad, planes de control, diagramas de flujo de procesos, FMEA y la garantía de envío de piezas. Esta validación formal confirma que el proceso de producción es estable y capaz antes de que comience el aumento de volumen.
- Rampa de producción y soporte sostenido:Con la aprobación del PPAP, la producción aumenta a su ritmo máximo. El proveedor monitorea el desempeño del proceso a través de SPC, programa el mantenimiento preventivo en intervalos validados y mantiene canales de comunicación para cambios de ingeniería o ajustes de volumen.
Esta secuencia suele durar de 10 a 20 semanas dependiendo de la complejidad del troquel. La variable crítica no es el tiempo calendario - sino qué tan bien la colaboración de la fase temprana-(pasos 1 a 3) identifica y resuelve los problemas antes de cortar el acero. Un proveedor que se apresura a pasar por alto los comentarios de DFM para acelerar el cronograma generalmente paga por ello en ciclos de prueba prolongados y retrabajos.
Para ingenieros de producción que evalúan servicios de estampado de troqueles progresivos,YICHENrepresenta el tipo de socio-de extremo a extremo- que este flujo de trabajo exige - que ofrezca capacidades integradas desde la colaboración en el diseño hasta la producción de alto-volumen, con un enfoque específico en la eficiencia del conformado de múltiples-estaciones y la producción en masa escalable. Su enfoque refleja cómo deberían ser los servicios efectivos de fabricación de herramientas y troqueles: una sola fuente que se encargue del desarrollo del diseño de las tiras, la construcción de troqueles, las pruebas y el soporte de producción sostenido sin transferencias entre talleres desconectados.
Independientemente del proveedor que seleccione en última instancia, aplique un principio de manera consistente: evalúelos según su proceso, no solo su cotización. Un socio de troqueles progresivo que le guía a través de su metodología de diseño, le muestra su enfoque de validación de simulación y le explica cómo manejan la planificación del mantenimiento a lo largo de la vida útil del troquel, le demuestra la profundidad de la ingeniería que se traduce directamente en menos sorpresas en su planta de producción. La cotización más barata rara vez produce las piezas más baratas - y en el troquelado y estampado progresivo personalizado, el rigor de ingeniería del socio durante el desarrollo determina si la herramienta funciona según las especificaciones durante años o requiere intervenciones costosas en unos meses.
Preguntas frecuentes sobre troqueles y estampados progresivos personalizados
1. ¿Qué es un dado progresivo y cómo funciona?
Un troquel progresivo es una herramienta de conformado de metal de precisión en la que la lámina metálica-alimentada con bobina avanza a través de múltiples estaciones a una distancia de paso fija con cada golpe de prensa. Cada estación realiza una operación específica, como perforar, cortar, doblar o formar. La propia tira actúa como mecanismo de transporte, con pasadores piloto que mantienen la precisión del registro dentro de milésimas de pulgada. Una vez que la tira está completamente cargada, una pieza terminada cae con cada golpe, lo que permite velocidades de producción de 25 a más de 1200 golpes por minuto, según la aplicación.
2. ¿Cuánto tiempo lleva diseñar y construir un troquel progresivo personalizado?
El flujo de trabajo completo, desde el análisis de la impresión de piezas hasta la validación de la producción, suele durar entre 8 y 20 semanas, según la complejidad. Esto incluye revisión de viabilidad, retroalimentación DFM, desarrollo de diseño de tiras, secuenciación de estaciones, diseño de troqueles 3D, simulación de conformado, construcción de herramientas, pruebas y finalización de PPAP. La variable de tiempo crítica no es la duración del calendario sino la calidad de la ingeniería durante las primeras fases. Proveedores como YICHEN, que integran la colaboración en el diseño con-la capacidad de construcción interna, pueden comprimir los plazos al eliminar las transferencias entre talleres desconectados.
3. ¿Cuándo debo elegir un dado progresivo en lugar de un dado de transferencia o un dado compuesto?
Los troqueles progresivos son óptimos cuando su pieza cabe dentro de un ancho de tira de 300 mm, los volúmenes anuales superan las 500.000 unidades y la geometría implica múltiples curvaturas y características formadas sin embuticiones profundas que excedan 1,5 veces el diámetro de la pieza. Los troqueles de transferencia se adaptan a piezas más grandes que requieren embuticiones profundas en volúmenes moderados de 100.000 o más unidades. Los troqueles compuestos funcionan mejor para piezas planas de un solo plano-en volúmenes entre 50 000 y 500 000 unidades donde el presupuesto de herramientas es limitado. El tamaño de la pieza, el volumen, la complejidad geométrica y el presupuesto determinan colectivamente la decisión.
4. ¿Cómo afecta la selección de materiales al diseño y al costo del troquel progresivo?
La elección del material cambia fundamentalmente el número de estaciones, los requisitos de tonelaje y los materiales de los componentes del troquel. El trabajo de acero inoxidable-se endurece rápidamente y a menudo requiere de 1,5 a 2 veces más estaciones que el acero dulce para una geometría equivalente, además de herramientas recubiertas o de carburo para combatir el irritamiento. El aluminio y el cobre permiten menos estaciones, pero exigen superficies de conformado pulidas y un control cuidadoso de la velocidad para evitar marcas en la superficie. Los porcentajes de holgura de las matrices también varían según el material: del 5 al 8 % para acero dulce, del 8,5 al 9,5 % para acero inoxidable y del 4 al 6 % para aluminio. Cada aleación crea un problema de ingeniería distinto que requiere soluciones de herramientas personalizadas.
5. ¿Qué debo buscar al evaluar fabricantes de troqueles progresivos?
Dé prioridad a los proveedores con-capacidad interna de diseño y construcción de troqueles, tonelaje de prensa que coincida con sus requisitos de producción, experiencia documentada con su material y espesor específicos, certificación ISO o IATF con implementación de SPC y escalabilidad de prototipo-a-producción. También evalúe sus herramientas de simulación, infraestructura de mantenimiento y voluntad de colaborar durante la retroalimentación de DFM. Los fabricantes de troqueles progresistas como YICHEN, que ofrecen servicios de principio a fin-a-desde el desarrollo del diseño de las tiras hasta una producción sostenida de alto-volumen, eliminan las brechas de comunicación y los problemas de responsabilidad que surgen cuando el diseño, el mecanizado y la producción están fragmentados en varios talleres.


